
ในการรีไซเคิลขยะพลาสติก มูลค่าสุทธิจากการทำเม็ดมักสูงที่สุดสำหรับวัตถุดิบที่สะอาด เป็นพอลิเมอร์ชนิดเดียว และแห้ง โดยเฉพาะเกล็ดขวด PET ที่คัดแยกแล้ว และเศษชิ้นงานแข็ง HDPE หรือ PP ฟิล์ม PE/LDPE และถุงสาน PP ที่สะอาดก็อาจคุ้มค่าได้เมื่อแห้งและมีการปนเปื้อนต่ำ ขยะหลายชั้นผสม ขยะชุมชนเปียก และขยะปน PVC มักมีอันดับต่ำสุด เพราะต้นทุนการเตรียมและการสูญเสียผลผลิตกินมูลค่าของเม็ดพลาสติกไปมากกว่า
“มูลค่าการทำเม็ด” หมายถึงรายได้ที่คาดจากเม็ดพลาสติกที่จำหน่ายได้หลังหักต้นทุนการเตรียมและการแปรรูป ไม่ใช่เพียงราคาขายพอลิเมอร์ ใช้ฐานวัตถุดิบเดียวกัน เช่น วัตถุดิบหนึ่ง tonne เมื่อเปรียบเทียบกระแสขยะ:
มูลค่าสุทธิการทำเม็ดต่อวัตถุดิบหนึ่งตัน = รายได้จากเม็ดที่จำหน่ายได้ − ต้นทุนการคัดแยก การล้าง การอบแห้ง การกรอง พลังงาน แรงงาน และน้ำเสีย
จัดอันดับวัสดุ: จากขยะมูลค่าสูงไปต่ำ
| กระแสวัสดุเหลือทิ้ง | ระดับมูลค่าโดยทั่วไป | เหตุใดจึงทำเม็ดได้ดี | ปัจจัยเศรษฐกิจหลัก |
| ขวด PET ที่คัดแยกแล้วหรือเกล็ด PET สะอาด | สูง | มีความต้องการที่ชัดเจนและเป้าหมายค่าความหนืดภายใน (IV) ที่วัดได้ | การล้าง การอบแห้ง การควบคุมสี และการจัดการประวัติความร้อน |
| เศษชิ้นงานแข็ง HDPE สะอาด เศษท่อ หรือภาชนะ | สูง | พฤติกรรมการหลอมเสถียรและความหนาแน่นรวมค่อนข้างสูง | การแยกพอลิเมอร์/สี และการกำจัดฉลาก โลหะ และสิ่งสกปรก |
| ชิ้นส่วนแข็ง PP สะอาด เส้นใย raffia หรือถุงสาน | ปานกลาง-สูง | ใช้งานได้กว้างในการฉีดขึ้นรูป การรีดขึ้นรูป และสารผสม | ฟิลเลอร์ หมึก กลิ่น และการป้อนวัสดุน้ำหนักเบาที่เชื่อถือได้ |
| ฟิล์ม LDPE/LLDPE สะอาดและฟิล์มเกษตร | ปานกลาง-สูง | มีปริมาณวัตถุดิบที่หาได้มากและนำกลับมาใช้ประโยชน์ได้ดีเมื่อแห้ง | ความชื้น ทราย กระดาษ ความหนาแน่นรวมต่ำ และต้นทุนการทำให้แน่น |
| เศษพลาสติกวิศวกรรมผสม | ปานกลางถึงต่ำ | อาจมีมูลค่าได้เมื่อคงสูตรที่ทราบชนิดไว้ด้วยกัน | ความเข้ากันได้ การกรองหลอม และสูตรเฉพาะของผู้ซื้อ |
| ขยะชุมชนผสมหรือขยะหลายชั้น | ต่ำ เว้นแต่จะผ่านการยกระดับ | วัตถุดิบอาจมีราคาถูก | การคัดแยก การล้าง กลิ่น การปนเปื้อน PVC/PA และผลผลิตไม่เสถียร |
1. ขวด PET และเกล็ด PET
PET มักเป็นกระแสวัสดุเหลือทิ้งที่มีมูลค่าสูงเมื่อคัดแยกวัตถุดิบตามพอลิเมอร์ สี และแหล่งที่มา มูลค่าขึ้นอยู่กับ IV ความชื้น สี และขีดจำกัดการปนเปื้อน PET ไวต่อความชื้นและการเสื่อมสภาพจากความร้อน ดังนั้นสายการผลิตที่ทำให้ IV ลดลงหรือเกิดสีเหลืองอาจได้ผลผลิตจำหน่ายได้น้อยกว่าสายขนาดเล็กที่ควบคุมได้ดีกว่า
สำหรับ PET ให้ตรวจสอบแหล่งที่มาของขวด ปริมาณ PVC เศษฝาและฉลาก ขนาดเกล็ด ความชื้นหลังล้าง และช่วง IV ที่ผู้ซื้อกำหนด บทความ สายรีไซเคิลเกล็ดขวด PET ของ Jwell อธิบายตัวเลือกการตัดเม็ดแบบเส้นหล่อเย็นด้วยน้ำและแบบจุ่มน้ำ และระบุกำลังการผลิตอ้างอิงตั้งแต่ 300 ถึง 2,500 kg/h ให้ถือว่าตัวเลขเหล่านี้เป็นข้อมูลอ้างอิงของอุปกรณ์ กำลังการผลิตสินค้าที่จำหน่ายได้จริงขึ้นอยู่กับวัตถุดิบและการกำหนดค่า
2. เศษวัสดุแข็ง HDPE และเศษท่อ
ภาชนะ ลัง ถัง และเศษท่อ HDPE ที่สะอาดมักควบคุมให้เสถียรได้ง่ายกว่าฟิล์มเปียก เพราะมีความหนาแน่นรวมสูงกว่าและลำเลียงได้คาดการณ์ง่ายกว่า กระแสวัสดุสีธรรมชาติและสีอ่อนมักมีตัวเลือกการใช้งานปลายน้ำมากกว่าวัสดุที่มีเม็ดสีเข้มหรือเก็บกลิ่นไว้ แยก HDPE ออกจาก PP ทุกครั้งที่ลูกค้าต้องการความหนาแน่น อัตราการไหลหลอม หรือสมรรถนะเชิงกลที่สม่ำเสมอ
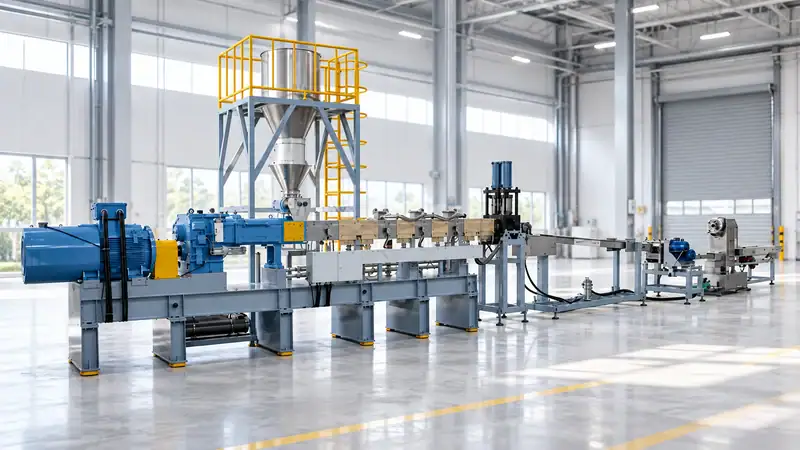
วัดสัดส่วนพอลิเมอร์ ความชื้น สิ่งสกปรก โลหะ และสีจากล็อตส่งมอบหลายล็อต กลุ่ม กลุ่มเครื่องจักรรีไซเคิลพลาสติก สามารถรวมการย่อย การกรองหลอม การไล่ก๊าซ และการตัดเม็ดได้ แต่ควรกำหนดขนาดตามภาระสิ่งปนเปื้อนจริง ไม่ใช่ตามชื่อกำลังการผลิตบนแค็ตตาล็อก
3. ชิ้นส่วนแข็ง PP เส้นใย raffia และถุงสาน
ขยะ PP เป็นวัตถุดิบที่ดีได้เมื่อสะอาดและเป็นพอลิเมอร์ชนิดเดียว โดยทั่วไปทางวิ่งจากการฉีดขึ้นรูปและเศษจากการผลิตจัดการได้ง่ายกว่าบรรจุภัณฑ์หลังการบริโภค เพราะทราบสูตรและสิ่งปนเปื้อน ถุงสาน PP และเส้นใย raffia ก็รีไซเคิลได้เช่นกัน แต่หมึกพิมพ์ ทราย ความชื้น และฟิลเลอร์แคลเซียมคาร์บอเนตอาจลดคุณภาพเม็ดพลาสติก
คำถามเชิงปฏิบัติคือสายการผลิตสามารถป้อนวัสดุยืดหยุ่นที่มีความหนาแน่นต่ำด้วยอัตราที่เสถียรได้หรือไม่ การย่อย การป้อนแบบบังคับ การกรองหลอม และการไล่ก๊าซอย่างควบคุมมักสำคัญกว่าการเลือกเครื่องอัดรีดขนาดใหญ่ขึ้นเพียงอย่างเดียว ตรวจสอบเถ้า ฟิลเลอร์ กลิ่น และความแปรผันของการไหลหลอมก่อนกำหนดข้อกำหนดเม็ดพลาสติก
4. ฟิล์ม PE และ LDPE
ฟิล์ม PE ให้มูลค่าสุทธิที่ดีได้เมื่อแห้ง ค่อนข้างสะอาด และมีเกรดสม่ำเสมอ มูลค่าจะลดลงเมื่อวัตถุดิบมีดิน กระดาษ เศษอาหาร สารเคมีเกษตร หรือความชื้นมากเกินไป ฟิล์มยังมีปริมาตรต่อกิโลกรัมสูง ทำให้การจัดเก็บ การอัดแน่น และการป้อนอาจเป็นต้นทุนหลัก
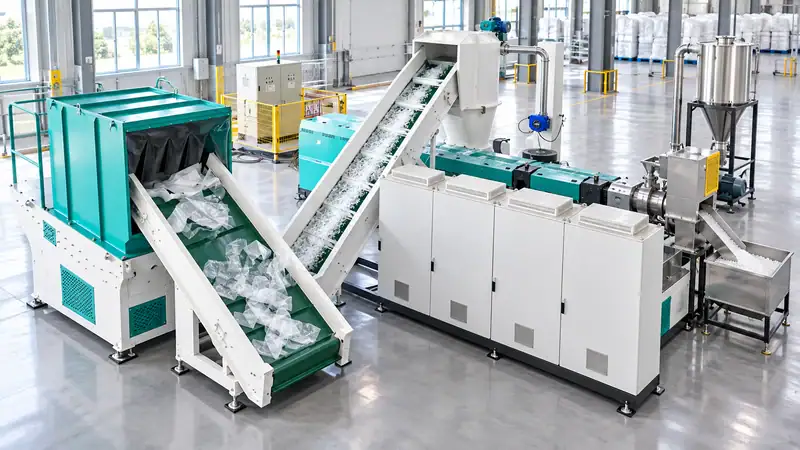
สำหรับวัสดุนี้ ให้เปรียบเทียบต้นทุนการล้างและอบแห้งกับมูลค่าเม็ดพลาสติกสุดท้าย สายการทำเม็ดฟิล์ม PE แบบครบวงจรของ Jwell นำเสนอสำหรับกระแสการย่อย 1,000 kg/h และค่ากำลังการผลิต PE อ้างอิง 500 kg/h พร้อมผังการติดตั้งประมาณ 18 m × 8.5 m × 3.3 m ข้อมูลเหล่านี้เป็นข้อมูลอ้างอิงจากหน้าผลิตภัณฑ์ ไม่ใช่การรับประกันสำหรับฟิล์มผสมทุกชนิด
เหตุใดพอลิเมอร์ชนิดเดียวกันจึงมีมูลค่าต่างกันมาก
การระบุชนิดพอลิเมอร์เป็นเพียงการคัดกรองขั้นแรก ก่อนอนุมัติการออกแบบโรงงาน ให้ประเมินขยะแต่ละล็อตตามตัวแปรหกข้อนี้:
- ความบริสุทธิ์และความเข้ากันได้:PVC, PA, PET โลหะ หรืออีลาสโตเมอร์ปริมาณเล็กน้อยอาจทำให้เกิดเจล การกัดกร่อน กลิ่น หรือสมบัติเชิงกลที่ไม่เสถียร
- ความชื้น:น้ำเพิ่มความต้องการพลังงานและอาจทำให้เกิดไฮโดรไลซิส ฟอง หรือรูปทรงเม็ดไม่ดี โดยทั่วไป PET ต้องควบคุมความชื้นเข้มงวดกว่า PE หรือ PP
- สีและกลิ่น:กระแสวัสดุสีธรรมชาติและสีอ่อนมีตัวเลือกปลายน้ำมากกว่า สีเข้มหรือกลิ่นตกค้างอาจจำกัดผู้ซื้อ แม้ในทางเทคนิคจะกู้คืนพอลิเมอร์ได้
- ประวัติการหลอม:การสัมผัสความร้อนซ้ำเปลี่ยน IV อัตราการไหลหลอม และความสมดุลของสารเติมแต่ง ขอผลทดสอบการไหลหลอมหรือ IV แทนการสมมติว่ามีพฤติกรรมเหมือนวัสดุใหม่
- ความหนาแน่นรวมและการป้อน:ฟิล์มและเส้นใย raffia อาจต้องอัดแน่นหรือใช้เครื่องป้อนแบบบังคับ ส่วนวัสดุบดกลับชนิดแข็งมักลำเลียงได้ง่ายกว่า
- ความสม่ำเสมอของอุปทาน: ประเมินความสม่ำเสมอของอุปทานควบคู่กับราคา มัดวัสดุที่เปลี่ยนตามฤดูกาลหรือแปรผันอาจเปลี่ยนกำลังการผลิตที่จำหน่ายได้ของสายการผลิต
กำลังการผลิตตามป้ายเครื่องไม่ใช่กำลังการผลิตสินค้าที่จำหน่ายได้
ใช้การคำนวณวางแผนอย่างง่ายเมื่อเปรียบเทียบสายการผลิต:
กำลังการผลิตที่จำหน่ายได้ (kg/h) = กำลังการผลิตตามป้าย × เวลาทำงานจริง × อัตราผลผลิตที่จำหน่ายได้
เพื่อการวางแผนเท่านั้น สายการผลิต 500 kg/h ที่มีเวลาทำงานจริง 85% และผลผลิตที่จำหน่ายได้ 92% จะผลิตได้ประมาณ 391 kg/h การสูญเสียในกระบวนการและการเปลี่ยนสีทำให้ตัวเลขสุดท้ายลดลง
การตรวจสอบวัตถุดิบก่อนซื้อสายการผลิตแบบใช้งานจริง
เก็บตัวอย่างที่เป็นตัวแทนจากหลายล็อตส่งมอบและบันทึกข้อมูลต่อไปนี้:
- สัดส่วนพอลิเมอร์และสีตามน้ำหนัก;
- ความชื้นก่อนและหลังการจัดเก็บ;
- กระดาษ โลหะ ดิน อินทรียวัตถุ PVC, PA และสิ่งปนเปื้อนอื่นที่ไม่ใช่เป้าหมาย;
- ความหนาแน่นรวมและขนาดอนุภาคหรือฟิล์มโดยเฉลี่ย;
- อัตราการไหลหลอมสำหรับ PE/PP หรือข้อมูล IV และสีสำหรับ PET;
- การใช้งานเม็ดเป้าหมายและข้อจำกัดการยอมรับของผู้ซื้อ;
- ชั่วโมงการทำงาน ระบบสาธารณูปโภค พื้นที่โรงงาน และข้อจำกัดด้านน้ำเสีย
จากนั้นทดลองแบบควบคุม เปรียบเทียบคุณภาพเม็ด ความถี่การเปลี่ยนตัวกรอง ผลผลิต พลังงาน และแรงงาน ไม่ใช่ดูเพียงกิโลกรัมต่อชั่วโมง หากวัตถุดิบเปลี่ยนตามฤดูกาลหรือซัพพลายเออร์ ให้ออกแบบรองรับล็อตปกติที่แย่ที่สุด และกำหนดข้อกำหนดการยอมรับสำหรับวัสดุขาเข้า
คำถามที่พบบ่อย
PET เป็นวัสดุของเสียที่มีมูลค่าสูงที่สุดสำหรับการทำเม็ดเสมอหรือไม่?
ไม่ใช่ PET สะอาดสามารถขายได้ในเกรดที่มีข้อกำหนดสูงและสร้างมูลค่าที่ดี แต่ PET ที่เปียกหรือปนเปื้อนอาจสูญเสียมูลค่าอย่างรวดเร็ว กระแส HDPE หรือ PP ที่เสถียรอาจให้ผลสุทธิดีกว่าเมื่อมีต้นทุนการเตรียมต่ำกว่า
ฟิล์ม PE สกปรกคุ้มค่ากับการทำเม็ดหรือไม่?
คุ้มค่าเฉพาะเมื่อมูลค่าเม็ดที่กู้คืนได้ครอบคลุมต้นทุนการล้าง การอบแห้ง น้ำเสีย และการสูญเสียผลผลิต เก็บตัวอย่างที่เป็นตัวแทนและเปรียบเทียบต้นทุนการปรับปรุงฟิล์มกับราคาเม็ดเกรดสะอาด
สามารถนำ PE และ PP ผสมกันไปทำเม็ดได้หรือไม่?
สามารถแปรรูปได้ในบางการใช้งาน แต่ผลลัพธ์มักสม่ำเสมอน้อยกว่ากระแสวัสดุที่แยกแล้ว หากผู้ใช้ปลายทางต้องการอัตราการไหลหลอมหรือสมรรถนะเชิงกลที่คาดการณ์ได้ ให้คัดแยก PE และ PP ก่อนรีดขึ้นรูป
ควรส่งข้อมูลอะไรเพื่อขอใบเสนอราคาสายรีไซเคิล?
ส่งภาพถ่ายหรือวิดีโอวัตถุดิบ ข้อมูลพอลิเมอร์และสิ่งปนเปื้อน ความชื้น ความหนาแน่นรวม กำลังการผลิตเป้าหมาย ชั่วโมงทำงาน การใช้งานเม็ดที่ต้องการ ขนาดโรงงาน และตัวอย่างที่มี ข้อมูลเหล่านี้ช่วยให้ซัพพลายเออร์กำหนดขนาดขั้นตอนการย่อย ล้าง อบแห้ง ป้อน กรอง ไล่ก๊าซ และทำเม็ดให้สอดคล้องกัน
เปลี่ยนกระแสวัสดุเหลือทิ้งของคุณให้เป็นแผนการผลิตเม็ดที่จำหน่ายได้
ให้ประเมินตัวอย่างก่อนเลือกเครื่องจักร ส่งภาพวัสดุ ส่วนผสมพอลิเมอร์ ข้อมูลความชื้นและสิ่งปนเปื้อน ข้อกำหนดเม็ดเป้าหมาย ปริมาณที่คาดหวัง kg/h ตารางการทำงาน และแบบโรงงานให้ Jwell Anhui ผ่าน ติดต่อ หน้า.
สำหรับ PET ให้ระบุเป้าหมาย IV และสี ส่วนฟิล์ม PE หรือถุงสาน PP ให้ระบุความหนาแน่นรวม ข้อกำหนดการล้าง และระดับทราย กระดาษ และสารตัวเติม จากนั้น Jwell จะแนะนำแนวทางกระบวนการที่เหมาะกับขยะจริงของคุณ ไม่ใช่เพียงป้ายชื่อพอลิเมอร์ในแค็ตตาล็อก





