
Dans le recyclage des déchets plastiques, la meilleure valeur nette de granulation provient généralement de matières premières propres, sèches et constituées d’un seul polymère, en particulier les paillettes triées de bouteilles PET et les rebuts rigides de HDPE ou PP. Les films PE/LDPE propres et les sacs tissés en PP peuvent également être intéressants s’ils sont secs et peu contaminés. Les déchets multicouches mélangés, les déchets municipaux humides et les déchets contaminés par du PVC se classent généralement plus bas, car les coûts de préparation et les pertes de rendement absorbent une plus grande part de la valeur des granulés.
La « valeur de granulation » désigne le revenu attendu des granulés commercialisables après déduction des coûts de préparation et de traitement, et non le seul prix de vente du polymère. Utilisez une base d’entrée commune, par exemple une tonne de matière première, pour comparer les flux de déchets :
Valeur nette de granulation par tonne de matière entrante = revenu des granulés commercialisables − coûts de tri, lavage, séchage, filtration, énergie, main-d’œuvre et traitement des eaux usées
Classement des matières : des déchets à plus forte valeur aux déchets à plus faible valeur
| Flux de déchets | Niveau de valeur typique | Pourquoi la granulation peut être rentable | Principal critère économique |
| Bouteilles PET triées ou paillettes PET propres | Élevé | Demande établie et objectifs mesurables de viscosité intrinsèque (IV) | Gestion du lavage, du séchage, de la couleur et de l’historique thermique |
| Rebuts rigides HDPE propres, déchets de tuyaux ou de conteneurs | Élevé | Comportement stable à l’état fondu et masse volumique apparente relativement élevée | Séparation par polymère et couleur ; élimination des étiquettes, du métal et des saletés |
| Pièces rigides en PP propres, raphia ou sacs tissés | Moyenne à élevée | Large éventail d’utilisations en moulage par injection, en extrusion et dans les compounds | Charges, encres, odeurs et alimentation fiable d’une matière légère |
| Films LDPE/LLDPE propres et films agricoles | Moyenne à élevée | Volume disponible important et bon potentiel de réutilisation si la matière est sèche | Humidité, sable, papier, faible masse volumique apparente et coût de densification |
| Rebuts mélangés de plastiques techniques | Moyenne à faible | Peut avoir de la valeur lorsqu’une formulation connue est conservée séparément | Compatibilité, filtration de la matière fondue et formulation propre à l’acheteur |
| Déchets municipaux ou multicouches mélangés | Faible, sauf valorisation complémentaire | Le coût de la matière première peut être bas | Tri, lavage, odeurs, contamination par le PVC/PA et rendement instable |
1. Bouteilles et paillettes PET
Le PET constitue souvent un flux à forte valeur lorsque la matière est triée par polymère, couleur et origine. Sa valeur dépend des limites relatives à la viscosité intrinsèque, à l’humidité, à la couleur et à la contamination. Le PET est sensible à l’humidité et à la dégradation thermique ; une ligne qui fait baisser la viscosité intrinsèque ou provoque un jaunissement peut produire moins de matière commercialisable qu’une ligne plus petite et mieux maîtrisée.
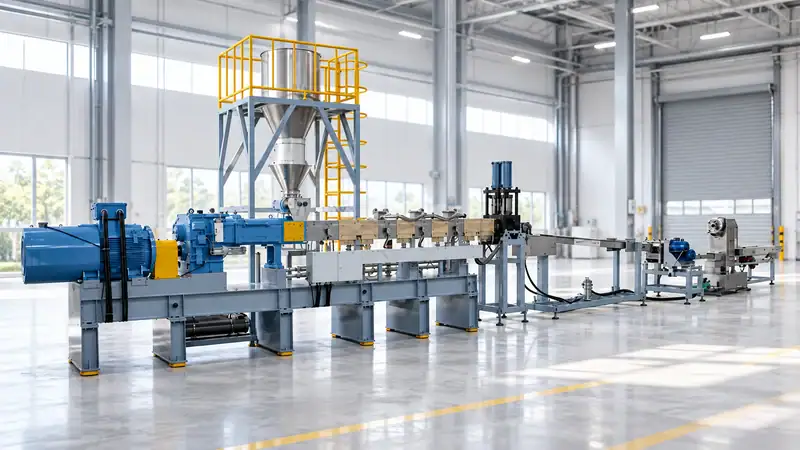
Pour le PET, vérifiez l’origine des bouteilles, la teneur en PVC, les résidus de bouchons et d’étiquettes, la taille des paillettes, l’humidité après lavage et la plage de viscosité intrinsèque exigée par l’acheteur. La page de ligne de recyclage des paillettes de bouteilles PET Jwell décrit des options de coupe en brins refroidis à l’eau et de coupe par immersion dans l’eau, et indique des débits de référence de 300 à 2,500 kg/h. Considérez ces chiffres comme des références d’équipement ; le débit réellement commercialisable dépend de la matière première et de la configuration.
2. Rebuts rigides HDPE et déchets de tuyaux
Les conteneurs, caisses, fûts et déchets de tuyaux en HDPE propres sont souvent plus faciles à stabiliser que les films humides, car leur masse volumique apparente est plus élevée et leur transport plus prévisible. Les flux naturels et de couleurs claires offrent généralement davantage d’applications en aval que les matières fortement pigmentées ou qui retiennent les odeurs. Séparez le HDPE du PP dès lors que le client exige une densité, une fluidité à l’état fondu ou des performances mécaniques constantes.
Mesurez la répartition des polymères, l’humidité, les saletés, le métal et la couleur sur plusieurs lots livrés. Une gamme de machines de recyclage des plastiques peut combiner broyage, filtration de matière fondue, dégazage et coupe des granulés, mais le dimensionnement doit tenir compte du niveau réel de contamination plutôt que de la seule désignation de catalogue.
3. Pièces rigides en PP, raphia et sacs tissés
Les déchets PP peuvent constituer une excellente matière première lorsqu’ils sont propres et composés d’un seul polymère. Les carottes de moulage par injection et les rebuts de production sont généralement plus faciles à traiter que les emballages post-consommation, car la formulation et la contamination sont connues. Les sacs tissés en PP et le raphia sont également recyclables, mais les encres d’impression, le sable, l’humidité et les charges de carbonate de calcium peuvent réduire la qualité des granulés.
La question pratique consiste à savoir si la ligne peut alimenter régulièrement un flux souple et de faible densité. Le broyage, l’alimentation forcée, la filtration de la matière fondue et un dégazage contrôlé comptent souvent davantage que le simple choix d’une extrudeuse plus grande. Analysez les cendres, les charges, les odeurs et les variations de fluidité avant de définir les spécifications des granulés.
4. Films PE et LDPE
Les films PE peuvent offrir une bonne valeur nette lorsqu’ils sont secs, relativement propres et disponibles dans une qualité constante. Leur intérêt diminue lorsque la matière contient de la terre, du papier, des résidus alimentaires, des produits chimiques agricoles ou trop d’humidité. Un film occupe également un volume important par kilogramme ; le stockage, le compactage et l’alimentation peuvent donc peser lourd dans l’économie du projet.
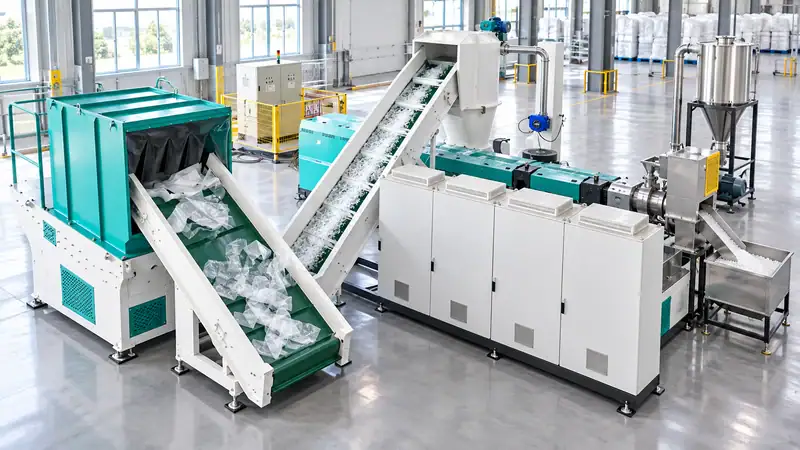
Pour cette matière, comparez le coût du lavage et du séchage à la valeur des granulés finaux. La ligne intégrée de granulation de films PE Jwell est présentée avec un flux de broyage de 1,000 kg/h, une référence de débit de sortie PE de 500 kg/h et un encombrement d’environ 18 m × 8.5 m × 3.3 m. Il s’agit de données de référence de la page produit, et non d’une garantie pour tous les mélanges de films.
Pourquoi un même polymère peut avoir des valeurs très différentes
L’identification du polymère n’est qu’un premier filtre. Avant d’approuver la conception d’une installation, évaluez chaque lot de déchets selon six variables :
- Pureté et compatibilité :Une faible quantité de PVC, de PA, de PET, de métal ou d’élastomère peut provoquer des gels, de la corrosion, des odeurs ou des propriétés mécaniques instables.
- Humidité :L’eau accroît les besoins énergétiques et peut entraîner une hydrolyse, du moussage ou une mauvaise forme des granulés. Le PET exige généralement un contrôle de l’humidité plus strict que le PE ou le PP.
- Couleur et odeur :Les flux naturels et de couleurs claires offrent davantage d’applications en aval. Une couleur foncée ou une odeur persistante peut limiter les débouchés, même si le polymère est techniquement récupérable.
- Historique de fusion :Des expositions répétées à la chaleur modifient la viscosité intrinsèque, la fluidité et l’équilibre des additifs. Demandez un essai de fluidité ou de viscosité intrinsèque au lieu de supposer un comportement comparable à la matière vierge.
- Masse volumique apparente et alimentation :Les films et le raphia peuvent nécessiter un compactage ou une alimentation forcée ; le rebroyé rigide est généralement plus facile à transporter.
- Régularité de l’approvisionnement : évaluez-la en même temps que le prix ; des balles saisonnières ou variables peuvent modifier le débit commercialisable de la ligne.
La capacité nominale n’est pas le débit commercialisable
Utilisez un calcul de planification simple pour comparer les lignes :
Débit commercialisable (kg/h) = capacité nominale × disponibilité × rendement commercialisable
À titre de planification uniquement, une ligne de 500 kg/h avec une disponibilité de 85% et un rendement commercialisable de 92% produit environ 391 kg/h. Les pertes de procédé et les changements de couleur réduisent le résultat final.
Audit pratique des matières premières avant l’achat d’une ligne
Prélevez des échantillons représentatifs de plusieurs lots livrés et consignez les éléments suivants :
- répartition pondérale des polymères et des couleurs ;
- humidité avant et après stockage ;
- papier, métal, terre, matière organique, PVC, PA et autres contaminants hors cible ;
- masse volumique apparente et taille moyenne des particules ou des films ;
- indice de fluidité pour le PE/PP, ou données de viscosité intrinsèque et de couleur pour le PET ;
- application visée des granulés et limites d’acceptation de l’acheteur ;
- heures de fonctionnement, utilités, surface au sol disponible et contraintes relatives aux eaux usées.
Effectuez ensuite un essai contrôlé. Comparez la qualité des granulés, la fréquence de changement des filtres, le rendement, l’énergie et la main-d’œuvre, et pas seulement le débit horaire. Si la matière première varie selon la saison ou le fournisseur, concevez le procédé pour le lot normal le plus défavorable et définissez une spécification d’acceptation des matières entrantes.
FAQ
Le PET est-il toujours le déchet le plus intéressant à granuler ?
Non. Le PET propre peut répondre à des spécifications exigeantes, mais un PET humide ou contaminé peut perdre rapidement de sa valeur. Un flux stable de HDPE ou de PP peut offrir un meilleur résultat net lorsque les coûts de préparation sont moindres.
Les films PE sales valent-ils la peine d’être granulés ?
Uniquement si la valeur des granulés récupérés couvre le lavage, le séchage, le traitement des eaux usées et les pertes de rendement. Prélevez un échantillon représentatif et comparez le coût de valorisation du film au prix d’une qualité propre de granulés.
Peut-on granuler ensemble du PE et du PP mélangés ?
Ils peuvent être traités ensemble dans certaines applications, mais le résultat est généralement moins régulier qu’avec un flux trié. Si l’utilisateur final exige une fluidité ou des performances mécaniques prévisibles, séparez le PE du PP avant l’extrusion.
Que dois-je envoyer pour obtenir une offre de ligne de recyclage ?
Envoyez des photos ou une vidéo de la matière première, les données sur les polymères et la contamination, l’humidité, la masse volumique apparente, le débit visé, les heures de fonctionnement, l’application souhaitée des granulés, les dimensions de l’usine et tout échantillon disponible. Le fournisseur pourra ainsi dimensionner ensemble le broyage, le lavage, le séchage, l’alimentation, la filtration, le dégazage et la granulation.
Transformez votre flux de déchets en projet de granulés commercialisables
Faites évaluer un échantillon avant de choisir une machine. Envoyez à Jwell Anhui des photos de la matière, le mélange de polymères, les données d’humidité et de contamination, les spécifications visées des granulés, le débit attendu en kg/h, le calendrier de fonctionnement et les plans de l’usine via la Contact page.
Pour le PET, indiquez les objectifs de viscosité intrinsèque et de couleur ; pour les films PE ou les sacs tissés en PP, indiquez la masse volumique apparente, les besoins de lavage et les niveaux de sable, de papier et de charges. Jwell pourra alors recommander un procédé adapté à vos déchets réels, et pas seulement à une désignation de polymère figurant dans un catalogue.





