
Beim Recycling von Kunststoffabfällen bieten in der Regel saubere, sortenreine und trockene Einsatzstoffe den höchsten Netto-Pelletierwert – insbesondere sortierte PET-Flakes aus Flaschen sowie starre HDPE- oder PP-Abfälle. Saubere PE-/LDPE-Folien und PP-Gewebesäcke können ebenfalls wirtschaftlich sein, wenn sie trocken und wenig verunreinigt sind. Gemischte Mehrschichtmaterialien, feuchte Siedlungsabfälle und PVC-verunreinigte Abfälle sind meist am wenigsten attraktiv, da Aufbereitungskosten und Ausbeuteverluste den Pelletwert übersteigen können.
„Pelletierwert“ bezeichnet den erwarteten Erlös aus verkaufsfähigen Pellets nach Abzug der Aufbereitungs- und Verarbeitungskosten – nicht allein den Verkaufspreis des Polymers. Vergleichen Sie Abfallströme auf einer einheitlichen Einsatzbasis, beispielsweise je Tonne Einsatzmaterial:
Netto-Pelletierwert je Tonne Einsatzmaterial = Erlös aus verkaufsfähigen Pellets − Kosten für Sortierung, Waschen, Trocknen, Filtration, Energie, Arbeit und Abwasser
Materialien im Vergleich: von höher- bis geringerwertigen Abfällen
| Abfallstrom | Typische Wertstufe | Warum sich das Material gut pelletieren lässt | Wichtigster wirtschaftlicher Faktor |
| Sortierte PET-Flaschen oder saubere PET-Flakes | Hoch | Etablierte Nachfrage und messbare Zielwerte für die intrinsische Viskosität (IV) | Waschen, Trocknen, Farbkontrolle und Steuerung der thermischen Vorgeschichte |
| Saubere starre HDPE-Abfälle, Rohrreste oder Behälter | Hoch | Stabiles Schmelzverhalten und relativ hohe Schüttdichte | Trennung nach Polymer und Farbe sowie Entfernung von Etiketten, Metall und Schmutz |
| Saubere starre PP-Teile, Raffia oder Gewebesäcke | Mittel bis hoch | Breite Verwendung in Spritzguss, Extrusion und Compounds | Füllstoffe, Druckfarben, Geruch und zuverlässige Zuführung von leichtem Material |
| Saubere LDPE-/LLDPE-Folien und Agrarfolien | Mittel bis hoch | Großes verfügbares Volumen und gute Wiederverwendungsmöglichkeiten bei trockenem Material | Feuchtigkeit, Sand, Papier, geringe Schüttdichte und Kosten der Verdichtung |
| Gemischte technische Kunststoffabfälle | Mittel bis niedrig | Kann wertvoll sein, wenn eine bekannte Rezeptur zusammengehalten wird | Verträglichkeit, Schmelzefiltration und kundenspezifische Rezeptur |
| Gemischte Siedlungs- oder Mehrschichtabfälle | Niedrig, sofern keine Aufwertung erfolgt | Einsatzmaterial möglicherweise kostengünstig | Sortierung, Waschen, Geruch, PVC-/PA-Verunreinigungen und schwankende Ausbeute |
1. PET-Flaschen und PET-Flakes
PET ist häufig ein hochwertiger Abfallstrom, wenn das Einsatzmaterial nach Polymer, Farbe und Herkunft sortiert ist. Der Wert hängt von IV, Feuchtigkeit, Farbe und Grenzwerten für Verunreinigungen ab. PET ist feuchtigkeits- und wärmeempfindlich. Eine Linie, bei der die IV sinkt oder Vergilbung entsteht, kann daher weniger verkaufsfähiges Material produzieren als eine kleinere, besser kontrollierte Anlage.
Prüfen Sie bei PET Herkunft der Flaschen, PVC-Anteil, Kappen- und Etikettenreste, Flakegröße, Feuchtigkeit nach dem Waschen und den IV-Bereich des Abnehmers. Die Recyclinglinie für PET-Flakes aus Flaschen von Jwell Seite beschreibt wassergekühlte Strang- und Unterwassergranulierung und nennt Referenzleistungen von 300 bis 2,500 kg/h. Diese Angaben dienen als Anlagenreferenz; die tatsächliche verkaufsfähige Ausbringung hängt vom Einsatzmaterial und der Konfiguration ab.
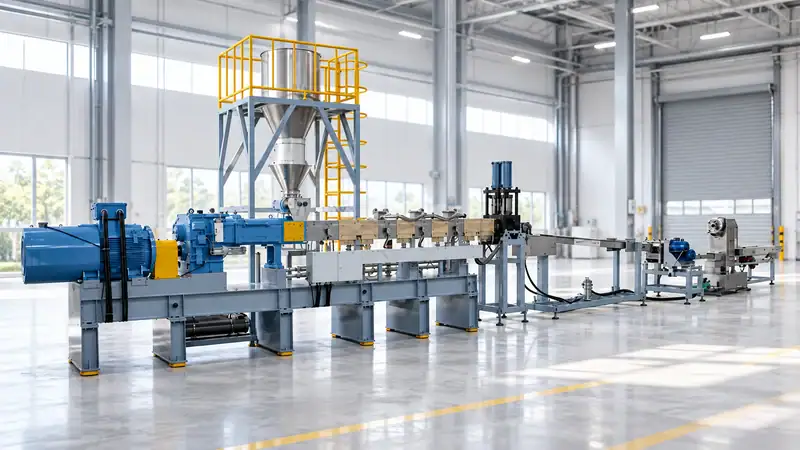
2. Starre HDPE-Abfälle und Rohrreste
Saubere HDPE-Behälter, Kisten, Fässer und Rohrreste lassen sich häufig leichter stabil verarbeiten als feuchte Folien, da das Material eine höhere Schüttdichte und ein berechenbareres Förderverhalten aufweist. Naturfarbene und helle Materialströme eröffnen meist mehr nachgelagerte Anwendungen als stark pigmentierte oder geruchsbelastete Materialien. Halten Sie HDPE von PP getrennt, wenn der Kunde gleichbleibende Dichte, Schmelzfluss oder mechanische Eigenschaften verlangt.
Erfassen Sie Polymeranteile, Feuchtigkeit, Schmutz, Metall und Farbe über mehrere Lieferchargen. Eine Kunststoff-Recyclingmaschinenpalette kann Zerkleinerung, Schmelzefiltration, Entgasung und Pelletierung kombinieren. Die Auslegung sollte sich jedoch nach der tatsächlichen Verunreinigungsbelastung richten und nicht nach einer Katalog-Nennleistung.
3. Starre PP-Teile, Raffia und Gewebesäcke
PP-Abfälle eignen sich als hochwertiger Einsatzstoff, wenn sie sauber und sortenrein sind. Angüsse aus dem Spritzguss und Produktionsreste sind meist einfacher aufzubereiten als Post-Consumer-Verpackungen, weil Rezeptur und Verunreinigungen bekannt sind. PP-Gewebesäcke und Raffia sind ebenfalls recycelbar, doch Druckfarben, Sand, Feuchtigkeit und Calciumcarbonat-Füllstoffe können die Pelletqualität mindern.
Entscheidend ist, ob die Linie einen flexiblen Einsatzstoff mit geringer Schüttdichte gleichmäßig zuführen kann. Zerkleinerung, Zwangsbeschickung, Schmelzefiltration und kontrollierte Entgasung sind oft wichtiger als die bloße Wahl eines größeren Extruders. Prüfen Sie Aschegehalt, Füllstoffanteil, Geruch und Schwankungen des Schmelzflusses, bevor Sie eine Pelletspezifikation festlegen.
4. PE- und LDPE-Folien
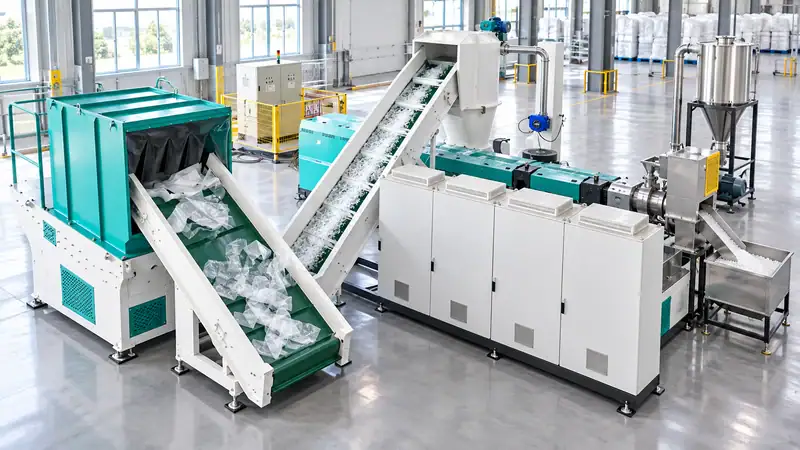
PE-Folien können einen guten Nettowert erzielen, wenn sie trocken, ausreichend sauber und in gleichbleibender Güte verfügbar sind. Weniger attraktiv wird der Strom bei Erde, Papier, Lebensmittelresten, Agrarchemikalien oder übermäßiger Feuchtigkeit. Folien haben außerdem ein großes Volumen je Kilogramm, sodass Lagerung, Verdichtung und Zuführung die Wirtschaftlichkeit stark beeinflussen können.
Vergleichen Sie bei diesem Material die Kosten für Waschen und Trocknen mit dem Wert des fertigen Pellets. Die Integrierte PE-Foliengranulierlinie von Jwell wird mit einem Zerkleinerungsstrom von 1,000 kg/h und einer Referenzleistung von 500 kg/h PE-Ausstoß sowie einem Anlagenlayout von ungefähr 18 m × 8.5 m × 3.3 m vorgestellt. Diese Angaben stammen von der Produktseite und sind keine Zusage für jede Folienmischung.
Warum dasselbe Polymer einen sehr unterschiedlichen Wert haben kann
Die Polymerbestimmung ist nur eine erste Vorauswahl. Bewerten Sie vor der Freigabe einer Anlagenplanung jede Abfallcharge anhand von sechs Faktoren:
- Reinheit und Verträglichkeit:Kleine Mengen PVC, PA, PET, Metall oder Elastomere können Gele, Korrosion, Geruch oder schwankende mechanische Eigenschaften verursachen.
- Feuchtigkeit:Wasser erhöht den Energiebedarf und kann Hydrolyse, Schaumbildung oder eine schlechte Pelletform verursachen. PET erfordert in der Regel eine strengere Feuchtigkeitskontrolle als PE oder PP.
- Farbe und Geruch:Naturfarbene und helle Materialströme eröffnen mehr nachgelagerte Verwendungsmöglichkeiten. Dunkle Farbe oder anhaltender Geruch können die Abnahme einschränken, selbst wenn das Polymer technisch verwertbar ist.
- Schmelzevorgeschichte:Wiederholte Wärmeeinwirkung verändert IV, Schmelzfluss und Additivverhältnis. Fragen Sie nach einer Schmelzfluss- oder IV-Prüfung, statt ein Verhalten wie bei Neuware anzunehmen.
- Schüttdichte und Zuführung:Für Folien und Raffia sind möglicherweise Verdichtung oder Zwangsbeschickung erforderlich; starres Mahlgut lässt sich üblicherweise leichter fördern.
- Versorgungskonstanz: Bewerten Sie die Konstanz des Angebots zusätzlich zum Preis. Saisonale Schwankungen oder wechselnde Ballenqualität können die verkaufsfähige Ausbringung der Linie verändern.
Die Nennleistung ist nicht gleich verkaufsfähige Ausbringung
Verwenden Sie beim Vergleich von Anlagen eine einfache Planungsformel:
Verkaufsfähige Ausbringung (kg/h) = Nennleistung × Verfügbarkeit × verkaufsfähige Ausbeute
Zur Planung: Eine Linie mit 500 kg/h Nennleistung, 85 % Verfügbarkeit und 92 % verkaufsfähiger Ausbeute produziert etwa 391 kg/h. Prozessverluste und Farbwechsel verringern den Endwert.
Praktische Einsatzstoffprüfung vor dem Kauf einer Linie
Sammeln Sie repräsentative Proben aus mehreren Lieferchargen und erfassen Sie:
- Gewichtsanteile nach Polymer und Farbe;
- Feuchtigkeit vor und nach der Lagerung;
- Papier, Metall, Erde, organische Stoffe, PVC, PA und andere unerwünschte Verunreinigungen;
- Schüttdichte und durchschnittliche Partikel- oder Foliengröße;
- Schmelzflussrate bei PE/PP oder IV- und Farbdaten bei PET;
- vorgesehene Pelletanwendung und zulässige Grenzwerte des Abnehmers;
- Betriebsstunden, Versorgungsmedien, verfügbare Stellfläche und Abwasserauflagen.
Führen Sie anschließend einen kontrollierten Versuch durch. Vergleichen Sie Pelletqualität, Filterwechselhäufigkeit, Ausbeute, Energie und Arbeitsaufwand – nicht nur Kilogramm pro Stunde. Ändert sich der Einsatzstoff saisonal oder je nach Lieferant, legen Sie die Anlage für die ungünstigste normale Charge aus und definieren Sie eine Annahmespezifikation für eingehendes Material.
Häufige Fragen
Ist PET immer der wertvollste Abfall zum Pelletieren?
Nein. Sauberes PET kann hohe Spezifikationswerte erreichen, doch feuchtes oder verunreinigtes PET verliert schnell an Wert. Ein stabiler HDPE- oder PP-Strom kann netto mehr einbringen, wenn die Aufbereitungskosten niedriger sind.
Lohnt sich das Pelletieren verschmutzter PE-Folien?
Nur wenn der Wert der zurückgewonnenen Pellets die Kosten für Waschen, Trocknen, Abwasser und Ausbeuteverluste deckt. Nehmen Sie eine repräsentative Probe und vergleichen Sie die Kosten der Aufbereitung mit dem Preis einer sauberen Pelletgüte.
Können gemischtes PE und PP gemeinsam pelletiert werden?
Für manche Anwendungen lassen sie sich gemeinsam verarbeiten, das Ergebnis ist jedoch meist weniger gleichmäßig als bei getrennten Materialströmen. Benötigt der Endabnehmer berechenbaren Schmelzfluss oder definierte mechanische Eigenschaften, sortieren Sie PE und PP vor der Extrusion.
Welche Angaben benötige ich für ein Angebot zur Recyclinglinie?
Senden Sie Fotos oder Videos des Einsatzmaterials, Angaben zu Polymer und Verunreinigungen, Feuchtigkeit, Schüttdichte, gewünschter Ausbringung, Betriebsstunden, vorgesehener Pelletanwendung, Fabrikabmessungen und verfügbaren Proben. So kann der Lieferant Zerkleinerung, Waschen, Trocknen, Zuführung, Filtration, Entgasung und Pelletierung gemeinsam auslegen.
Planen Sie verkaufsfähige Pellets aus Ihrem Abfallstrom
Lassen Sie eine Probe bewerten, bevor Sie eine Maschine auswählen. Senden Sie Jwell Anhui über die Kontakt Seite.
Geben Sie bei PET Zielwerte für IV und Farbe an; bei PE-Folien oder PP-Gewebesäcken nennen Sie Schüttdichte, Waschanforderungen sowie Sand-, Papier- und Füllstoffanteile. Jwell kann dann einen Prozessweg empfehlen, der zu Ihrem tatsächlichen Abfall passt und nicht nur zu einer Polymerbezeichnung aus dem Katalog.





