Nel riciclo dei rifiuti plastici, il valore di pellettizzazione netto più elevato si ottiene solitamente da materie prime pulite, monopolimeriche e asciutte, in particolare scaglie di bottiglie in PET selezionate e scarti rigidi di HDPE o PP. Anche le pellicole di PE/LDPE pulite e i sacchetti tessuti in PP possono essere utilizzabili se asciutti e con un basso livello di contaminazione. I rifiuti misti multistrato, i rifiuti urbani umidi e quelli contaminati da PVC si classificano generalmente al di sotto in termini di valore, poiché i costi di preparazione e le perdite di resa incidono maggiormente sul valore di pellettizzazione.
Per "valore di pellettizzazione" si intende il ricavo previsto dalla vendita dei pellet al netto dei costi di preparazione e lavorazione, non il solo prezzo di vendita del polimero. Quando si confrontano i flussi di rifiuti, è necessario utilizzare una base di input comune, ad esempio una tonnellata di materia prima.
Valore netto di pellettizzazione per tonnellata di materiale in ingresso = ricavi derivanti dalla vendita dei pellet − costi di selezione, lavaggio, essiccazione, filtrazione, energia, manodopera e trattamento delle acque reflue
Classificazione dei materiali: dai rifiuti di maggior valore a quelli di minor valore
| Flusso di rifiuti | Livello di valore tipico | Perché si presta bene alla pellettizzazione | Porta economica principale |
| Bottiglie in PET selezionate o scaglie di PET pulite | Alto | Domanda definita e obiettivi misurabili di viscosità intrinseca (IV) | Lavaggio, asciugatura, controllo del colore e gestione della storia termica |
| Scarti di HDPE rigido, scarti di tubi o contenitori puliti | Alto | Comportamento di fusione stabile e densità apparente relativamente elevata | Separazione polimero/colore e rimozione di etichette, metallo e sporco |
| Parti rigide in PP pulite, sacchi in rafia o tessuti | Media altezza | Ampio utilizzo nello stampaggio a iniezione, nell'estrusione e nella produzione di compound. | Riempitivi, inchiostri, odori e alimentazione affidabile di materiale leggero |
| Pellicola in LDPE/LLDPE pulita e pellicola agricola | Media altezza | Ampio volume disponibile e buone potenzialità di riutilizzo una volta asciutto. | Umidità, sabbia, carta, bassa densità apparente e costi di densificazione |
| Scarti misti di plastica tecnica | Da medio a basso | Può essere utile quando si mantiene insieme una formulazione nota | Compatibilità, filtrazione a caldo e formulazione specifica per l'acquirente |
| Rifiuti misti urbani o multistrato | Basso, a meno che non venga aggiornato | La materia prima potrebbe essere poco costosa | Selezione, lavaggio, odore, contaminazione da PVC/PA e resa instabile |
1. Bottiglie in PET e scaglie di PET
Il PET rappresenta spesso un flusso di alto valore quando la materia prima viene selezionata in base al polimero, al colore e alla provenienza. Il suo valore dipende dal contenuto di iodio (IV), dall'umidità, dal colore e dai limiti di contaminazione. Il PET è sensibile all'umidità e alla degradazione termica, pertanto una linea che perde il contenuto di iodio o presenta ingiallimento può produrre una quantità di materiale vendibile inferiore rispetto a una linea più piccola e meglio controllata.
Per il PET, verificare l'origine delle bottiglie, il contenuto di PVC, i residui di tappi ed etichette, la granulometria dei fiocchi, l'umidità dopo il lavaggio e l'intervallo di viscosità intrinseca (IV) dell'acquirente. La pagina della linea di riciclaggio dei fiocchi di bottiglie in PET di Jwell descrive le opzioni di taglio a filamento raffreddato ad acqua e a immersione in acqua ed elenca le produzioni di riferimento da 300 a 2,500 kg/h. Considerare questi valori come riferimenti per le apparecchiature; la produzione effettiva vendibile dipende dalla materia prima e dalla configurazione.
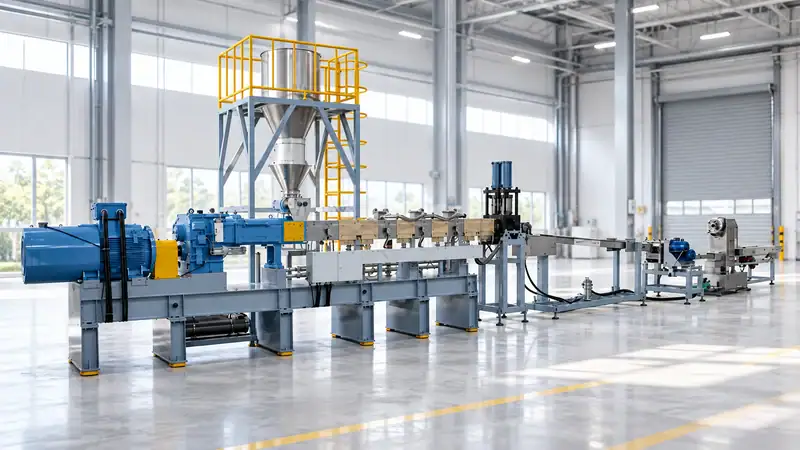
2. Rottami di tubi rigidi in HDPE e scarti di tubi
I contenitori, le casse, i fusti e gli scarti di tubi in HDPE pulito sono spesso più facili da stabilizzare rispetto alle pellicole umide, poiché il materiale ha una densità apparente più elevata e un comportamento di trasporto prevedibile. I flussi di colore naturale e chiaro offrono in genere più opzioni di applicazione a valle rispetto ai materiali fortemente pigmentati o che trattengono gli odori. Tenere l'HDPE separato dal PP quando il cliente richiede densità, fluidità di fusione o prestazioni meccaniche costanti.
Misurare la frazione di polimero, l'umidità, lo sporco, il metallo e il colore su diversi lotti di consegna. Una gamma di macchine per il riciclaggio della plastica può combinare triturazione, filtrazione del fuso, degassamento e taglio dei pellet, ma la calibratura dovrebbe basarsi sul reale carico di contaminazione piuttosto che su un valore nominale di catalogo.
3. Parti rigide in PP, rafia e sacchi tessuti
I rifiuti di PP possono rappresentare un'ottima materia prima se puliti e costituiti da un singolo polimero. I canali di stampaggio a iniezione e gli scarti di produzione sono generalmente più facili da riciclare rispetto agli imballaggi post-consumo, poiché la formulazione e il livello di contaminazione sono noti. Anche i sacchi in tessuto di PP e la rafia sono riciclabili, ma l'inchiostro di stampa, la sabbia, l'umidità e il carbonato di calcio come riempitivo possono ridurne la qualità.
La questione pratica è se la linea sia in grado di alimentare un flusso flessibile a bassa densità a una velocità stabile. La triturazione, l'alimentazione forzata, la filtrazione del fuso e il degassamento controllato sono spesso più importanti della semplice scelta di un estrusore più grande. Prima di definire le specifiche per i pellet, è necessario analizzare il contenuto di ceneri, il materiale di riempimento, l'odore e la variazione del flusso del fuso.
4. Pellicole in PE e LDPE
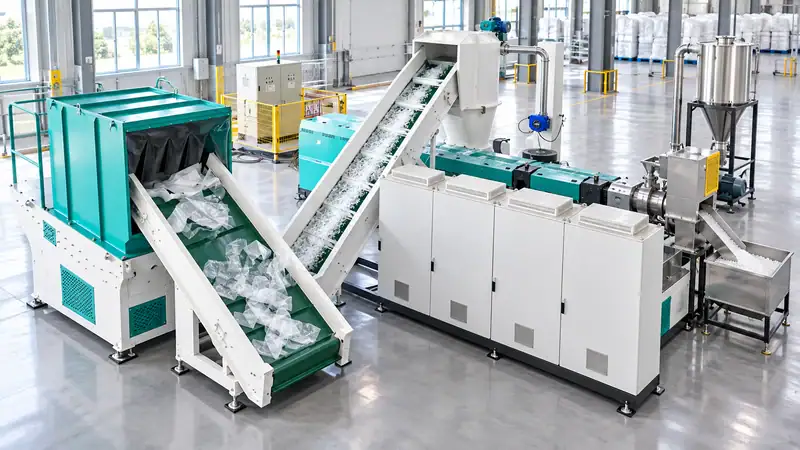
Il film di PE può offrire un buon valore netto quando è asciutto, ragionevolmente pulito e disponibile in una qualità costante. Diventa meno interessante quando il materiale di alimentazione contiene terra, carta, residui alimentari, prodotti chimici agricoli o umidità eccessiva. Il film occupa inoltre un volume considerevole per chilogrammo, quindi lo stoccaggio, la compattazione e l'alimentazione possono incidere notevolmente sul bilancio economico.
Per questo materiale, confrontare il costo di lavaggio e asciugatura con il valore del pellet finale. La linea integrata di granulazione di film in PE Jwell è presentata per un flusso di triturazione di 1,000 kg/h e una produzione di riferimento di PE di 500 kg/h, con una configurazione approssimativa di 18 m × 8.5 m × 3.3 m. Questi sono riferimenti presenti nella pagina del prodotto e non una garanzia per ogni miscela di film.
Perché lo stesso polimero può avere valori molto diversi
L'identificazione dei polimeri è solo la prima fase di verifica. Prima di approvare il progetto di un impianto, ogni lotto di rifiuti deve essere valutato in base a sei variabili:
- Purezza e compatibilità:Una piccola quantità di PVC, PA, PET, metallo o elastomero può creare gel, corrosione, odore o proprietà meccaniche instabili.
- Umidità:L'acqua aumenta il fabbisogno energetico e può causare idrolisi, formazione di schiuma o una forma irregolare dei pellet. Il PET generalmente richiede un controllo dell'umidità più rigoroso rispetto al PE o al PP.
- Colore e odore:I flussi di colore naturale e chiaro offrono maggiori opzioni a valle. Il colore scuro o l'odore persistente possono limitare l'acquirente anche quando il polimero è tecnicamente recuperabile.
- Storia della fusione:L'esposizione ripetuta al calore altera la viscosità intrinseca (IV), la fluidità a caldo e l'equilibrio degli additivi. Richiedete un test di fluidità a caldo o di viscosità intrinseca anziché presumere un comportamento identico a quello del materiale vergine.
- Densità apparente e alimentazione:La pellicola e la rafia potrebbero richiedere la compattazione o un alimentatore forzato; il materiale riciclato rigido, in genere, viene trasportato più facilmente.
- Costanza dell'offerta: Valuta la costanza dell'offerta insieme al prezzo; le balle stagionali o variabili possono modificare la produzione vendibile della linea.
La capacità nominale non è un output vendibile
Quando confrontate le linee, utilizzate un semplice calcolo di pianificazione:
Produzione vendibile (kg/h) = capacità nominale × tempo di funzionamento × resa vendibile
Ai soli fini della pianificazione, una linea da 500 kg/h con un tempo di attività dell'85% e una resa vendibile del 92% produce circa 391 kg/h. Le perdite di processo e i cambiamenti di colore riducono il valore finale.
Un audit pratico delle materie prime prima di acquistare una linea
Raccogli campioni rappresentativi da diversi lotti di consegna e registra:
- Ripartizione dei polimeri e dei colori in peso;
- umidità prima e dopo la conservazione;
- carta, metallo, terreno, materia organica, PVC, PA e altri contaminanti non mirati;
- densità apparente e dimensione media delle particelle o della pellicola;
- indice di fluidità a caldo per PE/PP, oppure indice di viscosità e dati cromatici per PET;
- Limiti di applicazione dei pellet target e di accettazione da parte dell'acquirente;
- orari di apertura, utenze, spazio disponibile e vincoli relativi alle acque reflue.
Successivamente, eseguite una prova controllata. Confrontate la qualità dei pellet, la frequenza di cambio del filtro, la resa, il consumo energetico e la manodopera, non solo i chilogrammi all'ora. Se la materia prima varia a seconda della stagione o del fornitore, progettate tenendo conto del lotto peggiore e definite una specifica di accettazione per il materiale in entrata.
FAQ
Il PET è sempre il rifiuto più prezioso da pellettizzare?
No. Il PET pulito può soddisfare specifiche rigorose, ma il PET umido o contaminato può perdere rapidamente valore. Un flusso stabile di HDPE o PP può offrire un risultato netto migliore quando i costi di preparazione sono inferiori.
Vale la pena pellettizzare le pellicole di PE sporche?
Solo quando il valore del pellet recuperato copre i costi di lavaggio, asciugatura, acque reflue e perdite di resa. Prelevare un campione rappresentativo e confrontare il costo di miglioramento della pellicola con il prezzo di un pellet di qualità superiore.
È possibile pellettizzare insieme polietilene e polipropilene?
Possono essere lavorati in alcune applicazioni, ma il risultato è generalmente meno costante rispetto a un flusso separato. Se l'utente finale necessita di un flusso di fusione o di prestazioni meccaniche prevedibili, è necessario separare PE e PP prima dell'estrusione.
Cosa devo inviare per richiedere un preventivo per la linea di riciclaggio?
Invia foto o video della materia prima, del polimero e dei dati relativi alla contaminazione, dell'umidità, della densità apparente, della produzione target, delle ore di funzionamento, dell'applicazione desiderata per i pellet, delle dimensioni dello stabilimento e di qualsiasi campione disponibile. Questo permette al fornitore di dimensionare contemporaneamente le fasi di triturazione, lavaggio, asciugatura, alimentazione, filtrazione, degassamento e pellettizzazione.
Trasforma i tuoi rifiuti in un impianto di produzione di pellet vendibile
Prima di scegliere una macchina, richiedete una valutazione di un campione. Inviate a Jwell Anhui, tramite la pagina Contatti , le foto del materiale, la composizione del polimero, i dati relativi all'umidità e alla contaminazione, le specifiche desiderate per i pellet, la produzione prevista in kg/h, il programma operativo e i disegni di fabbrica.
Per il PET, includere i valori target di IV e colore; per le pellicole in PE o i sacchi in tessuto PP, includere la densità apparente, i requisiti di lavaggio e i livelli di sabbia, carta e riempitivo. Jwell potrà quindi consigliare un processo adatto ai vostri rifiuti effettivi, non solo a un'etichetta di polimero presente in catalogo.