
Gumagamit ang extruder ng umiikot na screw sa loob ng pinainit na barrel upang tunawin ang plastik at itulak ito palabas sa die.
Ipinapakilala ng artikulong ito ang mga pangunahing prinsipyong nagpapagana sa extrusion, ang mahahalagang bahaging kasangkot, iba’t ibang uri ng extruder, at ang mahahalagang parameter na kumokontrol sa kalidad ng pinal mong produkto.
Mga Pangunahing Prinsipyo sa Pagpapatakbo ng Extruder
Ginagawang na hilaw na materyal tapos na produkto ng mga extruder sa pamamagitan ng tatlong pangunahing yugto: pagpapadaan ng mga solidong materyal, pagtunaw sa mga ito gamit ang init at presyon, at paghuhugis sa tunaw na plastik sa pamamagitan ng die.
Mga Yugto ng Pagbabago ng Materyal
Pinoproseso ng extruder mo ang mga materyal sa magkakahiwalay na sona sa kahabaan ng screw. Tumatanggap ang feeding zone ng hilaw na pellet o pulbos at itinutulak ang mga ito pasulong. Kasunod nito, binabawasan ng compression section ang espasyo sa pagitan ng mga flight ng screw at lumilikha ng presyong nagdudulot ng init dahil sa alitan.
Nagsisimulang matunaw ang materyal habang sinisiksik ito. Panghuli, pinananatili ng metering section ang pare-parehong presyon at temperatura upang makabuo ng pantay na tunaw na plastik na handa nang dumaan sa ulo ng makina.
Paano Nagpapadaan, Nagpa-plasticize, at Humuhubog ang mga Extruder
Gumaganap na parang bomba ang screw ng extruder at itinutulak pasulong ang materyal sa pamamagitan ng umiikot nitong mga flight. Habang patuloy ang pag-ikot ng screw, nagiging init ang mekanikal na enerhiya dahil sa alitan. Nagdaragdag naman ng panlabas na init ang temperatura ng barrel upang makumpleto ang pagpa-plasticize.
Nagiging homogenous na tunaw ang siniksik na materyal. Pagkatapos, dumadaloy ang tunaw na plastik na ito papunta sa die, kung saan hinuhubog ito ng extrusion molding ayon sa nais mong hugis.
Papel ng Pag-ikot ng Screw at Temperatura ng Barrel
Kinokontrol ng bilis ng pag-ikot ng screw ang bilis ng produksyon at tindi ng paghahalo. Pinatataas ng mas mabilis na pag-ikot ang output ngunit maaari nitong pababain ang kalidad ng tunaw. Kasama ng init mula sa alitan, nakatutulong ang temperatura ng barrel upang matunaw nang wasto ang materyal nang hindi ito nasisira.
Kailangan mong balansehin ang dalawang parameter na ito para sa pinakamainam na resulta.
Mahahalagang Bahagi at mga Gawain Nito
Nakadepende ang performance ng extruder sa husay ng pagtutulungan ng mga pangunahing bahagi nito. Ipinapasok ng hopper ang materyal sa sistema, samantalang ginagawa itong tunaw ng screw at barrel. Kinokontrol ng mga sistema ng pagpapainit at pagpapalamig ang temperatura, at hinuhubog naman ng die ang pinal mong produkto.
Hopper at Sistema ng Pagpapasok ng Materyal
Nasa ibabaw ng extruder ang hopper at iniimbak dito ang hilaw na materyal bago ito pumasok sa makina. Maaaring granule o pulbos ang materyal mo, at nakaaapekto ang disenyo ng hopper sa kinis ng daloy nito.
Pinananatili ng mahusay na sistema ng pagpapasok ang tuluy-tuloy na daloy ng materyal. May ilang hopper na may agitator o vibrator upang maiwasan ang pagbuo ng tulay, na nangyayari kapag naiipit ang materyal. Ikinokonekta ng feed throat ang hopper sa screw ng extruder at kadalasang may pagpapalamig gamit ang tubig upang hindi matunaw nang maaga ang materyal.
Disenyo ng Screw at Barrel
Puso ng extrusion system mo ang screw ng extruder. Itinutulak nito pasulong ang materyal habang tinutunaw at hinahalo ito. May tatlong sona ang disenyo ng screw: inililipat ng feed zone ang solidong materyal, tinutunaw ito ng transition zone, at itinutulak naman ito ng metering zone papunta sa die.
Nagbabago ang pitch at lalim ng thread sa kahabaan ng screw. Mas maraming materyal ang nasasalo ng mas malalim na feed screw, samantalang lumilikha ng presyon ang mas mabababaw na channel. Nakapalibot ang barrel sa screw at nagbibigay ng pinainit na ibabaw para sa pagtunaw.
Mga Sistema ng Pagpapainit at Pagpapalamig
Gumagamit ang sistema ng pagkontrol sa temperatura mo ng mga heater band na nakapulupot sa barrel. May magkakahiwalay na kontrol ang bawat sona upang makapagtakda ka ng magkakaibang temperatura sa haba ng barrel.
Pinipigilan ng sistema ng pagpapalamig ang sobrang pag-init. Pinananatili ng water cooling o air cooling sa ligtas na temperatura ang feed throat at gearbox. Nangangailangan ng eksaktong kontrol ang mga materyal na sensitibo sa init upang maiwasan ang pagkasira.
Die at Kagamitan Pagkatapos ng Extrusion
Nasa dulo ng extruder mo ang machine head at die. Hinuhubog ng mga extrusion die ang tunaw na plastik bilang mga tubo, profile, o sheet. Tinutukoy ng disenyo ng die ang mga sukat ng pinal na produkto.
Pinapaikot ng drive system ang screw. Pagkalabas sa extrusion die, dumaraan ang produkto mo sa mga tangke ng pagpapalamig o air knife upang tumigas.
Mga Pangunahing Uri ng Extruder at Natatanging Mekanismo ng mga Ito
Magkaiba ang paggana ng single-screw at twin-screw extruder batay sa pagkakaayos ng mga screw.
Mga Single-Screw Extruder
Gumagamit ang single-screw extruder ng isang umiikot na screw sa loob ng pinainit na barrel upang ilipat at tunawin ang plastik. Itinutulak ng screw ang materyal pasulong habang tinutunaw ng alitan at init ng barrel ang polymer. Simple at matipid ang disenyong ito para sa karaniwang pangangailangan mo sa extrusion.
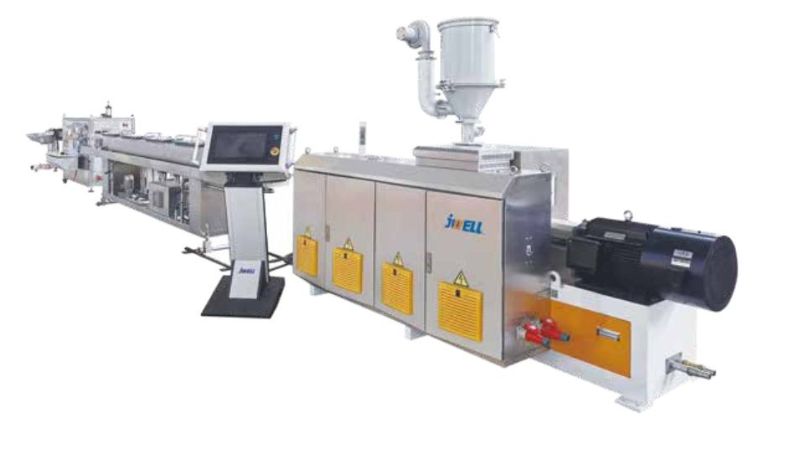
Makikita mong mahusay gumana ang mga single-screw extruder sa produksyon ng blown film at cast film. Maaasahan ang mga ito sa pagproseso ng magkakaparehong materyal na hindi nangangailangan ng masinsinang paghahalo.
Mga Twin-Screw at Multi-Screw Extruder
Gumagamit ang twin-screw extruder ng dalawang nagkakabitang screw na maaaring umikot sa iisang direksiyon (co-rotating) o magkabilang direksiyon (counter-rotating). Mas mahusay ang paghahalo at pagkakalat ng materyal sa mga co-rotating na disenyo. Nagbibigay naman ng mas eksaktong kontrol sa oras ng pananatili ang mga counter-rotating na twin-screw extruder.
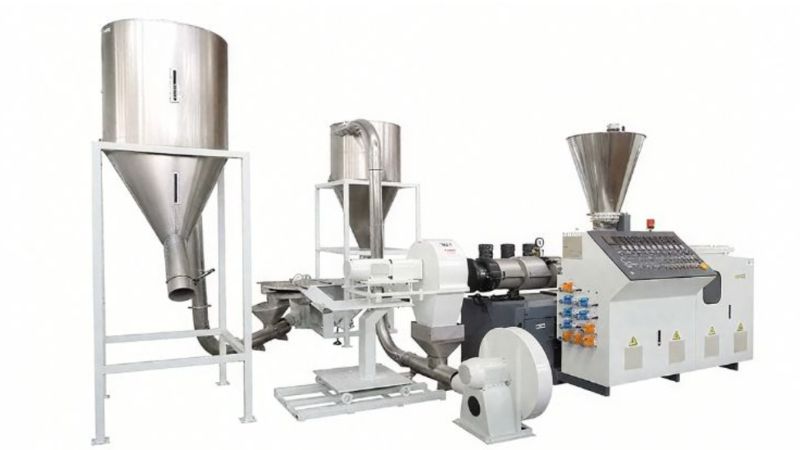
Mahusay ang mga sistemang ito sa compounding ng mga polymer na may filler at paghahalo ng maraming materyal. Mas mahusay ang kontrol mo sa shear, temperatura, at pagsasama ng additive kumpara sa mga single-screw na disenyo.
Mga Paghahambing na Bentahe sa Pagproseso ng Polymer
Nagbibigay ang mga single-screw extruder ng mas mababang gastos sa kagamitan at mas simpleng operasyon para sa mga tuwirang aplikasyon. Nagbibigay ang mga twin-screw system ng mas mahusay na kakayahan sa paghahalo at kakayahang umangkop para sa masalimuot na formulation. Nakadepende ang pagpili mo kung kailangan mo ng payak na pagtunaw at paghuhugis o advanced na compounding na may maraming additive.
Mahahalagang Parameter at Kontrol ng Proseso para sa Kalidad
Pundasyon ng de-kalidad na extrusion ang pagkontrol sa temperatura at pamamahala sa bilis, samantalang tinitiyak ng wastong pag-aalis ng singaw at pagpapalamig na pasok sa espesipikasyon ang pinal mong produkto.
Mga Estratehiya sa Pagkontrol ng Temperatura at Bilis
Direktang nakaaapekto ang temperatura ng barrel sa lapot ng materyal at kalidad ng tunaw sa extruder mo. Kailangan mong i-adjust ang mga sona ng temperatura batay sa partikular mong materyal upang makamit ang wastong pagkatunaw at pare-parehong daloy.
Kabilang sa pagkontrol sa bilis ang pamamahala sa pag-ikot ng screw at bilis ng paghila. Tinutukoy ng bilis ng screw kung gaano kabilis dumaan ang materyal sa barrel, na nakaaapekto sa oras ng pananatili at paghahalo. Pinatataas ng mas mabilis na bilis ang output ngunit maaari nitong sirain ang pagkakapantay ng temperatura kung hindi ito babalansehin nang tama.
Mahahalagang Parameter ng Kontrol:
- Mga sona ng temperatura ng barrel (feed, compression, metering)
- Bilis ng pag-ikot ng screw
- Bilis ng paghila para sa downstream equipment
Dapat mong patuloy na subaybayan ang mga parameter na ito upang mapanatili ang katatagan ng produksyon. Maaaring magdulot ang maliliit na pagbabago sa temperatura ng hindi pare-parehong daloy ng tunaw sa extrusion die mo at magresulta sa mga depekto sa produktong inilabas.
Pag-aalis ng Singaw at Paghawak sa mga Materyal na Mataas ang Lapot o Sensitibo sa Init
Inaalis ng venting ang nakulong na hangin at mga pabagu-bagong compound mula sa daloy ng tunaw. Pinipigilan nito ang mga bula at kontaminasyon sa mga produktong gaya ng mga sheet extrusion application.
Nangangailangan ng maingat na pamamahala sa temperatura ang mga materyal na sensitibo sa init upang maiwasan ang pagkasira. Kakailanganin mo ng mas mababang temperatura ng barrel at mas mabilis na oras ng pagproseso upang maprotektahan ang mga katangian ng materyal.
Pagpapalamig, Paghuhugis, at mga Operasyon Pagkatapos ng Pagproseso
Nagaganap agad ang pagpapalamig at paghuhugis pagkatapos ng extrusion die. Para sa mga operasyon ng linya ng sheet extrusion, gagamit ka ng kagamitan sa calibration at mga cooling roll upang itakda ang mga sukat. Pantay na pinapalamig ng air ring ang mga tubular na produkto sa mga aplikasyon ng film.
Kabilang sa post-processing ang pelletizing para sa produksyon ng compound o pagputol sa mga extruded na produkto ayon sa haba. Kailangang tumugma ang mga operasyong ito sa bilis ng linya mo upang mapanatili ang kalidad.
Makipagtulungan sa Jwell para sa Maaasahang Solusyon sa Produksyon ng Medical Nonwoven
Tinutulungan ka ng tamang setup ng extruder na tumakbo nang mas mabilis at kontrolado. Kapag tumutugma ang geometry ng screw sa materyal at produkto mo, nagiging mas matatag ang pagtunaw, mas pare-pareho ang presyon, at mas mahusay ang kalidad ng output.
Sa Jwell, nauunawaan namin kung paano naaapektuhan ng disenyo ng extruder, istruktura ng screw, at downstream na configuration ang aktuwal na resulta ng produksyon. Kung nagpaplano ka ng bagong linyang may mataas na output o pinapahusay ang kasalukuyang linya mo, makipag-ugnayan sa amin upang talakayin ang solusyon sa extrusion na ginawa para sa materyal, kapasidad, at mga layunin mo sa produkto.
Mga Madalas Itanong
Paano gumagana ang single-screw extruder mula simula hanggang matapos?
Ipinapasok ng single-screw extruder ang materyal mula sa hopper papunta sa pinainit na barrel. Umiikot ang screw at itinutulak pasulong ang materyal habang pinalalambot ito ng init. Habang dumaraan sa barrel, natutunaw at nagiging pantay ang materyal. Pagkatapos, itinutulak ito ng screw sa die upang hubugin bilang pinal na anyo.
Ano ang mga pangunahing yugto sa proseso ng extrusion, at ano ang nangyayari sa bawat isa?
Ipinapasok sa barrel ang hilaw na materyal sa yugto ng feeding. Sa yugto ng compression, umiinit at naiipit ang materyal. Tinitiyak ng metering stage na nananatiling pare-pareho ang tunaw na materyal. Panghuli, hinuhubog ng die ang materyal bilang nais mong produkto.
Ano ang pagkakaiba ng pagpapatakbo ng single-screw at twin-screw extruder?
Gumagamit ang single-screw extruder ng isang umiikot na screw upang itulak pasulong ang materyal. May dalawang screw na nagtutulungan naman sa twin-screw extruder. Mas mahusay maghalo ang mga twin-screw na disenyo at nagbibigay ang mga ito ng higit na kontrol sa temperatura.





