
Tinutukoy ng geometry ng mga elemento ng screw kung gaano kahusay nagkakahiwa-hiwalay ang mga additive at kung gaano kapantay ang pagkakakalat ng mga ito sa materyal mo. Nagbubunga ng magkakaibang epekto sa paghahalo ang iba’t ibang disenyo ng screw. Nakatuon ang ilan sa pagdurog ng buo-buong additive, samantalang ikinakalat naman ito nang pantay ng iba.
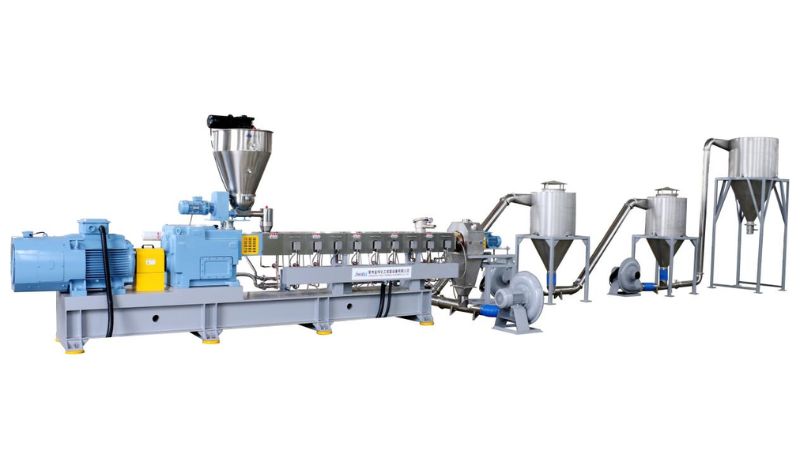
Mahahalagang Mekanismo ng Paghahalo sa Screw Extrusion
Gumagamit ang screw extrusion ng dalawang pangunahing mekanismo ng paghahalo. Dinudurog ng dispersive mixing ang mga partikulo. Ikinakalat naman ng distributive mixing ang mga ito nang pantay.
Dispersive Mixing at Epekto Nito
Gumagamit ang dispersive mixing ng matitinding puwersa ng shear upang durugin ang magkakadikit na partikulo sa tunaw na polymer mo. Mahalaga ang mekanismong ito kapag gumagamit ka ng mga additive na madaling magbuo-buo, gaya ng pigment o filler.
Lumilikha ng matinding puwersa ang mga mixing element sa screw mo na dumudurog sa mga kumpol na ito. Tinutukoy ng prosesong ito ang pinal na kalidad ng tunaw. Nagdudulot ng mahihinang bahagi at hindi pare-parehong katangian ang mga partikulong hindi maayos ang pagkakakalat.
Pinakamabisa ang dispersive mixing sa mga kneading block at iba pang elementong pumipigil sa daloy ng screw. Lumilikha ang mga sonang ito ng shear force na kailangan upang paliitin ang mga partikulo at pagandahin ang performance ng paghahalo.
Distributive Mixing sa mga Tunaw na Polymer
Inililipat-lipat ng distributive mixing ang mga materyal upang makabuo ng pantay na komposisyon sa buong tunaw. Di-gaya ng dispersive mixing, banayad na pag-unat at pagtiklop ang ginagamit nito sa halip na matinding shear.
Kailangan sa disenyo ng screw mo ang mga elementong paulit-ulit na naghahati at muling nagsasama sa daloy ng tunaw. Tinitiyak ng pagkakalat na ito na pantay na naaabot ng mga additive ang bawat bahagi ng polymer matrix.
Pinipigilan ng mahusay na distributive mixing ang pagkakaroon ng mga guhit at tinitiyak nito ang pare-parehong kulay at katangian. Nakadepende ang kahusayan ng paghahalo sa dami ng paghahati at muling pagkakalat sa kahabaan ng extruder.
Mga Mixing Zone at Dinamika ng Daloy ng Tunaw
Mga partikular na seksiyon sa screw ang mixing zone kung saan kinokontrol ng iba’t ibang elemento ang mga pattern ng daloy ng tunaw. May natatanging layunin ang bawat sona sa pangkalahatang estratehiya mo sa paghahalo.
Mahahalagang gawain ng mixing zone:
Sona ng pagtunaw: Ginagawang tunaw na polymer ang mga solidong pellet
Sona ng paghahalo: Pinagsasama ang mga elementong dispersive at distributive mixing
Sona ng metering: Ginagawang homogenous ang pinal na tunaw bago ilabas
Nagbabago ang dinamika ng daloy ng tunaw mo batay sa geometry ng screw, bilis ng pag-ikot, at mga katangian ng materyal. Binabalanse ng wastong disenyo ng sona ang oras ng pananatili at tindi ng paghahalo upang makamit ang pinakamainam na kalidad nang hindi sinisira ang polymer.
Mga Tampok ng Disenyo ng Screw na Nakaaapekto sa Pagkakalat ng Additive
Direktang kinokontrol ng geometry at pagkakaayos ng mga elemento ng screw kung gaano kahusay na nahahalo ang mga additive sa tunaw na polymer; may natatanging papel ang bawat partikular na sona at bahagi sa pagkamit ng pantay na distribusyon.
Mga Configuration ng Screw at Uri ng Elemento
Naaapektuhan ng pagpili mo sa single-screw o twin-screw extruder kung paano nahahalo ang mga additive sa plastik. Nagbibigay ng mas mahusay na paghahalo ang twin-screw extruder. Dumaraan ang mga materyal sa pagitan ng dalawang umiikot na screw, na lumilikha ng mas matinding shear at paggalaw.
May partikular na gawain ang iba’t ibang elemento ng screw. Inililipat pasulong ng mga conveying element ang materyal sa kahabaan ng barrel. Lumilikha naman ang mga mixing element ng turbulence at shear upang durugin ang mga kumpol ng additive. Binabago ng bilis ng pag-ikot ng mga screw ang tindi ng dispersive at distributive mixing.
Mga Kneading Block at Mixing Element
Mahahalagang bahagi ang mga kneading block na tumitiklop at muling nag-aayos sa tunaw na polymer mo. Lumilikha ang mga elementong ito ng matitinding shear force na dumudurog sa magkakadikit na partikulo. Tinutukoy ng anggulo at pagkakasalitan ng mga kneading disc ang tindi ng paghahalo.
Papel ng Compression, Feed, at Metering Zone
Nahahati ang screw mo sa tatlong pangunahing sona. Tumatanggap ng hilaw na materyal ang feed zone. Binabawasan ng compression zone ang mga bulsa ng hangin at tinutunaw ang polymer. Kinokontrol naman ng metering zone ang throughput at kalidad ng pinal na tunaw.
Disenyo ng Screw para sa mga Polymer na may Filler at Reinforcement
Mga materyal na may mga hibla ng salamin o mga mineral na filler ay nangangailangan ng espesyalisadong configuration ng screw. Kailangan ang banayad na pagproseso upang maiwasan ang pagkasira ng hibla habang nakakamit pa rin ang mahusay na pagkakalat ng hibla.
Pag-optimize ng Proseso sa Pamamagitan ng Simulation at Kontrol sa Kalidad
Tinutulungan ka ng mga simulation tool na mahulaan ang performance ng disenyo ng screw bago ito buuin. Ipinakikita ng mga pagsukat sa kalidad kung gaano kahusay naghahalo ng additive ang sistema mo at nagpapanatili ng matatag na temperatura.
Numerical Simulation sa Disenyo ng Screw
Nagbibigay-daan sa iyo ang mga numerical simulation na subukan sa computer ang iba’t ibang disenyo ng screw bago gumastos sa pisikal na prototype. Ipinakikita ng mga programang ito kung paano dumadaloy ang plastik sa mga channel ng screw at kung saan maaaring mabuo ang maiinit o malalamig na bahagi.
Mabilis mong maihahambing ang maraming geometry ng screw gamit ang simulation. Kinakalkula ng software ang kahusayan sa paghahalo at hinuhulaan ang mga pattern ng temperatura sa tunaw. Tinutulungan ka nitong maagap na makita ang mga problema gaya ng hindi kumpletong pagkatunaw o mahinang pagkakakalat ng additive habang nagdidisenyo.
Pagsukat at Pagpapahusay sa Kalidad ng Paghahalo
Subaybayan ang pagkakalat ng additive at pagkakapare-pareho ng temperatura. Nagdudulot ang mas mahusay na paghahalo ng mas magkakaparehong piyesa at maaasahang katangian.
Kabilang sa mga paraan ng pagsusuri ang pagsukat sa konsentrasyon ng additive sa mga sample ng tunaw at pagsukat sa pagbabago ng temperatura. Kapag nakakita ka ng mahihinang bahagi, maaari mong ayusin ang mga tampok ng screw gaya ng lalim ng flight o magdagdag ng mixing element.
Thermal Conductivity at Pagkakapare-pareho ng Tunaw
Tumutulong ang mahusay na thermal conductivity sa screw mo na pantayin ang mga pagkakaiba sa temperatura sa natutunaw na plastik. Maaaring makasira ng materyal ang maiinit na bahagi, samantalang nag-iiwan naman ng mga tipak na hindi natunaw ang malalamig na bahagi.
Dapat manatiling pare-pareho ang kalidad ng tunaw mula simula hanggang matapos. Subaybayan ang mga temperatura ng barrel at isaayos ang mga sona ng pagpapainit batay sa hula ng simulation kumpara sa aktuwal na resulta.
Mga Pagsulong sa 3D Printing na Nakabatay sa Extrusion
Pinahuhusay ng mga kamakailang inobasyon sa mga sistema ng screw extrusion ang paghahalo at pagdikit ng mga materyal habang nagpi-print, samantalang pinatataas naman ng mga bagong disenyo ng screw ang throughput at kalidad ng materyal.
Mga Sistema ng Screw Extrusion para sa 3D Printing
Nagbibigay-daan sa iyo ang 3D printing gamit ang screw extrusion na gumamit ng butil-butil na plastik sa halip na filament. Mas marami kang mapagpipiliang materyal sa paraang ito at mas mababa ang gastos.
Ipinapasok ng sistema ang mga pellet sa pinainit na barrel. Tinutunaw at itinutulak ng umiikot na screw ang materyal palabas sa nozzle. Mas mahusay mong makokontrol ang temperatura at presyon kumpara sa tradisyonal na paraan.
Mas marami pang bentahe ang twin-screw extruder . Mas mahusay ang paghahalo ng mga ito at kaya nilang hawakan ang mga composite na materyal na may reinforcing fiber. Lumilikha ng mas pantay na tunaw ang pagtutulungan ng dalawang screw, kaya nagiging mas matibay at pare-pareho ang mga naka-print na piyesa.
Pag-optimize sa Pagkakalat ng Hibla at Pagdikit sa Pagitan ng mga Layer
Mahalaga ang mahusay na paghahalo sa mixing zone para sa mga piyesang may dagdag na hibla. Tumutulong ang mga bagong disenyo ng screw na ikalat nang pantay ang mga hibla sa buong materyal mo.
Nagdudulot ng mas matitibay na piyesa ang mas mahusay na pagkakakalat ng hibla. Pinahuhusay ng pantay na distribusyon ng hibla ang mga mekanikal na katangian sa lahat ng direksiyon.
Napahuhusay din ng mga na-optimize na sistema ng screw ang pagdikit ng mga layer. Tinutulungan ng pare-parehong temperatura at presyon na dumikit nang mas mahusay ang bawat layer sa nasa ilalim nito.
Mga Uso sa Additive Manufacturing gamit ang mga Screw
Bumubuo ang mga manufacturer ng espesyalisadong geometry ng screw para sa mga partikular na materyal. Nakatuon ang mga disenyong ito sa pagpapahusay ng throughput nang hindi isinasakripisyo ang kalidad.
Umuusbong ang tulong ng ultrasonic bilang paraan upang mabawasan ang pagbabara at mapahusay ang daloy ng materyal.
Makakakita ka rin ng mas maraming sistemang mabilis na nagpapalit-palit ng materyal, kaya nagiging mas praktikal ang multi-material printing sa mga kapaligiran ng produksyon.
Handa Ka na Bang Mag-upgrade ng Extrusion Line?
Jwellanhui ininhinyero namin ang mga single-screw at twin-screw extrusion system na eksaktong ginawa—na-optimize para sa mahusay na pagkakakalat ng additive, pare-parehong kalidad ng tunaw, at pinakamataas na throughput. Pinagkakatiwalaan kami ng mga manufacturer sa buong mundo sa mga aplikasyon ng pipe, sheet, board, profile, at recycling. Makipag-ugnayan sa amin ngayon para sa mga solusyon sa extrusion.
Mga Madalas Itanong
Paano naaapektuhan ng pagpili ng geometry ng screw ang pagkakapantay ng pagkakakalat ng additive sa buong tunaw?
Kinokontrol ng geometry ng screw ang shear at daloy. Dinudurog ng mas masisikip na clearance ang mga kumpol gamit ang mataas na shear. Ikinakalat naman nang banayad ng mas malalapad na channel ang mga additive. Naaapektuhan ng pagitan at anggulo ng flight ang paggalaw ng materyal at oras ng pananatili, na nagbabago kung ilang ulit dumaraan ang mga additive sa mga mixing zone.
Aling mga elemento ng screw ang pinakamainam upang mapahusay ang paghahalo nang hindi nagdudulot ng sobrang init o pagkasira?
Ikinakalat ng mga distributive mixing element ang mga additive nang kaunti ang init. Dahan-dahan nilang hinahati at muling pinagsasama ang tunaw. Nagbibigay ng katamtamang paghahalo ang mga kneading block na neutral o bahagyang nakahilig pasulong, na nagbabalanse sa pagkakakalat at init. Iwasan ang agresibong reverse element para sa mga additive na sensitibo sa init.
Paano naaapektuhan ng bilis ng screw at mga setting ng throughput ang pagkakapare-pareho ng distribusyon ng additive?
Pinatataas ng mas mabilis na pag-ikot ng screw ang shear at temperatura ng tunaw. Balansehin ang bilis at kapasidad ng pagpapalamig. Pinahahaba naman ng mas mababang throughput ang oras ng pananatili, kaya mas maraming panahon ang mga additive upang mahalo nang husto.





