
Kayang iproseso ng hot extrusion ang mahihirap na alloy at masalimuot na hugis. Nagbibigay ang cold extrusion ng mas mahigpit na tolerance, mas mahusay na finish ng ibabaw, at kadalasang mas mababang paggamit ng enerhiya. Piliin ang hot extrusion para sa malalaki at mahirap hubugin na metal at masalimuot na heometriya; piliin ang cold extrusion kapag mahalaga ang precision, kalidad ng ibabaw, at lakas mula sa strain hardening.
Nagbibigay ang artikulong ito ng malinaw na depinisyon ng dalawang proseso, naghahambing sa mekanika at mga kompromiso ng mga ito, at gumagabay sa pagpili ayon sa materyal, hugis, gastos, at laki ng produksyon.
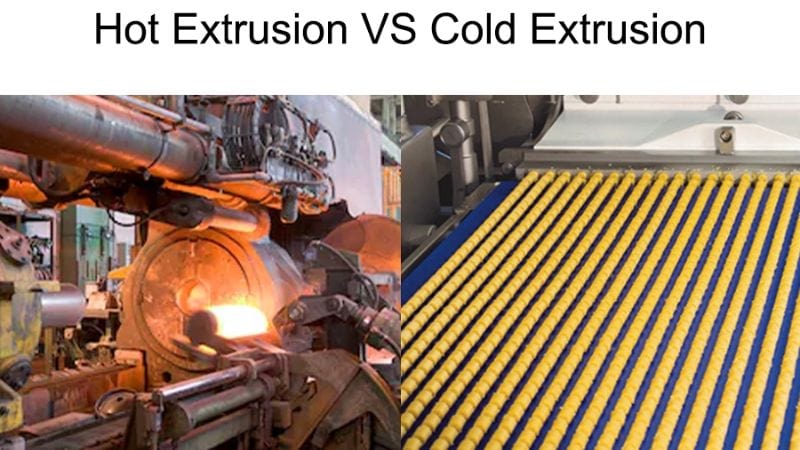
Mga depinisyon: Ano ang Hot Extrusion at Cold Extrusion?
Nagkakaiba ang dalawang proseso sa temperatura, gawi ng materyal, pangangailangan sa tooling, at karaniwang aplikasyon. Makikita ang pagkakaiba sa mekanikal na katangian, finish ng ibabaw, at laki ng produksyon.
Mainit na extrusion
- Prinsipyo ng proseso: Itinutulak ang metal sa die habang pinaiinit nang lampas sa recrystallization temperature nito.
- Pangunahing epekto ng init: Binabawasan nito ang flow stress ng metal kaya nahuhubog ang mahihirap na alloy (hal. bakal, titanium) gamit ang mas mababang puwersa.
- Istruktura ng materyal: Nagkakaroon ng mas magaspang na grain structure, na nagpapahusay sa ductility ngunit maaaring magpababa sa lakas kumpara sa cold-worked na piyesa.
- Epekto sa tooling: Maaaring paikliin ng mataas na temperatura ang buhay ng tool dahil sa mas matinding pagkasira at oxidation.
Malamig na extrusion:
- Prinsipyo ng proseso: Itinutulak ang metal sa die sa temperatura ng silid o malapit dito gamit ang mas mataas na presyon. Mahalaga ang nakatalagang proseso ng lubrication (hal. phosphate coating na sinamahan ng lubricating oil) upang maiwasan ang pagkakakapit at matiyak ang mahusay na kalidad ng ibabaw.
- Katangian ng materyal: Pinatitibay ng cold-working ang materyal at pinapataas ang yield strength at resistensya sa pagkapagod. Lubos itong kapaki-pakinabang sa mga piyesang gaya ng fastener at gear.
- Mga pangangailangan sa tooling & lubrication: Dapat kayanin ng tooling ang napakataas na stress. Mas mahusay ang dimensional stability nito dahil walang heat cycling, ngunit kritikal ang mabisang lubrication (phosphate coating + oil system) upang makontrol ang friction, mabawasan ang pagkasira, at matiyak ang finish ng piyesa at haba ng buhay ng tooling.
Hot kumpara sa Cold Extrusion: Ano ang Pagkakaiba?
Gumagamit ang hot extrusion ng mataas na temperatura upang palambutin ang metal at bawasan ang puwersa sa paghubog; pinananatili naman ng cold extrusion ang temperatura malapit sa antas ng silid upang mapanatili ang lakas at finish ng ibabaw. Magkakaiba ang epekto ng bawat paraan sa daloy ng materyal, stress sa tool, tolerance, at pangangailangan sa post-processing.
Pagkakaiba sa input: Kalagayan ng billet, uri ng enerhiya (thermal kumpara sa mekanikal)
Pinaiinit ang billet para sa hot extrusion kaya nangangailangan ito ng malaking thermal energy. Pinapalambot ng paunang pag-init ang materyal at pinadadali ang pag-deform dito. Sa cold extrusion naman, nagsisimula sa temperaturang pangsilid ang billet at umaasa lamang sa matinding puwersang mekanikal (presyon) upang ma-deform ito. Kaya dapat maingat na piliin ang materyal batay sa kakayahan nitong ma-cold-work.
Pagkakaiba sa output: Katangian ng piyesa kaagad pagkalabas sa press
Madalas nangangailangan ng kasunod na heat treatment ang hot-extruded na piyesa upang makamit ang nais na mekanikal na katangian; maaari ring magaspang ang finish ng ibabaw kaya kailangan ng secondary machining. Mas maganda ang finish ng cold-extruded na piyesa, pinahusay ang mekanikal na katangian dahil sa work hardening (gaya ng mas mataas na tensile strength at hardness), at kadalasang mas mahigpit ang dimensional tolerance kaya nababawasan o naaalis ang pangangailangan sa karagdagang finishing.
Bilis at laki: Paghahambing sa rate ng produksyon at karaniwang laki ng piyesa &
Mas mabilis at tuloy-tuloy na proseso ang hot extrusion, lalo na para sa malalaking profile; mainam ito sa mahahabang run at malalaking istruktural na bahagi. Maaaring mas mabagal bawat operasyon ang cold extrusion dahil sa mas mataas na puwersang kailangan, ngunit mahusay ito sa malakihang produksyon ng mas maliliit at masalimuot na piyesa kung mahalaga ang precision at pagkakapare-pareho.
Paghahambing ng workflow ng proseso
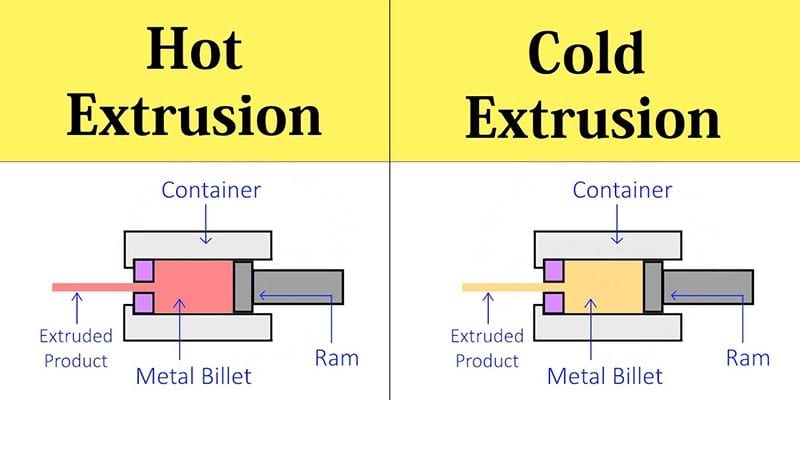
Mainit na extrusion pinaiinit ang billet—kadalasan hanggang 300–600°C para sa aluminum o mas mataas para sa bakal—bago itulak sa die. Pinabababa ng pag-init ang yield strength at pinatataas ang ductility kaya maaaring gumamit ng mas mabilis na ram speed at mas mababang press tonnage kaugnay ng lakas ng materyal. Kailangang kontrolin ang pagkakapantay ng temperatura at oxidation ng billet.
Malamig na extrusion nagsisimula sa billet na nasa temperatura ng silid o bahagyang mainit at nangangailangan ng mas mataas na presyon sa paghubog. Kadalasang gumagamit ng maraming yugto (pasulong, paatras, pinagsama) na may lubrication at mahigpit na die tolerance upang limitahan ang pinsala sa ibabaw.
Karaniwang kailangan ng annealing, pickling, o machining pagkatapos ng hot extrusion upang itama ang paglaki ng butil o surface scale. Karaniwang mas kaunting machining ang kailangan sa cold-extruded na piyesa ngunit dapat matibay ang tooling at press upang kayanin ang mas mataas na puwersa.
Mga kalamangan & limitasyon: Balanseng pagtingin
Mainit na extrusion Pinadadali nito ang paghubog ng mahihirap na alloy dahil binabawasan ng mataas na temperatura ang flow stress. Binabawasan nito ang press tonnage at pagkasira ng tooling, kaya mas maaasahang nakakagawa ng masalimuot na profile, manipis na dingding, at hollow na may maraming puwang.
Gayunman, mas mababa ang finish ng ibabaw at dimensional precision. Madalas mangailangan ng secondary machining o heat treatment ang hot-extruded na piyesa upang matugunan ang mahigpit na tolerance at kinakailangan sa ibabaw.
Malamig na extrusion Nakakamit nito ang mas mahigpit na tolerance at mas makinis na ibabaw kaagad mula sa die. Pinapahusay ng strain hardening ang lakas, na kapaki-pakinabang sa maliliit at matitibay na piyesa at mabilis na produksyon ng magkakaparehong bahagi.
Nangangailangan ang cold processing ng mas mataas na puwersa sa paghubog at mas matibay na tooling. Nililimitahan nito ang mga alloy na maaaring hubugin sa temperatura ng silid at kailangan ang lubrication at maingat na paghawak upang maiwasan ang bitak.
Gamitin ang mabilisang talahanayan ng paghahambing na ito upang piliin ang tamang proseso para sa pangangailangan mo:
| Salik | Mainit na extrusion | Malamig na extrusion |
| Kakayahang hubugin ang mahihirap na alloy | Mahusay | Limitado |
| Stress sa tooling / press tonnage | Mas mababa | Mas mataas |
| Finish ng ibabaw & tolerance | Mas mahina; madalas kailangan ng finishing | Mas mahusay; mas mahigpit na tolerance |
| Epekto sa lakas | Maaaring mangailangan ng heat treatment | Pinatataas ng work hardening ang lakas |
| Karaniwang aplikasyon | Malaki at masalimuot na profile | Maliliit na piyesang precision |
Gawin ang Susunod na Hakbang Kasama ang JWELL
Mainam ang hot extrusion sa paghubog ng matitibay na alloy bilang masalimuot na profile, samantalang mahusay ang cold extrusion sa maramihang produksyon ng high-precision na piyesang pinatibay ng work hardening. Maaasahang katuwang ang JWELL sa pagsasalin ng mga kinakailangang ito sa maaasahan at de-kalidad na solusyon sa extrusion.
Huwag palampasin ang pagkakataong tuklasin ang buong hanay ng iniangkop na solusyon sa extrusion—bisitahin ang aming pahina ng produkto ngayon upang tingnan ang detalyadong espesipikasyon ng produkto, mga kaso ng aplikasyon, at makipag-ugnayan sa amin para sa karagdagang impormasyon.





