
Karamihan sa mga problema sa extrusion ay nagmumula sa interaksiyon ng mga katangian ng materyal, setup ng kagamitan, at mga kondisyon ng proseso. Maaaring magdulot ng mga depektong lilitaw sa bandang huli ng produksyon ang maliliit na pagbabago sa temperatura, presyon, o bilis ng pagpapasok.
Ipinapakilala ng gabay na ito kung paano matukoy ang karaniwang mga depekto, maunawaan kung aling mga variable ng proseso ang nakaaapekto sa output mo, at hanapin ang mga ugat na sanhi sa materyal, kagamitan, o disenyo ng linya.
Pagtukoy sa Karaniwang mga Depekto sa Extrusion
Upang matukoy ang mga depekto, huwag lamang gamutin ang mga sintomas sa ibabaw. Sa halip, suriin kung paano nagtutulungan ang asal ng materyal, mga kondisyon ng proseso, at disenyo ng kagamitan. Kadalasang itinuturo ng mga depekto ang partikular na kawalan ng balanse sa temperatura, presyon, o daloy ng materyal na maaari mong matunton at itama.
Hindi Pagkakapare-pareho ng Kapal ng Dingding at Paglihis ng Sukat
Makikita ang pagbabago sa kapal bilang hindi pantay na dingding o mga piyesang lumalampas sa tolerance ng sukat. Karaniwan itong nangyayari dahil hindi pantay ang temperatura ng tunaw sa die o pabagu-bago ang bilis ng pagpapalamig. Suriin muna ang disenyo ng die. Nagdudulot ng paulit-ulit at mahuhulaang bahaging makapal at manipis ang kawalan ng balanse ng daloy. Nagiging sanhi rin ng hindi pantay na daloy ng materyal ang mga gradient ng temperatura sa barrel.
Mga Karaniwang Sanhi:
- Hindi balanseng temperatura ng die
- Pudpod o sirang tooling
- Hindi pare-parehong bilis ng linya
- Mahinang pagkontrol sa temperatura sa mga cooling zone
Mahalaga rin ang mga katangian ng materyal. Kung nag-iiba ang MFI sa bawat batch, nagbabago ang bilis ng daloy kahit hindi nagbabago ang mga setting. Nagdudulot ito ng unti-unting paglihis ng sukat.
Mga Depekto sa Ibabaw: Melt Fracture, Sharkskin, at Magaspang na Tekstura
Lumilikha ang melt fracture ng mga spiral na pattern o alon. Nangyayari ito kapag lumampas sa hangganan ng polymer ang bilis ng tunaw.
Mukha namang pinong tagaytay na pahaba ang sharkskin. Nangyayari ang depektong ito sa labasan ng die dahil sa sobrang tensiyon sa ibabaw. Karaniwan mo itong naaayos sa pamamagitan ng pag-aayos sa temperatura ng die o pagpapababa sa bilis ng extrusion.
Madalas na nagpapahiwatig ng kontaminasyon o hindi pare-parehong kalidad ng tunaw ang magaspang na ibabaw na walang malinaw na pattern. Nagdudulot din ng iregularidad sa ibabaw ang pagkasira ng materyal dahil sa sobrang init.
Mga Bula, Bakas ng Pagkasunog, at Paninilaw
Ipinahihiwatig ng mga bula na may nakulong na halumigmig o hangin sa materyal mo. Suriin kung naimbak nang wasto ang resin at kung maayos gumagana ang venting system.
Palatandaan ng thermal degradation ang paninilaw at mga bakas ng pagkasunog. Nangyayari ito kapag masyadong matagal nanatili ang materyal sa mataas na temperatura o dahil sa maiinit na bahagi sa barrel. Suriin ang oras ng pananatili at profile ng temperatura ng barrel.
Mahahalagang Palatandaan:
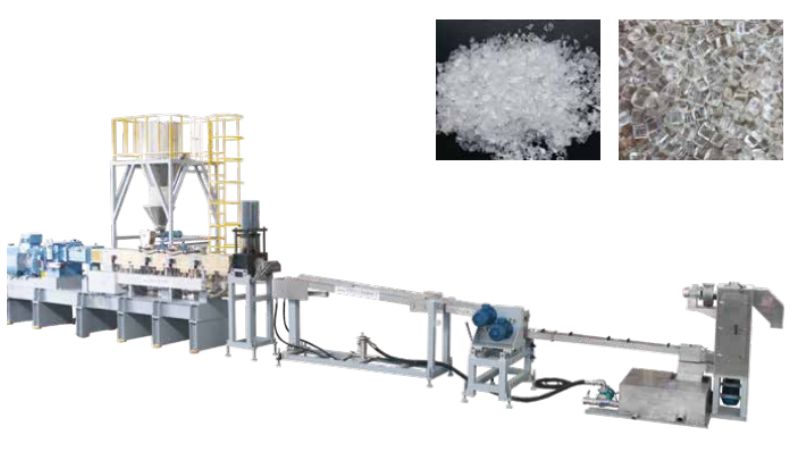
- Maiitim na tuldok = sirang materyal
- Dilaw na kulay = oksidasyon o sobrang pag-init
- Malinaw mga bula= antas ng halumigmig
Nagdudulot ang kontaminasyon ng materyal ng mga pabagu-bagong depektong walang sinusunod na pattern. Linisin nang mabuti ang kagamitan at tiyakin ang kalidad ng papasok na materyal.
Hindi Matatag na Presyon at Output
Nagdudulot ng mga problema sa kalidad sa mga susunod na yugto ang pabagu-bagong presyon ng tunaw. Direktang binabago ng pagtaas-baba ng presyon ang sukat at kalidad ng ibabaw.
Subaybayan ang mga pressure gauge habang nagpoprodyus. Nangangahulugan ng matatag na daloy ang tuluy-tuloy na presyon. Nagpapahiwatig naman ng problema sa pagpapasok ng materyal, kawalan ng balanse sa temperatura, o pagbabara ng screen pack ang pabago-bago o unti-unting paglihis ng presyon.
Nagsasayang ng materyal at lumilikha ng scrap ang pabugso-bugsong output. Karaniwang sanhi nito ang hindi pare-parehong pagpapasok ng materyal, kontaminadong materyal, o maling setting ng bilis ng screw kaugnay ng lapot ng materyal mo.
Mga Variable ng Proseso at Epekto Nito
Ang pagkontrol sa mga variable ng proseso ang nagtatakda ng pagkakaiba sa pagitan ng maayos na produksyon at palagiang pag-troubleshoot. Nagkakaugnayan ang mga setting ng temperatura, operasyon ng screw, balanse ng pagpapalamig, at tiyempo. Tinutukoy ng mga ito ang kalidad ng film at katatagan ng proseso.
Temperatura ng Barrel at Pagkontrol sa Temperatura ng Tunaw
Kailangang maingat na i-setup ang mga sona ng temperatura ng barrel upang matunaw nang wasto ang polymer mo nang hindi ito nasisira. May layunin ang bawat sona: pinananatili ng feed zone ang daloy ng resin, tinutunaw ng transition zone ang materyal, at pinatatatag ng metering zone ang temperatura ng tunaw.
Karamihan sa mga modernong extruder ay gumagamit ng temperature controller na may thermocouple sa bawat sona ng barrel. Dapat mong subaybayan ang aktuwal na temperatura ng tunaw sa die ng extruder, hindi lamang ang itinakdang temperatura ng barrel. Nagbibigay ang thermocouple ng tunaw ng direktang impormasyon tungkol sa nangyayari sa loob.
Kapag masyadong mataas ang temperatura ng tunaw, nanganganib na masira ang polymer at lumihis sa espesipikasyon ang mga katangian nito. Kapag masyadong mababa naman, mahina ang paghahalo at may natitirang hindi natunaw na partikulo.
Bilis ng Screw, rpm, at mga Epekto ng Back Pressure
Direktang kinokontrol ng rpm ng screw ang bilis ng output mo. Naaapektuhan din nito kung gaano karaming mekanikal na enerhiya ang pumapasok sa tunaw. Pinatataas ng mas mabilis na screw ang throughput ngunit itinataas din nito ang temperatura ng tunaw dahil sa shear heating.
Naaapektuhan ng back pressure ang kalidad ng paghahalo at temperatura ng tunaw. Nabubuo ito mula sa resistensiya ng die at drag ng sistema ng pagpapalamig.
Pagbabalanse sa Sistema ng Pagpapalamig at Temperatura ng Die
Naaapektuhan ng temperatura ng die ang distribusyon ng daloy sa lapad ng film mo. Lumilikha ng pagkakaiba sa gauge at mga guhit ng kapal na makikita sa susunod na yugto ang hindi pantay na temperatura ng die.
Kailangang pantay na mag-alis ng init ang sistema ng pagpapalamig upang maiwasan ang pagbaluktot o paglihis ng sukat.
Pag-aayos sa Oras ng Pananatili, L/D Ratio, at Bilis ng Linya
Nakadepende ang oras ng pananatili sa L/D ratio at bilis ng linya ng extruder mo. Pinahuhusay ng mas mahabang oras ng pananatili ang paghahalo ngunit pinatataas nito ang panganib ng thermal degradation para sa mga materyal na sensitibo sa init.
Mga Ugat na Sanhi: Materyal, Kagamitan, at mga Salik sa Disenyo
Kadalasang natutunton ang mga problema sa extrusion sa tatlong pangunahing bahagi: mga materyal na ginagamit mo, paggana ng kagamitan, at pagkaka-setup ng linya.
Kalidad at Kontaminasyon ng Hilaw na Materyal
Direktang naaapektuhan ng kalidad ng hilaw na materyal ang pinal mong produkto. Nagdudulot ang kontaminadong materyal ng mga depekto gaya ng fisheye at pagkawalan ng kulay sa mga extruded na piyesa. Dapat mong laging suriin kung may banyagang partikulo o sirang polymer sa mga papasok na resin bago iproseso.
Isa pang malaking problema ang halumigmig. Kung hindi mo patutuyuin ang resin ayon sa espesipikasyon ng manufacturer, makakakita ka ng mga bula at mga depekto sa ibabaw. Itago nang wasto ang mga materyal upang maiwasan ang kontaminasyon mula sa alikabok, piraso ng metal, o nahalong polymer.
Disenyo ng Screw at mga Palatandaan ng Pagkasuot
Dapat tumugma ang disenyo ng screw sa materyal na pinoproseso mo. Nagdudulot ng mahinang pagtunaw at paghahalo ang maling compression ratio o lalim ng channel. Binabago ng pagkasuot ng screw ang daloy ng materyal sa extruder mo, kaya nagkakaroon ng problema sa output at kalidad.
Regular na suriin ang screw kung may pagkasuot sa mga dulo ng flight at ibabaw ng barrel. Binabawasan ng pudpod na screw ang kahusayan ng paghahalo at nagdudulot ng hindi pare-parehong temperatura ng tunaw.
Pagkaka-align ng Die at Setup ng Extrusion Line
Nakaaapekto ang pagkaka-align ng die sa sukat at kalidad ng ibabaw ng produkto. Kapag hindi nakasentro nang tama ang die kaugnay ng aksis ng screw, nagkakaroon ng hindi pantay na kapal ng dingding at mga piyesang tabingi.
Dapat nakapantay ang cooling tank sa labasan ng die. Nagdudulot ang mahinang alignment ng panloob na tensiyon na makikita bilang pagbaluktot o paglihis ng sukat sa tapos mong produkto.
Paghahalo, Pagkasira ng Materyal, at Preventive Maintenance
Pinipigilan ng mahusay na paghahalo ang pagkasira ng materyal habang pinoproseso. Nagdudulot ng pagkasira ng polymer at pagbuo ng gel ang matagal na pananatili sa extruder. Bawasan ang temperatura ng tunaw at oras ng pananatili upang maprotektahan ang integridad ng materyal.
Magtakda ng iskedyul para sa preventive maintenance ng extrusion line. Linisin ang kagamitan bago ang mga takbo ng produksyon at suriin ang screen pack kung may sirang materyal. Pinipigilan ng regular na maintenance na lumaki ang maliliit na problema at maging malalaking aberya sa produksyon.
Mga Napatunayang Solusyon at Pinakamahuhusay na Gawain
Nakadepende ang matagumpay na mga operasyon sa extrusion sa matalinong pagkontrol ng proseso, naka-target na mga paraan ng pag-troubleshoot, at mga estratehiya sa pagbabawas ng basura.
Kontrol at Pag-optimize ng Proseso nang Real-Time
Nakakatulong ang real-time na pagsubaybay sa proseso ng extrusion upang matukoy mo ang mga problema bago maging magastos ang mga ito. Subaybayan ang mahahalagang variable gaya ng temperatura, presyon, at bilis ng screw sa buong takbo ng produksyon.
Pagkabit ng mga digital sensor sa mahahalagang punto ay nagbibigay ng agarang feedback. Kapag maaga mong napansin ang biglang pagtaas ng temperatura o pagbaba ng presyon, mabilis kang makapagsasaayos. Binabawasan ng paraang ito ang mga depekto at pinananatiling pare-pareho ang output mo.
Kabilang sa mahahalagang puntong dapat subaybayan ang:
- Temperatura at presyon ng die
- Bilis at torque ng screw
- Katatagan ng bilis ng pagpapasok
- Pagkapantay ng temperatura ng tunaw
Pag-troubleshoot sa Extrusion ng PVC at mga Espesyal na Aplikasyon
Nangangailangan ng espesyal na atensiyon sa teknolohiya ng pagproseso ang PVC extrusion dahil sensitibo ang materyal sa mga pagbabago sa temperatura. Bantayan ang mga problema sa pagpapasok ng dry blend na nagdudulot ng pabagu-bagong torque at mahinang paghahalo.
Panatilihing matatag ang sistema ng pagpapasok sa pamamagitan ng regular na pagsuri sa laman ng hopper at pagpapanatili ng pare-parehong daloy ng materyal.
Pagbawas sa Downtime ng Produksyon at Pagtaas ng Kahusayan
Nagsisimula ang pagbawas sa downtime ng produksyon sa preventive maintenance. Linisin ang mga screen at die ayon sa iskedyul upang maiwasan ang di-inaasahang paghinto.
Subaybayan ang mga pattern ng konsumo ng enerhiya upang matukoy ang mga kakulangan sa kahusayan.
Pag-iwas sa Basura ng Materyal at Pagpapahusay ng Pagbuo ng Produkto
Binabawasan ng nasasayang na materyal ang tubo mo. Patuyuin ang resin ayon sa espesipikasyon ng manufacturer upang maiwasan ang mga depektong dulot ng halumigmig. Magsagawa nang mahusay ng color purge sa pagitan ng mga pagpapalit ng produkto upang mabawasan ang scrap.
Lutasin ang mga Problema sa Extrusion sa Pinagmulan sa Tulong ng Kadalubhasaan ng mga Inhinyero ng JWELL
Mga palatandaan ng mas malalalim na problema sa materyal, kagamitan, o kontrol ng proseso ang mga depekto sa extrusion. Pinakamabilis na paraan upang mapahusay ang kalidad ng produkto at mabawasan ang downtime ang pakikipagtulungan sa katuwang na nakauunawa sa buong sistema ng extrusion. Sa Jwellanhui, pinagsasama namin ang makabagong makinarya at karanasan sa inhinyeriya sa aktuwal na produksyon. Sama-sama nating hahanapin ang ugat ng mga problema mo sa extrusion at bubuo ng mga pangmatagalang solusyon.
Makipag-ugnayan sa amin ngayon para sa ekspertong konsultasyon, rekomendasyon sa kagamitan, o pasadyang solusyon sa extrusion.
Mga Madalas Itanong
Ano ang pinakakaraniwang mga depekto sa extrusion, at paano ko agad makikilala ang mga ito?
Kabilang sa karaniwang depekto ang magaspang na ibabaw, guhit, bula, pagbaluktot, at hindi pantay na kapal. Kapain at tingnan ang tekstura upang mabilis matukoy ang mga problema.
Paano ko aayusin ang melt fracture, sharkskin, at gaspang sa ibabaw ng extruded na produkto?
Para sa melt fracture, pabagalin ang bilis at itaas ang temperatura ng die. Para ayusin ang sharkskin, babaan ang output o palitan ang resin. Ayusin ang pagpapainit kung magaspang ang ibabaw.
Ano ang karaniwang sanhi ng mga guhit ng die, pagbabago ng gauge, at kawalang-tatag ng sukat habang nag-e-extrude?
Nagdudulot ng mga guhit ang marumi o gasgas na die. Nagiging sanhi ng hindi pantay na kapal ang pabagu-bagong daloy at bilis. Nagdudulot naman ng hindi matatag na sukat ng produkto ang iregular na pagpapalamig.
Paano ko matutunton ang mga problema sa extrusion pabalik sa mga isyu sa resin/materyal gaya ng halumigmig, kontaminasyon, o mahinang lakas ng tunaw?
Patuyuin ang mamasa-masang hilaw na materyal upang maiwasan ang mga bula. Panatilihing malinis ang materyal upang maiwasan ang mga batik. Gumamit ng de-kalidad na resin upang mapanatili ang matatag na lakas ng tunaw.
Aling setting ng proseso (profile ng temperatura, bilis ng screw, back pressure, haul-off) ang dapat ko munang ayusin kapag bumaba ang kalidad ng extrusion?
Ayusin muna ang temperatura, saka ang bilis ng screw at haul-off. I-tune ang back pressure bilang huling hakbang.
Anong mga pagbabago sa inhinyeriya ng screw, die, o sistema ng pagpapalamig/calibration ang permanenteng makapipigil sa paulit-ulit na depekto sa extrusion?
I-optimize ang istruktura ng screw para sa mas mahusay na paghahalo. Muling idisenyo ang die para sa pantay na daloy ng materyal. I-upgrade ang mga cooling device upang patatagin ang sukat ng produkto.





