Екструдер для прядіння серії JWM
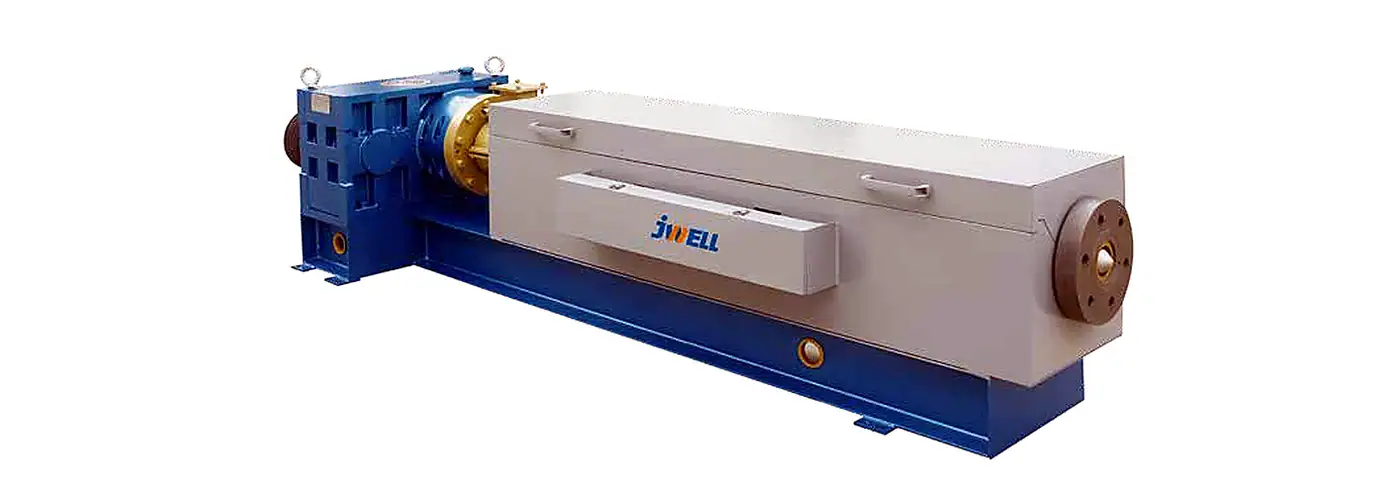
JWELL пропонує моделі екструдерів для прядіння серії JWM, призначені для розплавного прядіння гранул або пластівців PET, PA6, PA66 і PP, із продуктивністю до 1050 кг/год.
Основні переваги
- Матеріали: У джерелі зазначено гранули або пластівці PET, PA6, PA66 і PP.
- Широкий діапазон продуктивності: Документована продуктивність для PET становить від 6 до 1050 кг/год.
- Конструкція шнека LTM: Елементи низькотемпературного змішування сприяють пластикації та якості розплаву.
- Стабільна передача потужності: Документовано загартовану косозубу передачу та посилений упорний підшипник.
- Інтеграція системи керування: Підключення до головної DCS замовника як опція підтверджене джерелом.
Технічні характеристики
| Модель | Діаметр шнека (мм) | L/D | Максимальна продуктивність для PET (кг/год) | Максимальна продуктивність для PA6 (кг/год) | Швидкість обертання шнека (об/хв) | Потужність приводу (кВт) | Потужність нагрівання (кВт) | Зони нагрівання | Напруга нагрівання (В) | Висота осі (мм) | Маса (т) |
|---|---|---|---|---|---|---|---|---|---|---|---|
| JWM20/25 | Ø20 | 25:1 | 6 | 4 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.6 |
| JWM25/25 | Ø25 | 25:1 | 8 | 5.5 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.7 |
| JWM30/25 | Ø30 | 25:1 | 12 | 8 | 20–90 | 3 | 3 | 3 | 220 | 340 | 0.8 |
| JWM40/25 | Ø40 | 25:1 | 28 | 19 | 20–90 | 5.5 | 6 | 3 | 220 | 340 | 0.9 |
| JWM45/25 | Ø45 | 25:1 | 35 | 24 | 20–90 | 7.5 | 8 | 3 | 220 | 340 | 1 |
| JWM50/25 | Ø50 | 25:1 | 55 | 38 | 20–90 | 7.5 | 14 | 4 | 220 | 340 | 1.1 |
| JWM55/25 | Ø55 | 25:1 | 65 | 45 | 20–90 | 11 | 15 | 4 | 220 | 340 | 1.2 |
| JWM65/25 | Ø65 | 25:1 | 85 | 60 | 20–90 | 18.5 | 16 | 5 | 220 | 340 | 1.3 |
| JWM75/25 | Ø75 | 25:1 | 100 | 70 | 20–80 | 22 | 21 | 5 | 220 | 410 | 1.6 |
| JWM80/25 | Ø80 | 25:1 | 125 | 85 | 20–80 | 37 | 27 | 5 | 220 | 510 | 1.8 |
| JWM90/25 | Ø90 | 25:1 | 180 | 125 | 20–80 | 45 | 32 | 5 | 220 | 510 | 2 |
| JWM105/25 | Ø105 | 25:1 | 280 | 195 | 20–70 | 55 | 45 | 5 | 220 | 610 | 3 |
| JWM120/25 | Ø120 | 25:1 | 380 | 260 | 20–60 | 75 | 54 | 6 | 220 | 660 | 3.5 |
| JWM130/25 | Ø130 | 25:1 | 450 | 310 | 20–60 | 90 | 57 | 6 | 220 | 660 | 4 |
| JWM135/25 | Ø135 | 25:1 | 500 | 350 | 20–60 | 90 | 63 | 6 | 220 | 660 | 4.2 |
| JWM150/25 | Ø150 | 25:1 | 600 | 415 | 20–60 | 110 | 76.5 | 6 | 380 | 710 | 5 |
| JWM160/25 | Ø160 | 25:1 | 700 | – | 20–60 | 132 | 85.5 | 6 | 380 | 710 | 6 |
| JWM170/25 | Ø170 | 25:1 | 800 | – | 20–60 | 160 | 103.5 | 6 | 380 | 750 | 8 |
| JWM180/25 | Ø180 | 25:1 | 900 | – | 20–50 | 185 | 110 | 7 | 380 | 800 | 10 |
| JWM200/25 | Ø200 | 25:1 | 1050 | – | 20–50 | 220 | 150 | 7 | 380 | 1000 | 12 |
Сценарій застосування
Опис виробу
Серія JWELL JWM екструдер для прядіння призначений для розплавного прядіння гранул або пластівців PET, PA6, PA66 і PP. У джерелі зазначено, що тисячі екструдерів JWM працюють на понад 700 підприємствах хімічного волокна та нетканих матеріалів; це твердження також повторюється в актуальній літературі про продукцію JWELL.
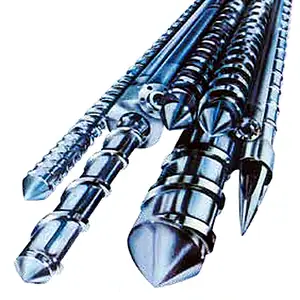
У конструкції шнека передбачено низькотемпературний змішувальний елемент LTM для підтримання ефективності пластикації та якості розплаву. Зазначено, що професійна обробка шнека й циліндра забезпечує високу точність виготовлення та належну прямолінійність. У приводі застосовується високоточний косозубий редуктор із загартованими та шліфованими зубчастими колесами для стабільної роботи з низьким рівнем шуму, а також посилений упорний підшипник для сприйняття осьового навантаження. Для підвищення довговічності та планування обслуговування відповідно до вимог проєкту можна вибрати імпортні підшипники й ущільнення.
Документований асортимент охоплює діаметри шнека від Ø20 до Ø200 мм із співвідношенням L/D 25:1. Максимальна продуктивність для PET становить від 6 до 1050 кг/год; значення для PA6 наведено до моделі Ø150, а порожні рядки для більших моделей не інтерпретовано. Потужність приводу становить від 2.2 до 220 кВт; залежно від моделі передбачено 3–7 зон нагрівання.
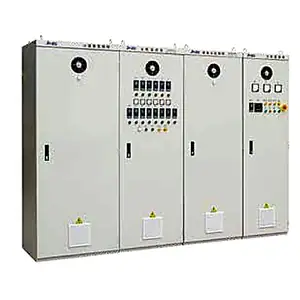
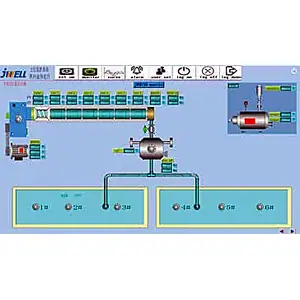
У джерелі щодо електричного керування зазначено прилади контролю тиску й температури RKC, міжнародно визнані бренди інверторів і низьковольтних компонентів, а також опційне підключення до головної DCS замовника для централізованого керування. Наявність брендів і остаточну архітектуру керування слід підтвердити в комерційній пропозиції. Для вибору моделі надайте дані про полімер, цільову продуктивність, розмір шнека, інженерні мережі та вимоги підприємства до системи керування.