
Екструзія та лиття під тиском — два принципово різні виробничі процеси. Екструзійне формування проштовхує матеріал крізь фільєру, створюючи безперервні форми з однаковим перерізом, тоді як лиття під тиском упорскує розплавлену пластмасу в порожнину форми для окремих деталей складної конструкції. Розуміння відповідного процесу суттєво впливає на виробничу ефективність, витрати й якість кінцевої продукції.
Що таке екструзійне формування?
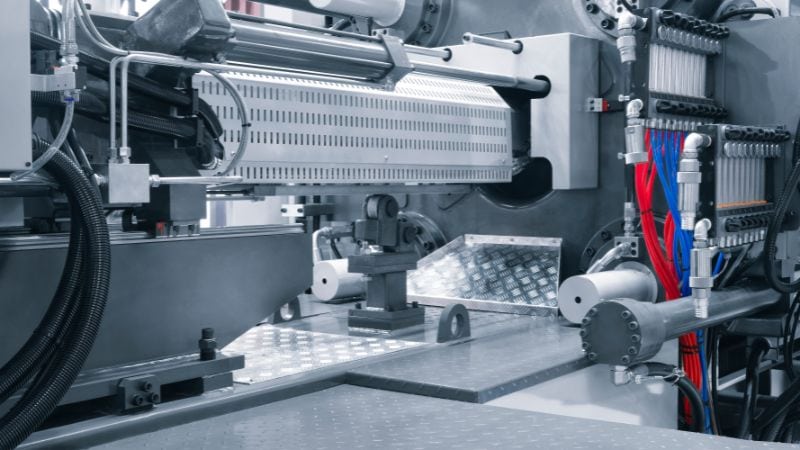
Екструзійне формування — виробничий процес створення довгих безперервних деталей зі сталим поперечним перерізом. Пластикові гранули подаються в бункер, де шнековий механізм просуває матеріал уперед і нагріває його.
Процес може використовувати гарячу екструзію з нагріванням матеріалу вище температури плавлення або холодну екструзію за кімнатної температури. Коли шнек просуває розплав, він створює тиск і проштовхує його крізь спеціальну фільєру, що визначає кінцеву форму.
На виході отримують безперервні профілі, які можна різати на будь-яку довжину. Типові застосування — труби, трубки, віконні рами, ущільнювальні профілі та ізоляція кабелів. Це ідеально для масового виробництва однорідних форм, адже процес працює безперервно без зупинок. Такий метод особливо ефективний, коли потрібні довгі сталі профілі, а не окремі формовані деталі.
Що таке лиття під тиском?
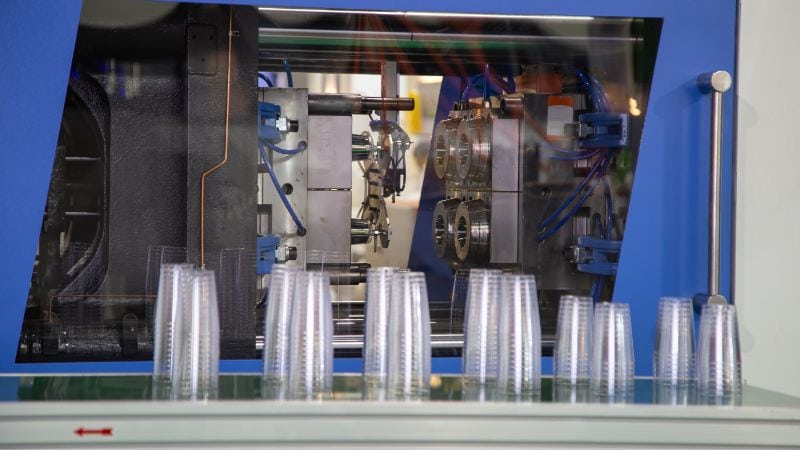
Лиття під тиском створює окремі тривимірні деталі з високою точністю й деталізацією. Пластикові гранули завантажують у бункер, а шнековий механізм нагріває й плавить їх під час руху крізь нагрітий циліндр термопластавтомата. Гранули перетворюються на однорідний розплав смоли перед подачею у форму під високим тиском.
Розплав упорскується під високим тиском у пресформу, порожнина якої надає деталі форми. Ливники й канали спрямовують матеріал до всіх ділянок, забезпечуючи повне заповнення.
Після повного заповнення матеріал охолоджується й твердіє. Форма відкривається, і готова деталь виштовхується. Конструкція форми критично важлива: потрібні належні канали охолодження, вентиляція та системи виштовхування.
Процес чудово підходить для складних деталей із вузькими допусками чи дрібними особливостями. За один цикл можна створити деталі з логотипами, текстурами, різьбами й засувками.
Основні відмінності екструзії та лиття під тиском
Лиття під тиском та екструзія принципово відрізняються способом виробництва, можливостями проєктування, структурою витрат та ефективністю використання матеріалу.
Спосіб виробництва & випуск
Лиття під тиском створює окремі деталі, зазвичай за 30 секунд — кілька хвилин на цикл. Натомість екструзія виготовляє безперервні відрізки завдовжки від 100 до 1,000+ футів, які згодом ріжуть за розміром. Ця фундаментальна відмінність визначає різні виробничі цілі кожного процесу.
Складність конструкції & точність
Лиття під тиском працює зі складними тривимірними геометріями з дрібними деталями, піднутреннями, різьбами та змінною товщиною стінок. Пресформа забезпечує вузькі допуски й гладкі поверхні з усіх боків.
Екструзія обмежена двовимірними профілями зі сталим поперечним перерізом по всій довжині. Хоча можна створювати складні профілі з внутрішніми порожнинами, переріз залишається однаковим від початку до кінця.
Порівняння
- Можливості лиття під тиском: Повноцінні 3D-форми, закриті порожнини, змінна геометрія
- Можливості екструзії: 2D-профілі, сталі поперечні перерізи, лінійні форми
Структура витрат
Виготовлення пресформи потребує значних початкових інвестицій — від тисяч до десятків тисяч доларів. Однак вартість пластикової деталі різко зменшується за більших обсягів, роблячи лиття під тиском вигідним для великих серій від 5,000+ одиниць.
Екструзійне оснащення коштує приблизно на 80%–90% менше за пресформи. Вартість фута екструдованої продукції залишається відносно сталою незалежно від обсягу, що робить екструзію ідеальною для менших серій або проєктів із чутливістю до вартості.
Ефективність матеріалу & відходи
Обидва процеси утворюють відходи, але по-різному. Лиття під тиском дає відходи ливників, каналів і впусків; більшість виробників повертає їх у виробництво. Екструзія утворює менше відходів під час безперервної роботи, хоча обрізки й стартовий матеріал також потребують переробки.
Загалом екструзія ефективніше використовує матеріал для простих форм, тоді як лиття під тиском ефективніше для складної геометрії, оскільки на готову деталь припадає менше втрат матеріалу.
Переваги & недоліки
Екструзійне формування: плюси й мінуси
Переваги
- Нижчі початкові витрати роблять екструзію пластмас доступнішою для запуску
- Безперервне виробництво створює довгі вироби без зупинок
- Працює з різними матеріалами (пластмасою й металом, особливо алюмінієм)
- Прості поперечні перерізи економічно виготовляються у великих обсягах
Недоліки
- Обмежена складність — неможливо створювати складні тривимірні форми
- Менше варіантів матеріалів порівняно з литтям під тиском
- Вища собівартість одиниці для малих складних деталей
- Обмеження розмірів — деталі повинні мати однакові поперечні перерізи по всій довжині
Лиття під тиском: плюси й мінуси
Переваги
- Складні форми з дрібними деталями для медичних пристроїв, іграшок та електроніки
- Висока точність забезпечує однакові деталі з вузькими допусками
- Швидкі виробничі цикли 30 секунд або менше після підготовки форми
- Багато матеріалів для автомобільної та пакувальної галузей
Недоліки
- Високі початкові витрати на формувальне оснащення
- Триваліший термін до отримання перших деталей через виготовлення форми
- У більшості випадків обмежується пластмасами
- Зміни конструкції дорогі після виготовлення форми
Як вибрати: лиття під тиском чи екструзія
Правильний вибір залежить від трьох основних чинників: вимог до пластикової деталі, обсягу виробництва та бюджету.
Обирайте лиття пластмас під тиском, якщо потрібні:
- Складні 3D-форми з деталізованими елементами
- Медичні пристрої або високоточні споживчі товари
- Вироби з малими радіусами, різьбами чи складною конструкцією
- Вузькі допуски розмірів (±0.005 дюйма або краще)
- Великі обсяги (5,000+ одиниць) для виправдання вартості оснащення
Обирайте екструзію пластмас, якщо потрібні:
- Довгі безперервні форми зі сталим поперечним перерізом
- Труби, трубки, рейки або ущільнювальні профілі
- Економічне виробництво за менших обсягів
- Однорідні профілі для різання на різні довжини
- Швидке виготовлення оснащення та швидший запуск виробництва
Врахуйте ці три чинники
Бюджет: Лиття під тиском потребує більших початкових інвестицій, але стає економічним у масштабі. Екструзія пластмас має нижчі стартові витрати, тому ідеальна для проєктів з обмеженим бюджетом.
Обсяг виробництва: Для 10,000+ однакових складних деталей лиття під тиском дає нижчу собівартість одиниці. Для довгих серій простих профілів (менш як 5,000 одиниць) економічно доцільна екструзія.
Строки & гнучкість: Для лиття під тиском виготовлення форми триває тижні. Екструзія запускається швидше завдяки простішому оснащенню, а зміни конструкції легші й дешевші.
Jwell — ваш партнер у високоефективній екструзії
У Jwell, ми спеціалізуємося на R&D та виготовленні високотехнологічного обладнання екструзійного формування пластмас. Наша команда досвідчених інженерів-механіків та електротехніків постачає прецизійно спроєктовані лінії для максимальної ефективності й якості продукції. Масштабуєте виробництво чи починаєте новий проєкт — ми надамо інноваційне обладнання й технічну підтримку для успіху на глобальному ринку.
Готові оптимізувати виробництво? Зв’яжіться з нами щоб дізнатися більше.
Поширені запитання
Який процес швидший: екструзія чи лиття під тиском?
Екструзія пластмас зазвичай швидша для безперервних серій. Лиття під тиском працює циклами: заповнення форми, охолодження й виштовхування. Для швидкого виготовлення окремих складних деталей лиття забезпечує короткі цикли (від 30 секунд до кількох хвилин). Для масових безперервних простих профілів екструзія виграє за загальною швидкістю та продуктивністю.
Який процес дає якісніші деталі: екструзія чи лиття під тиском?
Лиття пластмас під тиском забезпечує вужчі допуски (до ±0.005 дюйма). Екструзія дає деталі з комерційними допусками. Вибирайте залежно від потреби в прецизійній або звичайній промисловій точності.
Який мінімальний обсяг замовлення для екструзії та лиття під тиском?
Екструзія пластмас має нижчі мінімальні обсяги, оскільки оснащення значно дешевше. Лиття під тиском зазвичай потребує більших мінімумів (500–1,000+ одиниць) для виправдання вартості форми, хоча прототипні форми з м’якої сталі або алюмінію значно дешевші за серійні форми із загартованої сталі.
Чи може екструзія виготовляти порожнисті профілі?
Так, екструзія пластмас часто виготовляє труби й трубки за допомогою дорна в центрі фільєри. Лиття під тиском не може створювати порожнисті деталі; потрібно проєктувати дві окремі частини із засувками, що додає складальних операцій і витрат.
Чи можна змінювати деталі після лиття під тиском або екструзії?
Екструдовані вироби допускають вторинні операції, як-от різання, свердління й штампування. Литі деталі виходять майже готовими, але також можуть доопрацьовуватися. Обидва процеси допускають фарбування, друк і складання, хоча екструзія дає більшу гнучкість після виробництва.





