
I materiali PCR (riciclati post-consumo) e PIR (riciclati post-industriali) consentono di ridurre i rifiuti e creare prodotti di qualità. Tuttavia, la loro lavorazione presenta sfide specifiche.
Questa guida tratta strategie di estrusione, risoluzione dei problemi e standard di qualità, tenendo presenti gli obiettivi di sostenibilità.
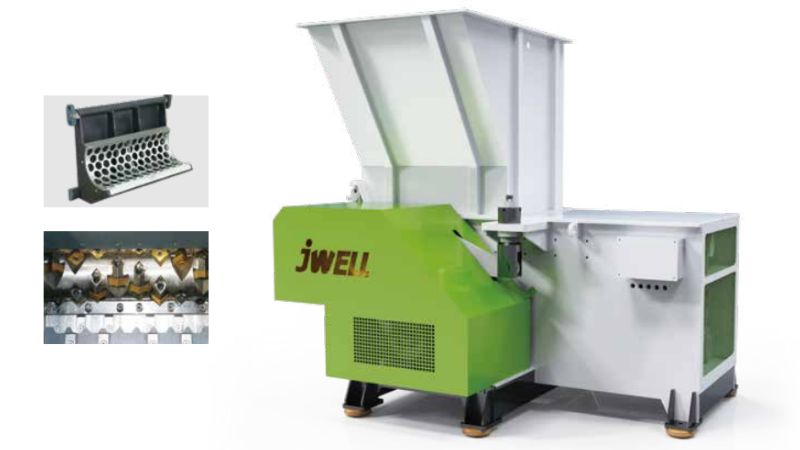
Principi fondamentali dei materiali PCR e PIR
PCR e PIR sono due flussi di riciclo distinti. Origine, qualità e requisiti di lavorazione influiscono direttamente sull’estrusione.
Definizione dei flussi riciclati post-consumo e post-industriali
Il materiale PCR proviene da prodotti utilizzati e gettati da te e da altri consumatori. Comprende articoli come bottiglie d’acqua, contenitori alimentari e imballaggi che passano attraverso la raccolta, la selezione e la pulizia.
Il materiale PIR deriva dagli scarti di produzione prima che i prodotti raggiungano i consumatori: per esempio sfridi di fabbrica, plastica in eccesso delle bottiglie o ritagli di imballaggio che non hanno mai lasciato lo stabilimento.
Selezione della materia prima e costanza del materiale
Il PIR offre una materia prima più pulita e uniforme, poiché non è stata contaminata durante l’uso da parte dei consumatori. Il PCR richiede più lavorazione a causa della presenza di polimeri misti, residui alimentari e altri contaminanti.
La scelta tra polipropilene riciclato (rPP), PET riciclato (rPET) o policarbonato riciclato (rPC) dipende dalle esigenze applicative e dalla qualità disponibile del materiale.
Proprietà meccaniche e fattori prestazionali
Rispetto ai materiali vergini, i polimeri PCR spesso presentano minore resistenza alla trazione e agli urti. Ogni ciclo di riciclo può degradare le catene polimeriche, influendo sulle prestazioni del prodotto finale.
Per valutare la degradazione del peso molecolare in materiali come rPET, è necessario monitorare la viscosità intrinseca.
Processo di estrusione e sfide tecniche
Per estrudere polimeri riciclati occorre scegliere attentamente le attrezzature, gestire gli additivi, controllare la temperatura e monitorare la qualità, così da produrre materiali costanti e di alta qualità.
Attrezzature di estrusione e considerazioni sulle biviti
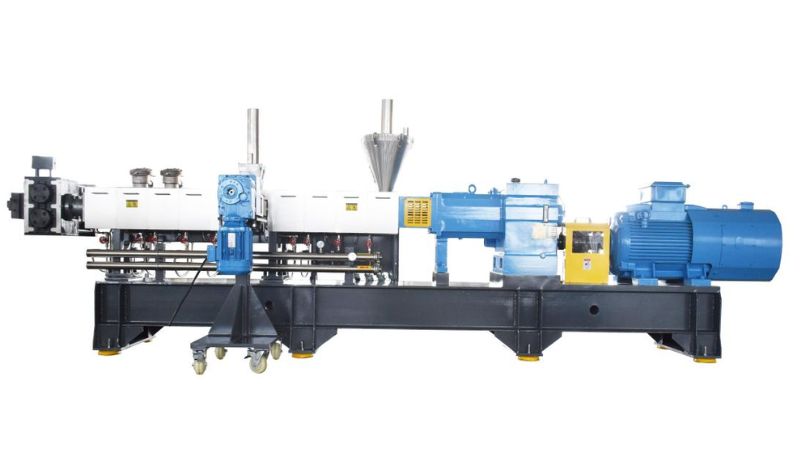
Un estrusore bivite è la soluzione migliore per il riciclo meccanico delle resine post-consumo. Le due viti miscelano i materiali meglio dei sistemi monovite. Consentono un controllo più accurato della temperatura e la lavorazione di diversi tipi di rifiuti plastici.
I sistemi bivite permettono di regolare le condizioni di lavorazione in tempo reale, una caratteristica importante perché la qualità dei materiali riciclati varia spesso da un lotto all’altro.
Formulazione dei masterbatch e integrazione degli additivi
I polimeri riciclati necessitano di additivi per offrire prestazioni adeguate. Antiossidanti proteggono dalla degradazione termica durante la lavorazione. Occorre considerare anche i requisiti di ritardanza alla fiamma del prodotto finale.
Le formulazioni masterbatch distribuiscono gli additivi in modo uniforme nel fuso, assicurando costanza del materiale nel prodotto finale.
Degradazione termica e gestione dell’umidità
Mantieni le temperature di estrusione intorno a 280°C per materiali come rPET. Temperature più elevate causano degradazione termica e indeboliscono le catene polimeriche.
L’umidità danneggia i polimeri riciclati durante l’estrusione. È necessario asciugare il materiale prima della lavorazione per evitare problemi di qualità.
Indice di fluidità del fuso e controllo qualità
L’indice di fluidità del fuso indica quanto facilmente scorre il polimero quando fonde. Misuralo regolarmente per individuare tempestivamente problemi di uniformità. Controlla la temperatura di deformazione sotto carico per verificare che il materiale rispetti le specifiche.
Garanzia di qualità, conformità e sostenibilità
Per rispettare gli standard normativi e dimostrare le dichiarazioni ambientali, durante l’estrusione di PCR servono documentazione e test accurati.
Tracciabilità e standard normativi
È necessario tracciare i materiali PCR dalla raccolta al prodotto finale. Per garantire la conformità, occorre conoscere contenuto e origine del polimero.
Se usi PCR per imballaggi alimentari, è necessaria l’approvazione FDA o l’autorizzazione prevista dal regolamento UE 2022/1616. Il processo di riciclo deve essere convalidato mediante test e documentazione.
Molte regioni richiedono ormai una percentuale minima di contenuto riciclato. Il PPWR dell’UE impone il 30% di PCR nelle bottiglie per bevande in PET entro il 2030. La California e altri stati degli Stati Uniti hanno requisiti simili per specifici prodotti.
Dichiarazioni ambientali ed etichettatura
Non si può dichiarare semplicemente che un prodotto contiene materiale riciclato senza dimostrarlo. I servizi di analisi possono verificare le percentuali di PCR nei materiali tramite analisi chimica.
RPA (Recycled Plastic Assurance) e programmi simili aiutano a convalidare le dichiarazioni. Le dichiarazioni ambientali false possono comportare sanzioni e danneggiare la reputazione del marchio.
Certificazione del contenuto riciclato e catena di fornitura
La certificazione di terze parti rafforza la fiducia di clienti e rivenditori. Programmi come EPEAT riconoscono i prodotti che soddisfano criteri di sostenibilità verificati.
I fornitori dovrebbero fornire certificati di analisi che attestino il contenuto PCR. Richiedi i dati dei test di lotto e conserva i registri per gli audit.
Contributo all’economia circolare e alla riduzione delle emissioni di carbonio
L’uso di materiali PCR riduce la tua impronta di carbonio e emissioni Scope 3. I polimeri riciclati richiedono meno energia rispetto alla produzione di plastica vergine.
Le tariffe EPR (Extended Producer Responsibility, responsabilità estesa del produttore) sono più basse nell’UE e nel Regno Unito quando si utilizza una maggiore quantità di contenuto riciclato. Ciò aiuta a raggiungere gli obiettivi di sostenibilità e al contempo sostiene l’ economia circolare.
Trasforma i materiali riciclati in prodotti ad alte prestazioni con JWELL
La lavorazione efficace di materiali PCR e PIR richiede attrezzature avanzate, controllo preciso e una profonda competenza sui materiali. Presso Jwellanhui, ti aiutiamo a trasformare plastiche riciclate in prodotti costanti e di alta qualità, raggiungendo gli obiettivi prestazionali e di sostenibilità. Scopri le nostre soluzioni per riciclo ed estrusione.
Che tu lavori con rPET, rPP o flussi misti di materiali riciclati, le nostre soluzioni ti aiutano a migliorare la stabilità produttiva e a massimizzare il valore dei materiali. Contatti contattaci oggi per discutere la tua applicazione, richiedere una soluzione personalizzata o ricevere indicazioni esperte sulla lavorazione di materiali PCR e PIR.
Domande frequenti
Quali sono i passaggi fondamentali per trasformare la plastica post-consumo in materia prima pronta per l’estrusione?
Raccogli la plastica usata e selezionala in base al tipo di polimero. Lavala per rimuovere etichette e contaminanti. Asciugala, quindi macinala in scaglie o frammenti. Fondila e filtrala per eliminare i contaminanti residui. Infine, trasformala in pellet uniformi pronti per l’estrusione.
Come si pulisce, seleziona e asciuga la plastica riciclata per ridurre la contaminazione prima della lavorazione?
Durante il lavaggio rimuovi etichette di carta e residui organici, così da evitare che le particelle brucino durante l’estrusione. Seleziona per tipo di polimero e colore per ottenere uniformità. Usa una filtrazione a maglia più fine di un livello rispetto all’estrusore. Asciuga accuratamente per evitare difetti legati all’umidità.
Quali impostazioni di estrusione (profilo termico, design della vite, velocità) sono generalmente più adatte ai polimeri riciclati?
Adatta la temperatura al tipo di polimero. Il PCR spesso contiene materiali misti: evita quindi temperature che fondano i contaminanti (come il PET nei flussi di PE). Usa una vite progettata per una buona miscelazione e filtrazione. Inizia con velocità inferiori e regolale in base alle letture dell’indice di fluidità.
Come si possono testare e controllare fluidità del fuso, viscosità e umidità per mantenere costante l’estrusione PCR?
Per ogni lotto PCR controlla indice di fluidità del fuso, rapporto di fluidità e densità: questi parametri influiscono sulla miscelazione e sulla lavorazione. Verifica l’umidità prima dell’estrusione, poiché l’acqua causa difetti. Durante la produzione monitora temperatura e pressione del fuso. Chiedi al fornitore i livelli di antiossidanti per prevenire la reticolazione.
Quali difetti comuni si verificano nell’estrusione di polimeri riciclati e come si risolvono?
Gel o puntini derivano dalla contaminazione. L’accumulo sul pacco filtri indica che i contaminanti non fondono. Gli odori segnalano residui organici. Lo spessore irregolare deriva da variazioni dell’indice di fluidità. Le variazioni di colore si verificano mescolando lotti diversi. Migliora la filtrazione e il controllo delle fonti.
Quali normative o requisiti sul contenuto PCR devono monitorare i produttori nei diversi stati?
Per il contatto con alimenti, il PCR deve rispettare i requisiti previsti per il materiale vergine. La FDA valuta i processi di riciclo e rilascia lettere di non obiezione. Verifica anche la Proposition 65 della California e la Toxics in Packaging Clearinghouse. Alcuni stati stanno fissando obiettivi minimi di contenuto PCR per specifici tipi di imballaggio.





