

Jwell jaunumi
24. jūlijs, 2026.
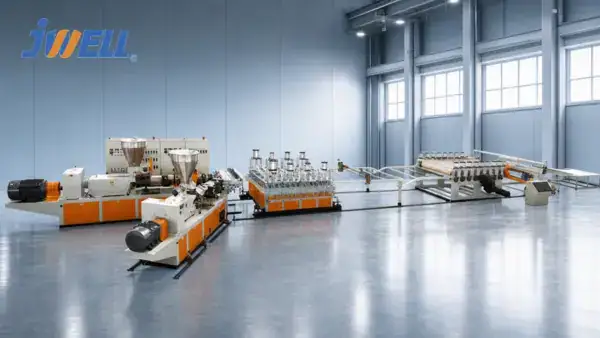
WPC un PVC putu plātņu ekstrūzijas līniju ražošanas un procesa ceļvedis
PVC putu plātņu ekstrūzijas līnija rūpīgi sagatavotu sauso maisījumu pārvērš par cietu, vieglu plātni ar kontrolētu blīvumu, biezumu un virsmas kvalitāti. Ja pievieno koksnes miltus, produktu parasti dēvē par PVC-WPC...
17. jūlijs, 2026.
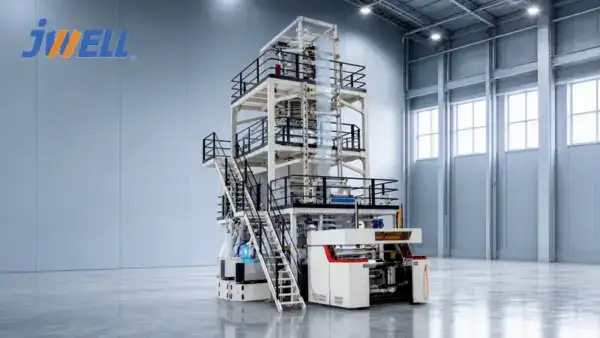
Daudzslāņu plēvju ekstrūzijas līnijas izvēles ceļvedis: 3, 5, 7, 9 vai 11 slāņi?
Lielāks slāņu skaits sniedz plašākas iespējas sadalīt blīvējošos, nesošos, barjeras, saistes un pārstrādātos materiālus, taču katrs papildu ekstrūderis un plūsmas kanāls palielina kapitāla izmaksas, vadības sarežģītību, tīrīšanas laiku un prasības...
10. jūlijs, 2026.
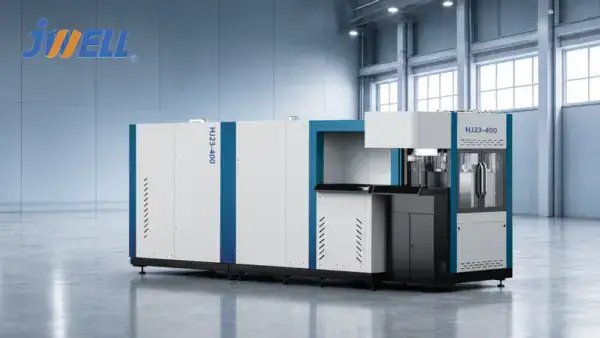
Kā izvēlēties papīra masas formēšanas ražošanas līniju: pircēja ceļvedis
Izvēlieties papīra masas formēšanas līniju atbilstoši produktam un žāvēšanas metodei. Olu un aizsargiepakojuma paplātēm parasti izmanto pārneses formēšanu ar atsevišķu karstā gaisa žāvēšanu, savukārt augstākās klases galda piederumiem vajadzīga presēšana...
3. jūlijs, 2026.
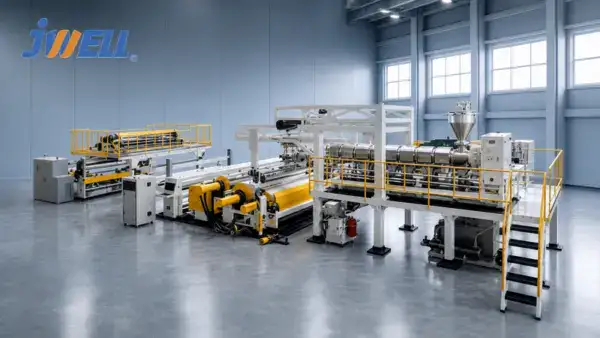
EVA, POE vai EPE saules moduļu iekapsulēšanas plēve: kā izvēlēties
Izvēlieties EVA pārbaudītiem moduļiem un zemām izmaksām, POE labākai mitruma barjerai, elektriskajai izolācijai un PID izturībai, bet EPE — EVA saķeres un POE aizsardzības līdzsvaram. Saules enerģētikā EPE nozīmē koekstrudētu...
28. jūnijs, 2026.
Pūšanas formēšanas iekārtu veidi: tehnoloģiju un pielietojumu ceļvedis
Trīs galvenie izpūšanas formēšanas iekārtu veidi ir ekstrūzijas izpūšanas formēšana (EBM), iesmidzināšanas izpūšanas formēšana (IBM) un stiepšanas izpūšanas formēšana (SBM); katra ir paredzēta citām ražošanas vajadzībām un produktu veidiem. Katrs iekārtas veids...
22. jūnijs, 2026.
TPU ekstrūzijas līnija: darbības mehānisms un faktori, kas ietekmē produkta kvalitāti
Ekstrūzijas līnija kontrolē biezumu, virsmas kvalitāti, saķeres stiprību, ražības stabilitāti un galaprodukta viendabīgumu. TPU novērtē tā elastības, nodilumizturības, ķīmiskās izturības un plašā cietības diapazona dēļ. To izmanto autobūvē, medicīnā, apavu,...
18. jūnijs, 2026.
Vērpšanas iekārtas medicīniskajām šķiedrām & neausto materiālu ražošanai
Medicīnisko šķiedru un neausto materiālu ražošanas līnijām jānodrošina nepārtraukta ražošana, vienmērīga kvalitāte un iespēja ražot halātus, pārklājus, aizkarus un higiēnas preces. Izvēloties vērpšanas iekārtu, jautājiet: “Vai tā nodrošinās manam tirgum...
15. jūnijs, 2026.
Ekstrūdera darbības mehānisms: pamati, veidi un procesa apskats
Ekstrūderis izmanto rotējošu gliemežvārpstu uzkarsētā cilindrā, lai izkausētu plastmasu un izspiestu to caur matricu. Šajā rakstā izklāstīti ekstrūzijas darbības pamatprincipi un galvenās sastāvdaļas, dažādi ekstrūderu veidi, kā arī svarīgākie parametri, kas...
10. jūnijs, 2026.
PVC vai PO ekstrūzija: materiālu izvēles ceļvedis medicīnas un rūpniecisko cauruļu ražotājiem
Medicīnisko un rūpniecisko cauruļu ražotājiem izvēle starp PVC ekstrūziju un PO ekstrūziju ietekmē produkta veiktspēju, normatīvo prasību izpildi, procesa stabilitāti, iekārtas konfigurāciju un ilgtermiņa ražošanas izmaksas. Praksē gan PVC, gan...
28. maijs, 2026.
Ekstrūzijas problēmu novēršana: cēloņi un inženiertehniskie risinājumi
Lielāko daļu ekstrūzijas problēmu izraisa mijiedarbība starp materiāla īpašībām, iekārtas iestatījumiem un procesa apstākļiem. Nelielas temperatūras, spiediena vai padeves ātruma izmaiņas var radīt defektus, kas parādās vēlāk ražošanas gaitā. Šajā ceļvedī skaidrots, kā...
25. maijs, 2026.
Sienu biezuma vienmērīgums pūšanas formēšanā: galvenie faktori un precīzas vadības paņēmieni
Nevienmērīgs sienu biezums rada vājās vietas, materiālu zudumus un nekvalitatīvus produktus. Sienu biezuma vienmērīgumu var kontrolēt, pārvaldot parizona temperatūru, gaisa spiediena laiku, stiepšanas stieņa pozīciju un veidnes konstrukciju. Uzzināsiet praktiskus risinājumus,...

21. maijs, 2026.
Gliemežvārpstas konstrukcijas ietekme uz plastmasas piedevu izkliedi: galvenie faktori un inovācijas
Gliemežvārpstas elementu ģeometrija nosaka, cik pilnīgi piedevas tiek sadalītas un cik vienmērīgi tās izkliedējas visā materiālā. Atšķirīgas gliemežvārpstas konstrukcijas rada dažādus maisīšanas efektus. Dažas galvenokārt sadala piedevu kunkuļus, bet citas vienmērīgi...