

Berita Jwell
22 September 2026
Cara Mengurangi Limbah Material dalam Produksi Pipa Plastik
Cara paling efektif mengurangi limbah dalam ekstrusi pipa plastik adalah mengendalikan proses sebelum scrap terbentuk. Pelajari bagaimana pengumpanan, tekanan leleh, start-up, pendinginan, inspeksi dimensi, pergantian, material giling ulang, dan pemeliharaan...
22 September 2026
Pemecahan Masalah Ekstrusi Lembaran Plastik: Cara Menghilangkan Garis Melintang Berkala
Garis melintang periodik pada lembaran ekstrusi biasanya berasal dari salah satu dari tiga zona: penggerak kalender, hubungan kecepatan dan tekanan antara die dan penarik, atau geseran die yang berlebihan. Panduan...
22 September 2026
Material Limbah Mana yang Memiliki Nilai Peletisasi Lebih Tinggi
Limbah bersih yang terdiri atas satu jenis polimer biasanya menghasilkan pelet paling bernilai. Panduan ini membandingkan botol PET, cacahan kaku HDPE dan PP, film PE, karung anyaman, serta limbah campuran...
12 September 2026
Berapa Luas Pabrik, Daya, dan Tenaga Kerja yang Dibutuhkan Lini Ekstrusi?
Sebelum memesan lini ekstrusi, rencanakan lebih dari sekadar jejak mesin. Panduan ini memberikan kisaran praktis luas pabrik, daya terpasang, air pendingin, udara bertekanan, akses perawatan, dan jumlah operator untuk kelas...
8 September 2026
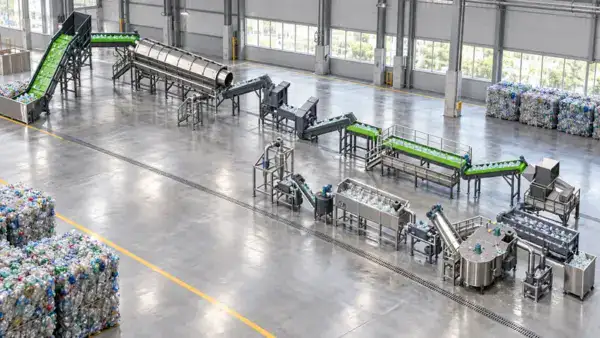
Lini Pencucian dan Granulasi Botol PET: Penjelasan Proses Lengkap
Lini pencucian dan granulasi botol PET menggabungkan penyortiran, penghancuran, pencucian panas dan dingin, pembilasan, pengeringan, ekstrusi, filtrasi lelehan, dan granulasi. Pelajari pengaruh setiap tahap terhadap kemurnian PET, kelembapan, viskositas intrinsik,...
2 September 2026
Cara Memilih Kapasitas Lini Ekstrusi: 300, 500, atau 1,000 kg/h
Memilih lini ekstrusi plastik 300, 500, atau 1,000 kg/h bergantung pada permintaan produk layak jual, utilisasi, campuran produk, dan pertumbuhan mendatang—bukan sekadar kapasitas nominal terbesar. Panduan ini menjelaskan cara menghitung...
24 Agustus 2026
Mesin Blow Molding Ekstrusi Serba Elektrik vs Hidraulik
Pilih mesin blow molding ekstrusi serba elektrik untuk produksi bersih, gerakan yang dapat diulang, konsumsi energi siaga rendah, dan pengemasan presisi berukuran kecil hingga menengah. Sistem hidraulik atau hibrida sering...
24 Agustus 2026
Cara Mengendalikan Parison Melendut pada Blow Molding HDPE
Kurangi lendutan parison dengan menggunakan mutu HDPE yang memiliki kekuatan leleh memadai, mengendalikan suhu leleh aktual, memperpendek waktu menggantung tanpa penyangga, dan memprogram ketebalan dinding ekstra pada bagian dengan penarikan...
17 Agustus 2026
Granulasi PVC Kelas Medis: Proses dan Kontrol Mesin
Granulasi PVC yang andal untuk aplikasi medis memerlukan formulasi terkunci, bahan baku terkualifikasi, pencampuran terkendali, riwayat termal rendah, pencegahan kontaminasi, dan pengujian pelepasan per lot. Mesin granulasi tidak dapat menjadikan...
10 Agustus 2026
Laminasi Interior Otomotif TPU/ABS: Di Dalam Cetakan vs Perekat
Gunakan laminasi TPU/ABS terpadu tanpa perekat untuk lembaran otomotif volume tinggi jika konstruksinya stabil dan penghilangan tahap pelapisan, pengeringan, serta laminasi terpisah memberi manfaat jelas pada biaya atau kontrol emisi....
3 Agustus 2026
Keausan Sekrup dan Barrel Ekstruder: Kapan Harus Diganti
Ganti atau rekondisi sekrup dan barrel ekstruder ketika keausan terukur melampaui celah yang diizinkan produsen atau ketika keausan terkonfirmasi membuat lini tidak dapat mencapai target keluaran dan kualitas dalam jendela...
24 Juli 2026
Lini Ekstrusi Profil PVC: Panduan Lengkap bagi Pembeli
Lini ekstrusi profil PVC adalah sistem produksi jangka panjang, bukan sekadar ekstruder dengan die. Konfigurasi yang salah dapat menyebabkan dimensi tidak stabil, sudut sambungan yang lemah, scrap berlebihan, atau lini...