

Notícias da Jwell
22 de Setembro, 2026
Como reduzir o desperdício de material na produção de tubos de plástico
A forma mais eficaz de reduzir o desperdício na extrusão de tubos de plástico é controlar o processo antes de surgir material rejeitado. Saiba como a alimentação, a pressão da...
22 de Setembro, 2026
Resolução de problemas na extrusão de chapas de plástico: como eliminar linhas transversais periódicas
As linhas transversais periódicas na chapa extrudida costumam ter origem numa de três zonas: o acionamento da calandra, a relação entre a velocidade e a pressão da fieira e do...
22 de Setembro, 2026
Que resíduos têm maior valor para peletização
Os resíduos limpos e de um único polímero costumam produzir pellets de maior valor. Este guia compara garrafas PET, resíduos rígidos de HDPE e PP, películas PE, sacos tecidos e...
12 de Setembro, 2026
De quanto espaço de fábrica, potência e mão de obra precisa uma linha de extrusão?
Antes de encomendar uma linha de extrusão, planeie mais do que a área ocupada pela máquina. Este guia apresenta intervalos práticos para o espaço da fábrica, potência instalada, água de...
8 de Setembro, 2026
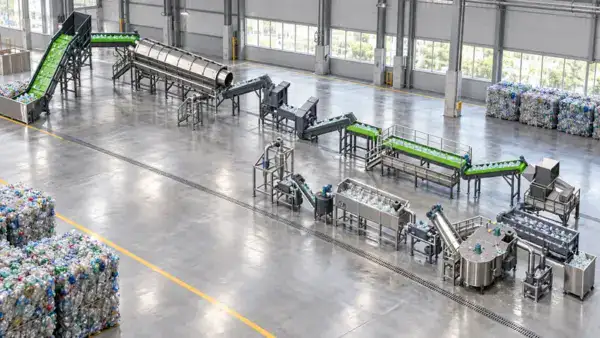
Linha de lavagem e granulação de garrafas PET: explicação do processo completo
Uma linha de lavagem e granulação de garrafas PET combina triagem, trituração, lavagem a quente e a frio, enxaguamento, secagem, extrusão, filtração do fundido e granulação. Saiba como cada etapa...
2 de Setembro, 2026
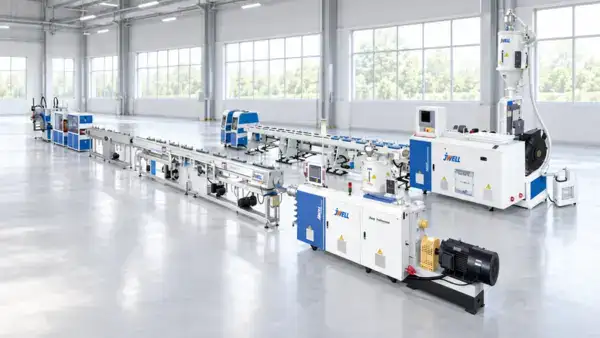
Como selecionar a capacidade da linha de extrusão: 300, 500 ou 1,000 kg/h
A escolha entre uma linha de extrusão de plástico de 300, 500 ou 1,000 kg/h depende da procura comercializável, da utilização, da mistura de produtos e do crescimento futuro —...
24 de Agosto, 2026
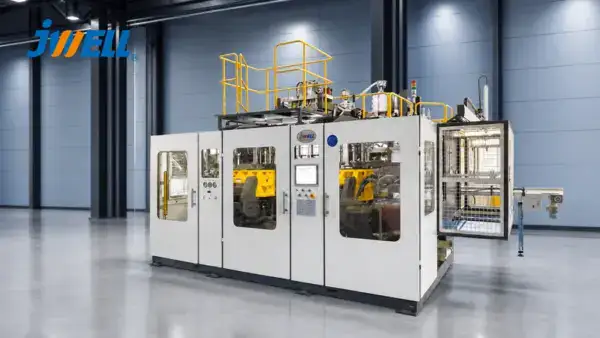
Máquinas de moldagem por extrusão e sopro totalmente elétricas vs. hidráulicas
Escolha uma máquina de moldagem por extrusão e sopro totalmente elétrica para uma produção limpa, movimentos repetíveis, baixo consumo de energia em vazio e embalagens pequenas e médias de precisão....
24 de Agosto, 2026
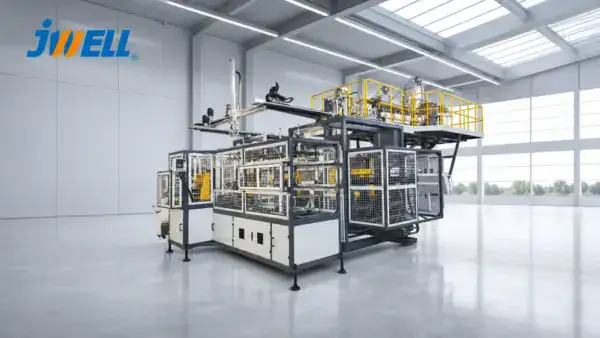
Como controlar o abatimento do parison na moldagem por sopro de HDPE
Reduza o abatimento do parison utilizando um tipo de HDPE com resistência do fundido adequada, controlando a temperatura real do fundido, encurtando o tempo de suspensão sem apoio e programando...
17 de Agosto, 2026
Granulação de PVC de grau médico: controlo do processo e da máquina
Uma granulação de PVC fiável para aplicações médicas requer uma formulação bloqueada, matérias-primas qualificadas, mistura controlada, baixo histórico térmico, prevenção da contaminação e ensaios de libertação por lote. A máquina...
10 de Agosto, 2026
Laminação de interiores automóveis TPU/ABS: no molde ou com adesivo
Utilize a laminação integrada sem adesivo de TPU/ABS para chapas automóveis de grande volume quando a construção for estável e a eliminação de uma etapa separada de revestimento, secagem e...
3 de Agosto, 2026
Desgaste do parafuso e cilindro da extrusora: quando os substituir
Substitua ou reconstrua o parafuso e o cilindro da extrusora quando o desgaste medido exceder a folga admissível do fabricante ou quando o desgaste confirmado impedir a linha de cumprir...
24 de Julho, 2026
Linha de extrusão de perfis de PVC: guia completo para compradores
Uma linha de extrusão de perfis de PVC é um sistema de produção de longo prazo, não apenas uma extrusora com uma matriz. Uma configuração incorreta pode causar dimensões instáveis,...