

Jwell jaunumi
22. septembris, 2026.
Kā samazināt materiālu zudumus plastmasas cauruļu ražošanā
Visefektīvākais veids, kā samazināt atkritumus plastmasas cauruļu ekstrūzijā, ir kontrolēt procesu, pirms rodas brāķis. Uzziniet, kā padeve, kausējuma spiediens, palaišana, dzesēšana, izmēru pārbaude, pasūtījumu maiņa, pārstrādātais materiāls un profilaktiskā apkope...
22. septembris, 2026.
Plastmasas lokšņu ekstrūzijas problēmu novēršana: kā novērst periodiskas šķērseniskas svītras
Periodiskas šķērseniskas svītras ekstrudētā loksnē parasti rodas vienā no trim zonām: kalandra piedziņā, ātruma un spiediena attiecībā starp matricu un novilkšanas ierīci vai pārmērīgas bīdes dēļ matricā. Šajā ceļvedī parādīts,...
22. septembris, 2026.
Kuriem atkritummateriāliem ir lielāka vērtība granulēšanā?
Tīri, viena polimēra atkritumi parasti ļauj iegūt visvērtīgākās granulas. Šajā ceļvedī PET pudeles, HDPE un PP cietos atgriezumus, PE plēves, austos maisus un jauktus atkritumus salīdzina pēc tīrības, sagatavošanas izmaksām,...
12. septembris, 2026.
Cik daudz rūpnīcas platības, elektroenerģijas un darbaspēka nepieciešams ekstrūzijas līnijai?
Pirms ekstrūzijas līnijas pasūtīšanas plānojiet vairāk nekā tikai iekārtas aizņemto platību. Šajā ceļvedī sniegti praktiski ieteikumi par rūpnīcas platību, uzstādīto jaudu, dzesēšanas ūdeni, saspiesto gaisu, piekļuvi apkopei un operatoru skaitu...
8. septembris, 2026.
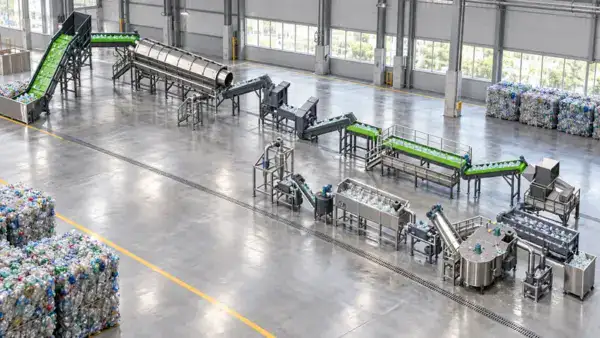
PET pudeļu mazgāšanas un granulēšanas līnija: pilns procesa apraksts
PET pudeļu mazgāšanas un granulēšanas līnijā apvienota šķirošana, smalcināšana, mazgāšana karstā un aukstā ūdenī, skalošana, žāvēšana, ekstrūzija, kausējuma filtrēšana un granulēšana. Uzziniet, kā katrs posms ietekmē PET tīrību, mitrumu, raksturīgo...
2. septembris, 2026.
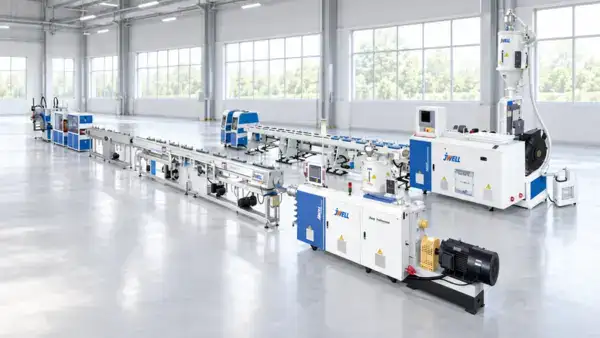
Kā izvēlēties ekstrūzijas līnijas jaudu: 300, 500 vai 1,000 kg/h
Plastmasas ekstrūzijas līnijas izvēle starp 300, 500 un 1,000 kg/h ir atkarīga no realizējamā pieprasījuma, noslodzes, produktu klāsta un nākotnes izaugsmes, nevis tikai no lielākās nominālās jaudas. Šajā ceļvedī skaidrots,...
24. augusts, 2026.
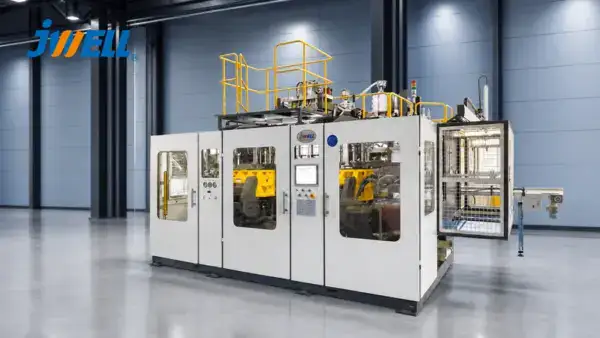
Pilnībā elektriskas un hidrauliskas ekstrūzijas izpūšanas formēšanas iekārtas: salīdzinājums
Izvēlieties pilnībā elektrisku ekstrūzijas izpūšanas formēšanas iekārtu, ja svarīga ir tīra ražošana, atkārtojamas kustības, mazs enerģijas patēriņš dīkstāvē un precīza mazu un vidēju iepakojumu ražošana. Hidrauliskās vai hibrīdās sistēmas bieži...
24. augusts, 2026.
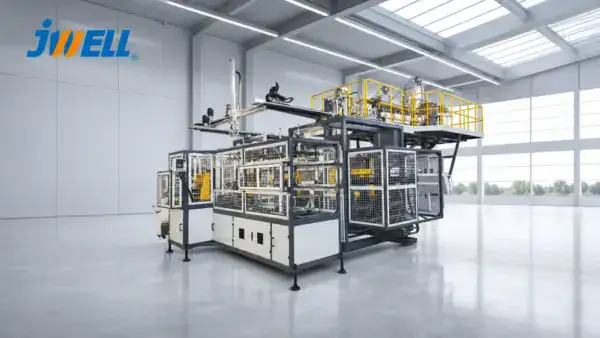
Kā kontrolēt parizona nosēšanos HDPE izpūšanas formēšanā
Samaziniet parizona nosēšanos, izvēloties HDPE marku ar pietiekamu kausējuma stiprību, kontrolējot faktisko kausējuma temperatūru, saīsinot neatbalstītās iekāršanās laiku un ieprogrammējot papildu sieniņas biezumu zonās, kur stiepšanās ir vislielākā. Lielām mucām,...
17. augusts, 2026.
Medicīniska PVC granulēšana: process un iekārtas vadība
Uzticamai PVC granulēšanai medicīniskiem lietojumiem nepieciešama fiksēta sastāva formula, kvalificētas izejvielas, kontrolēta sajaukšana, maza termiskā slodze, piesārņojuma novēršana un katras partijas izlaišanas pārbaudes. Granulēšanas iekārta pati par sevi nevar padarīt...
10. augusts, 2026.
TPU/ABS automobiļu salona laminēšana: integrēšana veidnē vai līmēšana
Liela apjoma automobiļu loksnēm izmantojiet integrētu, bezlīmes TPU/ABS laminēšanu, ja konstrukcija ir stabila un atsevišķa pārklāšanas, cietināšanas un laminēšanas posma novēršana sniedz skaidru izmaksu vai emisiju kontroles ieguvumu. Izvēlieties laminēšanu...
3. augusts, 2026.
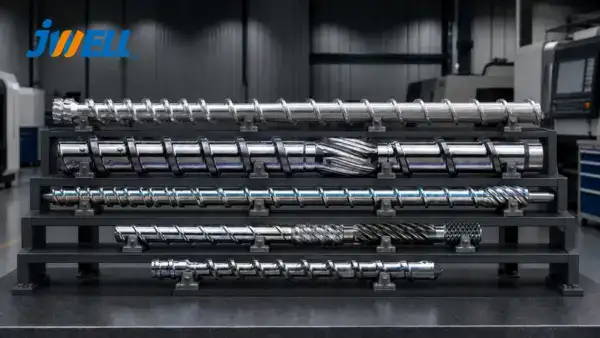
Kad mainīt ekstrūdera gliemežvārpstu un cilindru
Nomainiet vai atjaunojiet ekstrūdera gliemežvārpstu un cilindru, ja izmērītais nodilums pārsniedz ražotāja pieļaujamo atstarpi vai ja apstiprinātais nodilums neļauj līnijai sasniegt ražības un kvalitātes mērķus drošā procesa diapazonā. Darba stundas...
24. jūlijs, 2026.
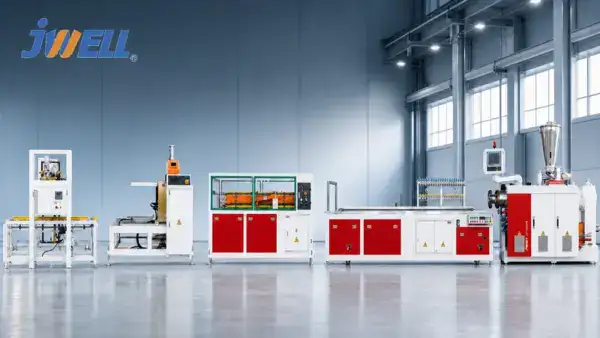
PVC profilu ekstrūzijas līnija: pilnīgs pircēja ceļvedis
PVC profilu ekstrūzijas līnija ir ilgtermiņa ražošanas sistēma, nevis tikai ekstrūderis ar galviņu. Nepareiza konfigurācija var radīt nestabilus izmērus, vājus metinātos stūrus, pārmērīgu brāķi vai līniju, kas ar jūsu faktisko...