

Jwell-nieuws
22 september 2026
Materiaalverlies bij de productie van kunststofbuizen verminderen
De effectiefste manier om materiaalverlies bij de extrusie van kunststofbuizen te verminderen, is het proces te beheersen voordat uitval ontstaat. Lees hoe toevoer, smeltdruk, opstart, koeling, maatcontrole, productwissels, regranulaat en...
22 september 2026
Problemen bij kunststofplaatextrusie oplossen: periodieke dwarsstrepen verwijderen
Periodieke dwarsstrepen op geëxtrudeerde kunststofplaat ontstaan meestal in een van drie zones: de aandrijving van de wals, de verhouding tussen snelheid en druk bij matrijs en afvoer, of overmatige afschuiving...
22 september 2026
Welke afvalmaterialen leveren meer waarde op bij pelletiseren?
Schoon afval van één polymeer levert meestal de waardevolste pellets op. Deze gids vergelijkt PET-flessen, hard HDPE- en PP-afval, PE-folie, weefzakken en gemengd afval op zuiverheid, voorbereidingskosten, rendement en procesrisico....
12 september 2026
Hoeveel fabrieksruimte, vermogen en personeel heeft een extrusielijn nodig?
Plan vóór u een extrusielijn bestelt meer dan alleen de machinevoetafdruk. Deze gids geeft praktische planningsmarges voor fabrieksruimte, geïnstalleerd vermogen, koelwater, perslucht, onderhoudstoegang en operators voor productieklassen van 300, 500...
8 september 2026
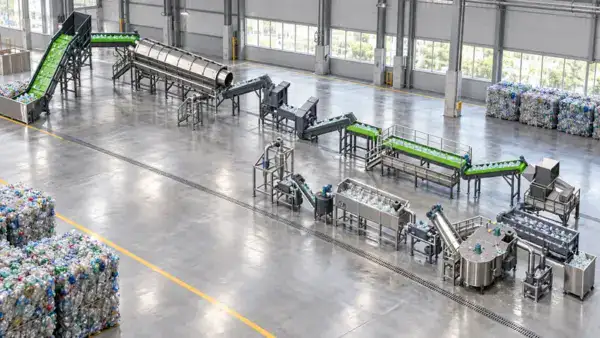
PET-flessen wassen en pelletiseren: het complete proces uitgelegd
Een lijn voor het wassen en pelletiseren van PET-flessen combineert sorteren, malen, warm en koud wassen, spoelen, drogen, extrusie, smeltfiltratie en pelletiseren. Ontdek hoe elke fase de zuiverheid, het vochtgehalte,...
2 september 2026
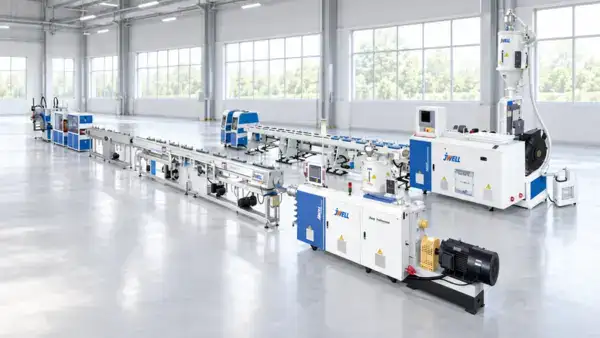
Capaciteit van een extrusielijn kiezen: 300, 500 of 1,000 kg/h
De keuze tussen een kunststofextrusielijn van 300, 500 of 1,000 kg/h hangt af van de verkoopbare vraag, benuttingsgraad, productmix en toekomstige groei, niet alleen van de grootste nominale capaciteit. Deze...
24 augustus 2026
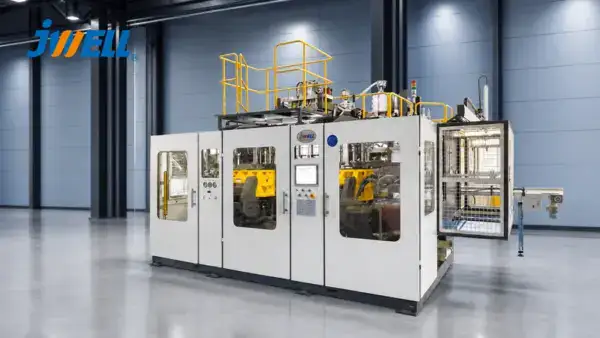
Volledig elektrische of hydraulische extrusieblaasvormmachines
Kies een volledig elektrische extrusieblaasvormmachine voor een schone productie, herhaalbare bewegingen, een laag energieverbruik bij stilstand en nauwkeurige verpakkingen van klein tot middelgroot formaat. Hydraulische of hybride systemen hebben vaak...
24 augustus 2026
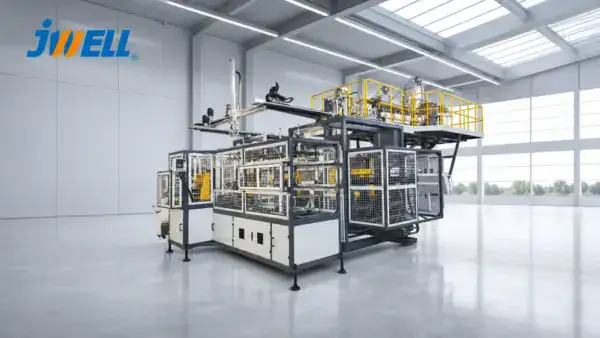
Doorhang van de parison bij HDPE-blaasvormen beheersen
Beperk doorhang van de parison door een HDPE-kwaliteit met voldoende smeltsterkte te gebruiken, de werkelijke smelttemperatuur te beheersen, de onbelemmerde hangtijd te verkorten en op de plekken met de grootste...
17 augustus 2026
Medische PVC-pelletisering: proces- en machinebeheersing
Betrouwbare PVC-pelletisering voor medische toepassingen vereist een vastgelegde formulering, gekwalificeerde grondstoffen, gecontroleerd mengen, beperkte thermische belasting, voorkoming van verontreiniging en vrijgavetests per batch. De pelletiseermachine kan een compound op zichzelf...
10 augustus 2026
TPU/ABS-laminering voor auto-interieurs: in-mold of met lijm
Kies voor geïntegreerde, lijmvrije laminering van TPU en ABS bij grote volumes aan kunststofplaat voor auto's, mits de constructie stabiel is en het weglaten van een afzonderlijke coating-, uithardings- en...
3 augustus 2026
Schroef- en cilinderslijtage van een extruder: wanneer vervangen?
Vervang of reviseer een extruderschroef en -cilinder wanneer de gemeten slijtage de door de fabrikant toegestane speling overschrijdt, of wanneer bevestigde slijtage verhindert dat de lijn binnen een veilig procesvenster...
24 juli 2026
Complete kopersgids voor PVC-profielextrusielijnen
Een PVC-profielextrusielijn is een productiesysteem voor de lange termijn, niet slechts een extruder met een matrijs. Een verkeerde configuratie kan instabiele afmetingen, zwakke lasnaden in hoeken, te veel uitval of...