

Jwell-Nachrichten
22. September 2026
Materialverluste bei der Kunststoffrohrproduktion reduzieren
Die wirksamste Methode, Ausschuss bei der Kunststoffrohrextrusion zu senken, ist die Prozesskontrolle, bevor Ausschuss entsteht. Erfahren Sie, wie Materialzufuhr, Schmelzedruck, Anfahren, Kühlung, Maßprüfung, Umrüstungen, Mahlgut und vorbeugende Wartung Ausbeute und...
22. September 2026
Fehlersuche bei der Kunststoffplattenextrusion: periodische Querriefen beseitigen
Periodische Querriefen auf extrudierten Platten entstehen meist in einem von drei Bereichen: im Kalanderantrieb, im Verhältnis zwischen Geschwindigkeit und Druck von Düse und Abzug oder durch übermäßige Scherung an der...
22. September 2026
Welche Kunststoffabfälle bieten einen höheren Pelletierwert?
Saubere, sortenreine Abfälle ergeben in der Regel die wertvollsten Pellets. Dieser Leitfaden vergleicht PET-Flaschen, starre HDPE- und PP-Abfälle, PE-Folien, Gewebesäcke und Mischabfälle nach Reinheit, Aufbereitungskosten, Ausbeute und Prozessrisiko. Außerdem zeigt...
12. September 2026
Wie viel Fabrikfläche, Strom und Personal benötigt eine Extrusionslinie?
Planen Sie vor der Bestellung einer Extrusionslinie mehr als nur die Maschinenfläche. Dieser Leitfaden enthält praktische Planungsbereiche für Fabrikfläche, installierte Leistung, Kühlwasser, Druckluft, Wartungszugang und Bedienpersonal für Ausbringungsklassen von 300,...
8. September 2026
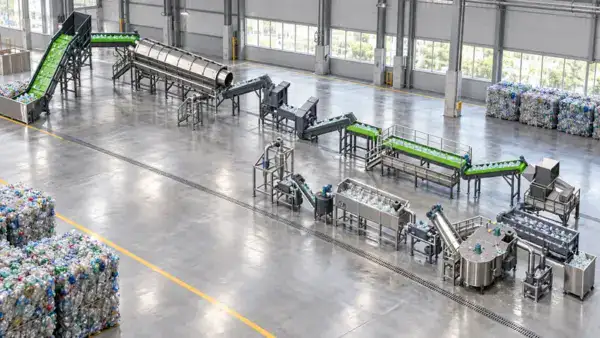
PET-Flaschenwasch- und Pelletierlinie: vollständige Prozessbeschreibung
Eine PET-Flaschenwasch- und Pelletierlinie kombiniert Sortierung, Zerkleinerung, Heiß- und Kaltwäsche, Spülung, Trocknung, Extrusion, Schmelzefiltration und Pelletierung. Erfahren Sie, wie jeder Prozessschritt Reinheit, Feuchtigkeit, intrinsische Viskosität, Ausbeute, Medienbedarf und die Qualität...
2. September 2026
Extrusionslinienkapazität auswählen: 300, 500 oder 1,000 kg/h
Die Wahl zwischen einer Kunststoffextrusionslinie mit 300, 500 oder 1,000 kg/h hängt von verkaufsfähiger Nachfrage, Auslastung, Produktmix und künftigem Wachstum ab – nicht einfach von der größten Nennleistung. Dieser Leitfaden...
24. August 2026
Vollelektrische oder hydraulische Extrusionsblasformmaschinen
Wählen Sie eine vollelektrische Extrusionsblasformmaschine für saubere Produktion, reproduzierbare Bewegungen, niedrigen Energieverbrauch im Leerlauf und präzise Verpackungen kleiner bis mittlerer Größe. Hydraulische oder hybride Systeme werden häufig bevorzugt, wenn hohe...
24. August 2026
Vorformlingsdurchhang beim HDPE-Blasformen kontrollieren
Verringern Sie den Durchhang des Vorformlings, indem Sie eine HDPE-Type mit ausreichender Schmelzefestigkeit wählen, die tatsächliche Schmelzetemperatur kontrollieren, die frei hängende Zeit verkürzen und an Stellen mit besonders starkem Verstrecken...
17. August 2026
Medizinisches PVC-Granulat: Prozess- und Maschinenkontrolle
Zuverlässige PVC-Granulierung für medizinische Anwendungen erfordert eine festgelegte Rezeptur, qualifizierte Rohstoffe, kontrolliertes Mischen, geringe thermische Belastung, Schutz vor Verunreinigungen und chargenbezogene Freigabeprüfungen. Die Granulieranlage allein macht eine Mischung nicht für...
10. August 2026
TPU/ABS-Kaschierung für den Fahrzeuginnenraum: In-Mold-Verfahren oder Klebstoff?
Verwenden Sie integrierte klebstofffreie TPU/ABS-Kaschierung für die Serienfertigung von Automobilplatten, wenn der Aufbau stabil ist und der Verzicht auf einen separaten Beschichtungs-, Aushärtungs- und Kaschierschritt deutliche Kosten- oder Emissionsvorteile bringt....
3. August 2026
Verschleiß von Extruderschnecke und Zylinder: Wann ist ein Austausch nötig?
Tauschen Sie Schnecke und Zylinder eines Extruders aus oder lassen Sie sie überarbeiten, wenn der gemessene Verschleiß das vom Hersteller zulässige Spiel überschreitet oder bestätigter Verschleiß verhindert, dass die Linie...
24. Juli 2026
PVC-Profil-Extrusionslinie: Vollständiger Einkaufsleitfaden
Eine PVC-Profil-Extrusionslinie ist ein langfristiges Produktionssystem und nicht einfach ein Extruder mit einer Düse. Eine ungeeignete Konfiguration kann instabile Abmessungen, schwache Eckverschweißungen, übermäßigen Ausschuss oder eine Linie verursachen, die mit...