
Lielāko daļu ekstrūzijas problēmu izraisa mijiedarbība starp materiāla īpašībām, iekārtas iestatījumiem un procesa apstākļiem. Nelielas temperatūras, spiediena vai padeves ātruma izmaiņas var radīt defektus, kas parādās vēlāk ražošanas gaitā.
Šajā ceļvedī skaidrots, kā diagnosticēt biežākos defektus, noteikt produkcijas kvalitāti ietekmējošos procesa mainīgos un atrast problēmu pamatcēloņus materiālos, iekārtās vai līnijas konstrukcijā.
Biežāko ekstrūzijas defektu diagnostika
Lai atrastu defektu cēloņus, neaprobežojieties ar virsmas simptomu novēršanu. Izvērtējiet, kā savstarpēji mijiedarbojas materiāla īpašības, procesa apstākļi un iekārtas konstrukcija. Vairums defektu liecina par konkrētu temperatūras, spiediena vai materiāla plūsmas nelīdzsvarotību, ko iespējams izsekot un novērst.
Nevienmērīgs sienu biezums un izmēru novirzes
Biezuma svārstības izpaužas kā nevienmērīgas sienas vai detaļas, kuru izmēri pārsniedz pielaides. Parasti to izraisa nevienmērīga kausējuma temperatūra pāri matricai vai atšķirīgs dzesēšanas ātrums. Vispirms pārbaudiet matricas konstrukciju. Plūsmas nelīdzsvarotība rada biezas un plānas zonas, kas atkārtojas paredzamos rakstos. Temperatūras gradienti cilindrā arī izraisa nevienmērīgu materiāla plūsmu.
Biežākie cēloņi:
- Nesabalansēta temperatūra matricā
- Nodiluši vai bojāti instrumenti
- Nevienmērīgs līnijas ātrums
- Nepietiekama temperatūras kontrole dzesēšanas zonās
Svarīgas ir arī materiāla īpašības. Ja MFI dažādām partijām atšķiras, mainās plūsmas ātrums, pat ja iestatījumi paliek nemainīgi. Laika gaitā rodas izmēru novirzes.
Virsmas defekti: kausējuma plūsmas lūzums, haizivs ādas efekts un raupjums
Kausējuma plūsmas lūzums rada spirālveida rakstus vai viļņus. Tas rodas, ja kausējuma ātrums pārsniedz polimēra robežvērtību.
Haizivs ādas efekts izskatās kā smalkas gareniskas rievas. Šis defekts veidojas matricas izejā pārmērīga virsmas sprieguma dēļ. Parasti to var novērst, pielāgojot matricas temperatūru vai samazinot ekstrūzijas ātrumu.
Rupja virsma bez skaidra raksta bieži liecina par piesārņojumu vai nevienmērīgu kausējuma kvalitāti. Virsmas nelīdzenumus var izraisīt arī materiāla degradācija pārmērīga karstuma dēļ.
Burbuļi, apdeguma pēdas un dzeltenums
Burbuļi liecina par iesprostotu mitrumu vai gaisu materiālā. Pārbaudiet, vai sveķi ir pareizi uzglabāti un vai ventilācijas sistēma darbojas pareizi.
Dzeltenums un apdeguma pēdas liecina par termisko degradāciju. Tā rodas, ja materiāls pārāk ilgi uzturas augstā temperatūrā vai cilindrā veidojas karstie punkti. Pārbaudiet uzturēšanās laiku un cilindra temperatūras profilu.
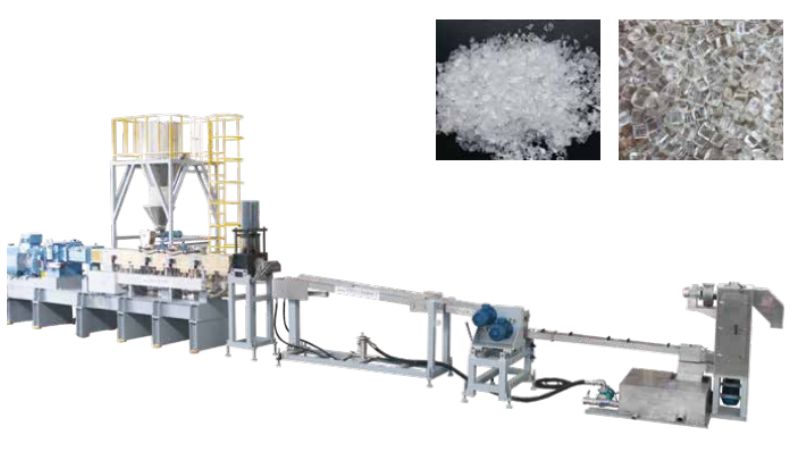
Galvenie rādītāji:
- Tumši punkti = degradēts materiāls
- Dzeltens tonis = oksidēšanās vai pārkaršana
- Caurspīdīgums burbuļi= mitruma saturs
Materiāla piesārņojums izraisa nejaušus defektus bez atkārtojama raksta. Rūpīgi iztīriet iekārtu un pārbaudiet ienākošā materiāla kvalitāti.
Spiediena un ražības nestabilitāte
Kausējuma spiediena svārstības rada kvalitātes problēmas pakārtotajos posmos. Spiediena lēcieni tieši maina izmērus un virsmas kvalitāti.
Ražošanas laikā uzraugiet manometrus. Vienmērīgs spiediens nozīmē stabilu plūsmu. Ciklisks spiediens vai novirze norāda uz padeves problēmām, temperatūras nelīdzsvarotību vai aizsērējušu filtru pakotni.
Ražības pulsācija rada materiāla zudumus un brāķi. To parasti izraisa nevienmērīga padeve, piesārņots materiāls vai nepareizi iestatīts gliemežvārpstas ātrums attiecībā pret materiāla viskozitāti.
Procesa mainīgie un to ietekme
Procesa mainīgo kontrole nosaka, vai ražošana norit raiti vai prasa pastāvīgu problēmu novēršanu. Temperatūras iestatījumi, gliemežvārpstas darbība, dzesēšanas līdzsvars, kā arī darbību secība un ilgums savstarpēji mijiedarbojas. Tie nosaka plēves kvalitāti un procesa stabilitāti.
Cilindra un kausējuma temperatūras kontrole
Lai polimēru izkausētu, to nedegradējot, rūpīgi jāiestata cilindra temperatūras zonas. Katrai zonai ir savs uzdevums: padeves zona nodrošina sveķu plūsmu, pārejas zona izkausē materiālu, bet dozēšanas zona stabilizē kausējuma temperatūru.
Lielākajā daļā moderno ekstrūderu katrā cilindra zonā ir termopāris un temperatūras regulators. Jāuzrauga faktiskā kausējuma temperatūra pie ekstrūdera matricas, nevis tikai cilindra iestatītās vērtības. Kausējuma termopāris sniedz tiešu atgriezenisko saiti par apstākļiem iekārtas iekšienē.
Ja kausējuma temperatūra ir pārāk augsta, pastāv polimēra degradācijas un specifikācijām neatbilstošu īpašību risks. Ja tā ir pārāk zema, rodas nepietiekama sajaukšanās un neizkusušas daļiņas.
Gliemežvārpstas ātruma (rpm) un pretspiediena ietekme
Gliemežvārpstas ātrums rpm tieši nosaka ražību. Tas ietekmē arī to, cik daudz mehāniskās enerģijas tiek nodots kausējumam. Lielāks gliemežvārpstas ātrums palielina caurlaidspēju, bet bīdes radītās siltuma ietekmē paaugstina arī kausējuma temperatūru.
Pretspiediens ietekmē maisīšanas kvalitāti un kausējuma temperatūru. To rada matricas pretestība un dzesēšanas sistēmas pretestība.
Dzesēšanas sistēmas un matricas temperatūras līdzsvarošana
Matricas temperatūra ietekmē plūsmas sadalījumu visā plēves platumā. Nevienmērīga matricas temperatūra rada biezuma svārstības un joslas, kas kļūst redzamas pakārtotajos posmos.
Dzesēšanas sistēmai simetriski jānovada siltums, lai novērstu deformāciju un izmēru novirzes.
Uzturēšanās laiks, L/D attiecība un līnijas ātruma regulēšana
Uzturēšanās laiks ir atkarīgs no ekstrūdera L/D attiecības un līnijas ātruma. Ilgāks uzturēšanās laiks uzlabo sajaukšanos, taču palielina karstumjutīgu materiālu termiskās degradācijas risku.
Pamatcēloņi: materiāli, iekārtas un konstrukcija
Lielākā daļa ekstrūzijas problēmu ir saistītas ar trim pamatjomām: izmantotajiem materiāliem, iekārtu darbību un līnijas konfigurāciju.
Izejmateriāla kvalitāte un piesārņojums
Izejmateriāla kvalitāte tieši ietekmē galaproduktu. Piesārņojums ekstrudētajās detaļās rada tādus defektus kā zivju acis un krāsas izmaiņas. Pirms apstrādes vienmēr pārbaudiet, vai ienākošajos sveķos nav svešu daļiņu vai degradēta polimēra.
Būtiska problēma ir arī mitrums. Ja sveķus nežāvē atbilstoši ražotāja specifikācijai, var rasties burbuļi un virsmas defekti. Uzglabājiet materiālus pareizi, lai nepieļautu piesārņojumu ar putekļiem, metāla daļiņām vai sajauktiem polimēriem.
Gliemežvārpstas konstrukcija un nodiluma raksti
Gliemežvārpstas konstrukcijai jāatbilst apstrādājamajam materiālam. Nepareiza kompresijas pakāpe vai kanālu dziļums pasliktina kušanu un sajaukšanos. Gliemežvārpstas nodilums maina materiāla plūsmu ekstrūderī, izraisot ražības un kvalitātes problēmas.
Regulāri pārbaudiet gliemežvārpstas vijumu un cilindra virsmu nodilumu. Nodilušas gliemežvārpstas samazina maisīšanas efektivitāti un rada nevienmērīgu kausējuma temperatūru.
Matricas centrēšana un ekstrūzijas līnijas uzstādīšana
Matricas centrējums ietekmē produkta izmērus un virsmas kvalitāti. Ja matrica nav pareizi centrēta pret gliemežvārpstas asi, rodas nevienmērīgs sienu biezums un detaļu deformācija.
Dzesēšanas tvertnei jāatrodas paralēli matricas izejai. Nepareizs novietojums rada iekšējos spriegumus, kas galaproduktā izpaužas kā deformācija vai izmēru novirzes.
Sajaukšana, materiāla degradācija un profilaktiskā apkope
Laba sajaukšana novērš materiāla degradāciju apstrādes laikā. Ilgstoša uzturēšanās ekstrūderī izraisa polimēra sadalīšanos un gēla veidošanos. Lai aizsargātu materiāla integritāti.
Izveidojiet ekstrūzijas līnijas profilaktiskās apkopes grafiku. Pirms ražošanas iztīriet iekārtas un pārbaudiet filtru pakotnes, vai tajās nav degradēta materiāla. Regulāra apkope novērš mazu problēmu pāraugšanu nopietnās ražošanas grūtībās.
Pārbaudīti risinājumi un paraugprakse
Sekmīga ekstrūzijas darbība ir atkarīga no viedas procesa vadības, mērķtiecīgas problēmu novēršanas un atkritumu samazināšanas stratēģijām.
Procesa kontrole un optimizācija reāllaikā
Ekstrūzijas procesa uzraudzība reāllaikā palīdz pamanīt problēmas, pirms tās rada lielas izmaksas. Visā ražošanas ciklā jāseko tādiem galvenajiem mainīgajiem kā temperatūra, spiediens un gliemežvārpstas ātrums.
Uzstādot digitālos sensorus kritiskajos punktos, uzreiz tiek saņemta atgriezeniskā saite. Ja laikus pamanāt temperatūras lēcienus vai spiediena kritumu, varat ātri veikt korekcijas. Šāda pieeja mazina defektus un nodrošina vienmērīgu produkciju.
Galvenie uzraudzības punkti:
- Matricas temperatūra un spiediens
- Gliemežvārpstas ātrums un griezes moments
- Padeves ātruma stabilitāte
- Kausējuma temperatūras vienmērīgums
Ekstrūzijas problēmu novēršana PVC un specializētos pielietojumos
PVC ekstrūzijā jāpievērš īpaša uzmanība apstrādes tehnoloģijai, jo materiāls ir jutīgs pret temperatūras izmaiņām. Jāuzrauga padeves problēmas ar sauso maisījumu, kas izraisa griezes momenta svārstības un sliktu sajaukšanos.
Lai padeves sistēma darbotos stabili, regulāri pārbaudiet piltuves piepildījumu un nodrošiniet vienmērīgu materiāla plūsmu.
Ražošanas dīkstāves samazināšana un efektivitātes kāpināšana
Ražošanas dīkstāves mazināšana sākas ar profilaktisko apkopi. Regulāri tīriet sietus un matricas, lai novērstu neplānotu apstāšanos.
Sekojiet enerģijas patēriņam, lai noteiktu neefektīvas darbības.
Materiālu zudumu novēršana un produktu izstrādes uzlabošana
Materiālu zudumi samazina peļņu. Žāvējiet sveķus atbilstoši ražotāja specifikācijām, lai novērstu mitruma radītus defektus. Pārslēdzoties starp produktiem, efektīvi izskalojiet krāsu, lai mazinātu brāķi.
Risiniet ekstrūzijas problēmas pašā saknē ar JWELL inženieru kompetenci
Ekstrūzijas defekti signalizē par dziļākām problēmām materiālos, iekārtās vai procesa vadībā. Ātrākais veids, kā uzlabot produkta kvalitāti un samazināt dīkstāvi, ir sadarboties ar partneri, kas izprot visu ekstrūzijas sistēmu. Mūsu uzņēmums Jwellanhui apvieno modernas iekārtas ar praktisku inženiertehnisko pieredzi. Kopā atradīsim jūsu ekstrūzijas problēmu pamatcēloņus un izstrādāsim ilglaicīgus risinājumus.
Sazinieties ar mums jau šodien, lai saņemtu ekspertu konsultācijas, ieteikumus par iekārtām vai pielāgotu ekstrūzijas risinājumu.
Biežāk uzdotie jautājumi
Kādi ir biežākie ekstrūzijas defekti, un kā tos ātri atpazīt?
Bieži defekti: raupja virsma, svītras, burbuļi, deformācija, nevienmērīgs biezums. Ātri pārbaudiet virsmas defektus, aplūkojot un aptaustot produktu.
Kā novērst kausējuma plūsmas lūzumu, haizivs ādas efektu un raupjumu ekstrudētā produktā?
Lai novērstu kausējuma plūsmas lūzumu, samaziniet ātrumu un paaugstiniet matricas temperatūru. Haizivs ādas efekta novēršanai samaziniet ražību vai mainiet sveķus. Ja virsma ir raupja, pielāgojiet karsēšanu.
Kas parasti izraisa matricas svītras, biezuma svārstības un izmēru nestabilitāti ekstrūzijā?
Netīra vai saskrāpēta matrica rada svītras. Nestabila plūsma un ātrums izraisa nevienmērīgu biezumu. Neregulāra dzesēšana rada produkta izmēru nestabilitāti.
Kā noteikt, vai ekstrūzijas problēmas izraisa sveķi/materiāli, piemēram, mitrums, piesārņojums vai nepietiekama kausējuma stiprība?
Žāvējiet mitras izejvielas, lai novērstu burbuļus. Uzturiet materiālus tīrus, lai izvairītos no plankumiem. Izmantojiet kvalificētus sveķus, lai saglabātu stabilu kausējuma stiprību.
Kuri procesa iestatījumi (temperatūras profils, gliemežvārpstas ātrums, pretspiediens, vilkšana) vispirms jāpielāgo, ja ekstrūzijas kvalitāte pasliktinās?
Vispirms pielāgojiet temperatūru, pēc tam gliemežvārpstas un vilkšanas ātrumu. Pretspiedienu regulējiet pēdējo.
Kādas gliemežvārpstas, matricas vai dzesēšanas/kalibrēšanas sistēmas inženiertehniskās izmaiņas var neatgriezeniski novērst atkārtotus ekstrūzijas defektus?
Optimizējiet gliemežvārpstas konstrukciju, lai uzlabotu sajaukšanos. Pārveidojiet matricu vienmērīgākai materiāla plūsmai. Modernizējiet dzesēšanas iekārtas, lai stabilizētu produkta izmērus.





