
Dinding yang tidak sekata menyebabkan bahagian lemah, pembaziran bahan dan produk berkualiti rendah. Keseragaman ketebalan dinding boleh dikawal dengan mengurus suhu parison, pemasaan tekanan udara, kedudukan rod regangan dan reka bentuk acuan.
Anda akan mempelajari penyelesaian praktikal berasaskan prinsip kejuruteraan dan pembaikan sebenar.
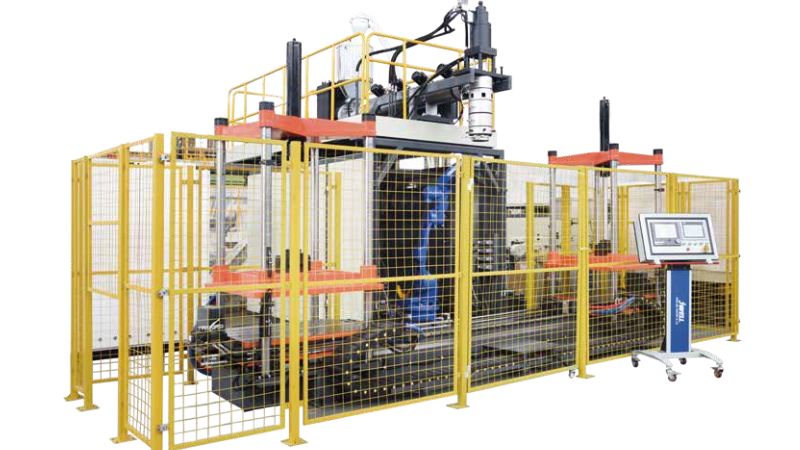
Faktor yang Mempengaruhi Keseragaman Ketebalan Dinding
Tiga faktor utama mempengaruhi keseragaman ketebalan dinding: pembentukan parison, kawalan proses dan kualiti bahan mentah.
Pembentukan Parison dan Ketebalan Awal
Parison menjadi asas kawalan ketebalan dinding. Jika ketebalan awal parison tidak sekata, variasi itu akan kekal pada produk akhir. Jurang acuan menentukan ketebalan awal parison. Ketidakkonsistenan yang kecil sekalipun menghasilkan bahagian lemah atau bahagian yang terlalu tebal.
Parison yang konsisten memerlukan aliran leburan yang stabil dan suhu acuan yang seragam. Titik panas pada acuan menyebabkan dinding di bahagian tersebut menjadi lebih nipis. Reka bentuk kepala penyemperitan anda juga memainkan peranan besar. Mesin moden menggunakan sistem acuan boleh atur cara untuk melaraskan ketebalan parison secara masa nyata mengikut bentuk botol.
Kesan Parameter Proses
Tetapan suhu mempengaruhi aliran dan regangan bahan. Suhu parison yang tinggi menyebabkan kenduran berlebihan dan bahagian bawah menjadi nipis. Suhu rendah menghalang regangan sekata.
Kadar penyemperitan perlu sepadan dengan pemasaan tiupan. Penyemperitan pantas dengan tiupan perlahan menghasilkan variasi ketebalan apabila graviti menarik parison ke bawah. Tekanan dan pemasaan tiupan juga penting. Tekanan yang terlalu rendah menyebabkan bahagian tertentu kekal tebal kerana bahan tidak mengembang sepenuhnya mengikut acuan.
Pemilihan Bahan dan Kualiti Prabentuk
Resin secara langsung mempengaruhi keseragaman ketebalan. Bahan dengan julat aliran leburan yang sempit memberikan kawalan yang lebih baik. Kandungan bahan kitar semula boleh menyebabkan variasi kelikatan yang kelihatan sebagai dinding tidak sekata.
Untuk pengacuan tiup regangan, ketebalan dinding prabentuk mesti konsisten sebelum proses tiupan bermula. Kualiti prabentuk yang lemah menyukarkan usaha mencapai keseragaman ketebalan dinding akhir.
Penyelesaian Kejuruteraan dan Teknologi Kawalan
Mesin pengacuan tiup moden mempunyai ciri pintar untuk mengawal ketebalan dinding dengan lebih baik. Ciri-ciri ini termasuk pelarasan automatik, pemantauan tepat dan pengaturcaraan parison yang canggih.
Ciri Mesin Pengacuan Tiup Termaju
Mesin pengacuan tiup masa kini merangkumi sistem kawalan parison automatik yang melaraskan taburan bahan semasa penyemperitan. Sistem ini mengubah jurang acuan secara masa nyata untuk mengimbangi kenduran dan regangan bahan.
Anda akan menemui kepala acuan boleh atur cara yang boleh menghasilkan sehingga 100 atau lebih titik ketebalan sepanjang parison. Ini membolehkan anda mengawal dengan tepat bahagian penempatan bahan dalam produk akhir.
Kawalan Ketebalan Dinding Aksial dan Jejari
Kawalan ketebalan dinding aksial mengurus taburan bahan sepanjang bahagian menegak parison. Sistem ini melaraskan bukaan acuan semasa penyemperitan dan menambahkan bahan pada bahagian yang memerlukan kekuatan tinggi.
Kawalan jejari mengurus ketebalan di sekeliling lilitan. Mesin menggunakan berbilang titik kawalan di sekeliling acuan untuk memastikan aliran bahan sekata ke semua arah.
Pemantauan Masa Nyata dan Pengukuran Ketebalan
Tolok ketebalan ultrasonik mengukur ketebalan dinding tanpa merosakkan produk. Penderia ini memberikan maklum balas serta-merta semasa pengeluaran, supaya masalah dapat dikesan sebelum menghasilkan skrap.
Sistem masa nyata menjejak data ketebalan dan memberi amaran apabila ukuran menyimpang. Ini membolehkan pembetulan proses dilakukan serta-merta.
Reka Bentuk Acuan dan Proses untuk Keseragaman
Ketebalan dinding yang sekata bergantung pada reka bentuk acuan yang bijak dan pelarasan proses yang teliti. Geometri acuan, persediaan penyejukan dan tetapan tekanan bekerjasama untuk mengagihkan bahan secara sekata merentasi komponen.
Pengoptimuman Geometri Acuan
Reka bentuk acuan secara langsung mempengaruhi aliran dan regangan plastik semasa pengacuan. Penggunaan pintu masuk luar pusat dapat membantu menambah baik taburan bahan bagi bentuk komponen tertentu. Kedalaman rongga tidak sepatutnya melebihi lebarnya bagi mengelakkan penipisan berlebihan.
Perhatian khusus pada lokasi garis pisah dan kawasan pinch-off memastikan parison ditangkap dengan betul. Anda perlu mengekalkan nisbah tiupan yang sesuai, biasanya dengan memastikan lebar melebihi kedalaman bagi reka bentuk rongga.
Acuan Berbentuk Khas dan Saluran Penyejukan
acuan berbentuk khas membantu mengawal ketebalan parison sebelum pengacuan bermula. Saluran penyejukan beraliran gelora menyingkirkan haba secara sekata dan mencegah herotan.
Sasarkan penyejukan berhampiran bahagian dinding yang lebih tebal untuk mengimbangi kadar pengecutan. Saluran masuk dan keluar berbilang dalam susunan berayun mengekalkan suhu konsisten di seluruh permukaan acuan.
Pelarasan Rod Regangan dan Tekanan Tiupan
Rod regangan mengawal pemanjangan prabentuk untuk mengagihkan bahan. Pelarasan kelajuan rod regangan mengubah corak taburan ketebalan dinding.
Tekanan tiupan dan pemasaannya mesti sepadan dengan keperluan komponen anda. Tiupan bertekanan tinggi pada masa yang tepat menolak bahan ke dalam butiran acuan, manakala tekanan beransur-ansur mencegah letupan pada bahagian nipis.
Penyelesaian Masalah dan Amalan Terbaik
Pengesanan awal kecacatan dan ujian ketebalan dinding secara berkala mengekalkan kualiti serta mengelakkan masalah yang mahal.
Kecacatan Parison dan Prabentuk
Perhatikan masalah parison lazim yang menyebabkan ketebalan dinding tidak sekata. Jika parison melendut atau melengkung, periksa tetapan suhu terlebih dahulu. Suhu tinggi melembutkan plastik lalu menyebabkannya kendur.
Bahagian nipis pada parison menghasilkan kawasan lemah pada produk akhir. Laraskan jurang acuan untuk menambah ketebalan di kawasan bermasalah. Gunakan pengaturcaraan parison untuk mengawal ketebalan sepanjang keseluruhan panjangnya.
Bintik hitam atau gelembung pada parison menandakan pencemaran atau kelembapan dalam bahan. Bersihkan peralatan dan keringkan resin dengan betul sebelum pemprosesan.
Kaedah Ujian Ketebalan Dinding
Gunakan tolok ketebalan untuk mengukur produk acuan tiup anda secara berkala. Tolok ultrasonik memberikan bacaan pantas dan tepat tanpa merosakkan komponen.
Periksa beberapa titik pada setiap produk. Ukur bahagian atas, tengah dan bawah untuk mengesan corak variasi ketebalan dinding. Rekodkan ukuran bagi menjejaki trend dari semasa ke semasa.
Strategi untuk Konsistensi Produk
Tetapkan jadual pemeriksaan berkala. Uji sampel daripada setiap proses pengeluaran untuk mengesan masalah lebih awal.
Dokumentasikan parameter proses bagi operasi yang berjaya. Simpan rekod tetapan suhu, tekanan dan pemasaan. Latih operator mengenal pasti kecacatan dan membuat pelarasan dengan pantas.
Tingkatkan Kawalan Ketebalan Dinding dengan Penyelesaian Pengacuan Tiup Termaju
Untuk mencapai ketebalan dinding yang konsisten, anda memerlukan peralatan yang tepat, sistem kawalan pintar dan sokongan pakar. Di JwellanhuiJwellanhui, kami menyediakan mesin pengacuan tiup berprestasi tinggi yang direka untuk memberikan ketepatan, kestabilan dan kebolehulangan dalam persekitaran pengeluaran yang mencabar. Terokai teknologi pengacuan tiup kami dan hubungi pakar kami untuk mencari sistem yang sesuai dengan matlamat pengeluaran anda.
- Pengaturcaraan parison termaju untuk taburan bahan yang tepat
- Kawalan kepala acuan berketepatan tinggi untuk meminimumkan variasi ketebalan
- Sistem pemantauan masa nyata untuk pelarasan proses serta-merta
- Penyepaduan acuan dan penyejukan yang dioptimumkan untuk kualiti produk seragam
- Penyelesaian boleh dipercayai untuk aplikasi kompleks, berbilang lapisan dan volum tinggi
Hubungi kami hari ini untuk membincangkan aplikasi anda, memohon penyelesaian tersuai atau mendapatkan panduan teknikal pakar.
Soalan Lazim
Apakah faktor yang paling lazim menyebabkan ketebalan dinding tidak sekata pada komponen acuan tiup?
Perubahan suhu menyebabkan regangan tidak sekata—suhu parison yang tidak konsisten menyebabkan sesetengah bahagian lebih teregang. Tekanan udara yang terlalu tinggi atau rendah mempengaruhi taburan bahan. Pin tiup tidak berpusat menjadikan satu sisi lebih nipis. Komponen haus menyebabkan ketebalan parison tidak konsisten sebelum proses tiupan bermula.
Bagaimanakah tetapan pemprosesan boleh dilaraskan untuk mencapai ketebalan dinding yang lebih konsisten?
Periksa suhu leburan—pastikan suhu seragam. Laraskan masa jatuhan parison untuk mengawal penyejukan; jatuhan yang lebih pantas mengurangkan kenduran. Laraskan tekanan tiupan secara beransur-ansur; perubahan kecil sebanyak 5–10 PSI membawa perbezaan besar pada taburan bahan.
Apakah perubahan pengaturcaraan parison yang membantu mengurangkan bahagian terlalu nipis dan terlalu tebal?
Pengaturcaraan parison mengubah ketebalan dinding sebelum proses tiupan. Jadikan bahagian tertentu lebih tebal di tempat bahan tambahan diperlukan, terutamanya di kawasan yang paling banyak teregang semasa tiupan—bahagian bawah selalunya memerlukan bahan tambahan.
Bagaimanakah ciri reka bentuk acuan mempengaruhi taburan ketebalan dalam produk acuan tiup?
Suhu acuan mempengaruhi penyejukan—bahagian yang lebih sejuk membeku lebih cepat dan mengehadkan regangan. Reka bentuk pinch-off mempengaruhi aliran bahan; pinch-off yang lemah menyebabkan bahagian nipis berhampiran sambungan. Geometri acuan menentukan corak regangan—sudut tajam dan tarikan dalam memerlukan perhatian khusus.
Pemeriksaan kualiti atau ukuran apakah yang paling sesuai untuk mengesahkan konsistensi ketebalan dinding?
Tolok ultrasonik memberikan bacaan serta-merta tanpa perlu memotong komponen—letakkan sahaja prob pada permukaan. Tolok kesan Hall sesuai untuk botol dan komponen nipis (bebola keluli kecil di dalam, prob di luar). Potong sampel untuk memeriksa beberapa titik, tetapi elakkan tepi potongan yang boleh membentuk gerigis.
Apakah masalah prestasi atau rupa yang boleh berlaku jika ketebalan dinding terlalu berbeza?
Bahagian nipis membentuk kawasan lemah yang gagal menahan tekanan atau hentaman—botol mungkin pecah atau retak semasa pengisian atau penghantaran. Ketebalan tidak sekata menyebabkan herotan dan ketepatan dimensi yang rendah; komponen mungkin sukar disusun atau dipasang dengan betul. Kecacatan visual termasuk permukaan beralun, kawasan mendap dan variasi ketebalan yang ketara.





