
Ungleichmäßige Wanddicken verursachen Schwachstellen, Materialverschwendung und Produkte minderer Qualität. Die Gleichmäßigkeit der Wanddicke lässt sich durch Regelung der Vorformlingstemperatur, des Zeitpunkts der Druckluftzufuhr, der Position der Reckstange und der Werkzeugauslegung steuern.
Sie erfahren praxisnahe Lösungen auf Basis technischer Prinzipien und bewährter Korrekturmaßnahmen.
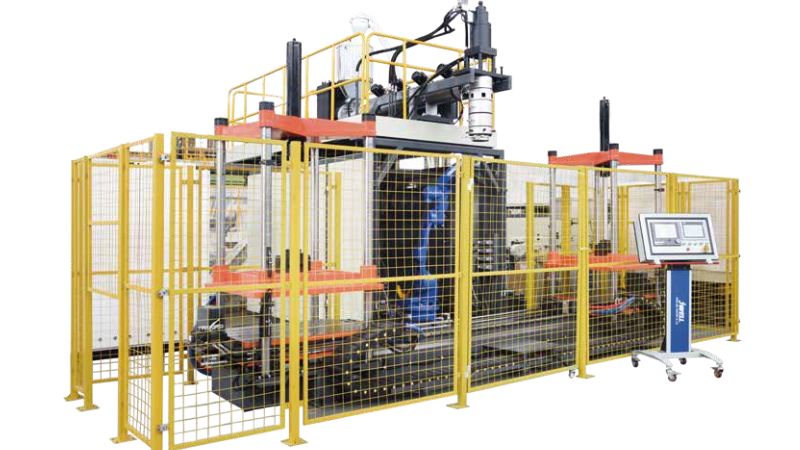
Einflussfaktoren auf die Gleichmäßigkeit der Wanddicke
Drei Hauptfaktoren beeinflussen die Gleichmäßigkeit der Wanddicke: Vorformlingsbildung, Prozessregelung und Rohmaterialqualität.
Vorformlingsbildung und Ausgangsdicke
Der Vorformling bildet die Grundlage für die Wanddickenregelung. Weist er bereits eine ungleichmäßige Dicke auf, bleibt diese Abweichung im Endprodukt bestehen. Der Düsenspalt bestimmt die anfängliche Wanddicke des Vorformlings. Schon geringe Unregelmäßigkeiten verursachen Schwachstellen oder übermäßig dicke Abschnitte.
Ein gleichmäßiger Vorformling erfordert einen konstanten Schmelzefluss und eine gleichmäßige Düsentemperatur. Heiße Stellen in der Düse verursachen dort dünnere Wände. Auch die Auslegung des Extrusionskopfes spielt eine wichtige Rolle. Moderne Maschinen verwenden programmierbare Düsensysteme, um die Vorformlingsdicke in Echtzeit an die Flaschenform anzupassen.
Einfluss der Prozessparameter
Temperatureinstellungen beeinflussen Fließ- und Dehnverhalten des Materials. Eine zu hohe Vorformlingstemperatur führt zu übermäßigem Durchhängen und dünnen Bodenbereichen. Bei zu niedriger Temperatur ist eine gleichmäßige Dehnung nicht möglich.
Die Extrusionsrate muss mit dem Blaszeitpunkt abgestimmt sein. Schnelle Extrusion bei langsamem Blasen verursacht Dickenabweichungen, weil die Schwerkraft den Vorformling nach unten zieht. Auch Blasdruck und Zeitsteuerung sind wichtig. Zu geringer Druck hinterlässt dicke Stellen, weil sich das Material nicht vollständig an die Form anlegt.
Werkstoffauswahl und Qualität des Vorformlings
Das Harz wirkt sich unmittelbar auf die Gleichmäßigkeit der Wanddicke aus. Werkstoffe mit einem engen Schmelzflussbereich lassen sich besser kontrollieren. Rezyklatanteile können Viskositätsschwankungen verursachen, die zu ungleichmäßigen Wanddicken führen.
Beim Streckblasformen muss die Wanddicke des Vorformlings bereits vor dem Blasen gleichmäßig sein. Ein minderwertiger Vorformling erschwert das Erreichen gleichmäßiger Endwanddicken erheblich.
Technische Lösungen und Regelungstechnologien
Moderne Blasformmaschinen verfügen über intelligente Funktionen zur besseren Wanddickenregelung, darunter automatische Anpassungen, präzise Überwachung und anspruchsvolle Vorformlingsprogrammierung.
Fortschrittliche Funktionen von Blasformmaschinen
Moderne Blasformmaschinen verfügen über automatische Vorformlingsregelsysteme zur Anpassung der Materialverteilung während der Extrusion. Diese Systeme verstellen den Düsenspalt in Echtzeit, um Durchhängen und Dehnung des Materials auszugleichen.
Es gibt programmierbare Düsenköpfe mit bis zu 100 oder mehr Dickenpunkten entlang der Vorformlingslänge. So lässt sich präzise steuern, wo sich das Material im Endprodukt befindet.
Axiale und radiale Wanddickenregelung
Die axiale Wanddickenregelung steuert die Materialverteilung über die vertikale Länge des Vorformlings. Während der Extrusion verstellt das System die Düsenöffnung und führt Bereichen mit hoher Festigkeitsanforderung mehr Material zu.
Die radiale Regelung betrifft die Dicke über den Umfang. Mehrere Regelpunkte an der Düse sorgen für einen gleichmäßigen Materialfluss in alle Richtungen.
Echtzeitüberwachung und Dickenmessung
Ultraschall-Dickenmessgeräte messen die Wanddicke zerstörungsfrei. Diese Sensoren liefern während der Produktion unmittelbare Rückmeldungen und helfen, Probleme zu erkennen, bevor Ausschuss entsteht.
Echtzeitsysteme erfassen Dickenmesswerte und warnen bei Abweichungen. Dadurch lassen sich Prozesskorrekturen sofort vornehmen.
Werkzeug- und Prozessauslegung für gleichmäßige Wanddicken
Eine gleichmäßige Wanddicke setzt eine durchdachte Werkzeugauslegung und sorgfältige Prozesseinstellungen voraus. Die passende Werkzeuggeometrie, Kühlkonfiguration und Druckeinstellungen wirken zusammen, um das Material gleichmäßig über das Bauteil zu verteilen.
Optimierung der Werkzeuggeometrie
Die Werkzeugauslegung beeinflusst direkt, wie der Kunststoff während des Formens fließt und gedehnt wird. Der Einsatz eines außermittigen Anschnitts kann bei bestimmten Bauteilformen die Materialverteilung verbessern. Die Kavitätstiefe sollte die Breite nicht überschreiten, damit keine übermäßige Ausdünnung entsteht.
Durch sorgfältige Festlegung der Trennebene und Quetschkanten lässt sich der Vorformling zuverlässig erfassen. Die richtigen Blasverhältnisse sind einzuhalten; bei Kavitäten sollte die Breite typischerweise größer als die Tiefe sein.
Spezialdüsen und Kühlkanäle
Eine Eine Spezialdüse hilft, die Vorformlingsdicke bereits vor Beginn des Formens zu regeln. Turbulente Kühlkanäle führen Wärme gleichmäßig ab und verhindern Verzug.
Richten Sie die Kühlung verstärkt auf dickere Wandbereiche, um Schrumpfungsraten auszugleichen. Mehrere Ein- und Auslässe in wechselnder Anordnung halten die Temperatur an der gesamten Werkzeugoberfläche gleichmäßig.
Reckstangen und Blasdruck anpassen
Reckstangen steuern die Dehnung des Vorformlings und damit die Materialverteilung. Eine Anpassung der Reckstangengeschwindigkeit ändert das Muster der Wanddickenverteilung.
Blasdruck und Zeitsteuerung müssen den Anforderungen des Bauteils entsprechen. Hochdruckblasen zum richtigen Zeitpunkt drückt das Material in Werkzeugdetails; allmählicher Druckaufbau verhindert ein Aufreißen dünner Abschnitte.
Fehlerbehebung und Best Practices
Früherkennung von Fehlern und regelmäßige Wanddickenprüfungen erhalten die Qualität und vermeiden kostspielige Probleme.
Fehler am Vorformling
Achten Sie auf häufige Vorformlingsprobleme, die ungleichmäßige Wanddicken verursachen. Hängt der Vorformling durch oder kräuselt er sich, prüfen Sie zuerst die Temperatureinstellungen. Hohe Temperaturen erweichen den Kunststoff und lassen ihn absinken.
Dünne Stellen im Vorformling werden zu Schwachstellen im Endprodukt. Vergrößern Sie den Düsenspalt, um die Dicke an problematischen Stellen zu erhöhen. Mit der Vorformlingsprogrammierung lässt sich die Dicke über die gesamte Länge steuern.
Schwarze Punkte oder Blasen im Vorformling deuten auf Verunreinigungen oder Feuchtigkeit hin. Reinigen Sie die Anlage und trocknen Sie das Harz vor der Verarbeitung ordnungsgemäß.
Methoden zur Prüfung der Wanddicke
Messen Sie blasgeformte Produkte regelmäßig mit Dickenmessgeräten. Ultraschall-Dickenmessgeräte liefern schnell genaue Werte, ohne Bauteile zu beschädigen.
Prüfen Sie mehrere Punkte jedes Produkts. Messen Sie oben, in der Mitte und unten, um Muster bei Dickenabweichungen zu erkennen. Dokumentieren Sie die Messwerte, um Entwicklungen im Zeitverlauf zu verfolgen.
Strategien für gleichbleibende Produktqualität
Richten Sie einen regelmäßigen Prüfplan ein. Prüfen Sie Muster aus jedem Produktionslauf, um Probleme frühzeitig zu erkennen.
Dokumentieren Sie die Prozessparameter erfolgreicher Produktionsläufe. Halten Sie Temperatur, Druck und Zeitsteuerung fest. Schulen Sie Bediener darin, Fehler zu erkennen und rasch Korrekturen vorzunehmen.
Wanddickenregelung mit fortschrittlichen Blasformlösungen verbessern
Gleichmäßige Wanddicken erfordern die richtige Ausrüstung, intelligente Steuerungssysteme und fachkundige Unterstützung. Bei Jwellanhuistellen wir leistungsstarke Blasformmaschinen bereit, die für Präzision, Stabilität und Wiederholbarkeit in anspruchsvollen Produktionsumgebungen ausgelegt sind. Entdecken Sie unsere Blasformtechnologien und sprechen Sie mit unseren Spezialisten, um das passende System für Ihre Produktionsziele zu finden.
- Fortschrittliche Vorformlingsprogrammierung für präzise Materialverteilung
- Hochpräzise Düsenkopfregelung zur Minimierung von Dickenabweichungen
- Echtzeitüberwachungssysteme für unmittelbare Prozesskorrekturen
- Optimierte Integration von Werkzeug und Kühlung für gleichbleibende Produktqualität
- Zuverlässige Lösungen für komplexe, mehrschichtige Anwendungen mit hohem Ausstoß
Kontaktieren Sie uns noch heute um Ihre Anwendung zu besprechen, eine kundenspezifische Lösung anzufordern oder fachkundige technische Beratung zu erhalten.
Häufig gestellte Fragen
Welche Faktoren verursachen am häufigsten ungleichmäßige Wanddicken bei blasgeformten Teilen?
Temperaturschwankungen führen zu ungleichmäßiger Dehnung – unterschiedliche Vorformlingstemperaturen bewirken, dass sich manche Bereiche stärker dehnen. Zu hoher oder zu niedriger Luftdruck beeinflusst die Materialverteilung. Ein außermittiger Blasdorn macht eine Seite dünner. Verschlissene Komponenten führen bereits vor dem Blasen zu einer ungleichmäßigen Wanddicke des Vorformlings.
Wie lassen sich Prozesseinstellungen anpassen, um eine gleichmäßigere Wanddicke zu erzielen?
Schmelzetemperatur prüfen und konstant halten. Abfallzeit des Vorformlings zur Kühlungssteuerung einstellen; schnelleres Absenken verringert das Durchhängen. Blasdruck schrittweise feinjustieren – kleine Änderungen von 5–10 PSI können die Materialverteilung deutlich verändern.
Welche Änderungen an der Vorformlingsprogrammierung helfen, dünne und dicke Stellen zu reduzieren?
Mit der Vorformlingsprogrammierung wird die Wanddicke vor dem Blasen variiert. In Bereichen mit höherem Materialbedarf, insbesondere bei starker Dehnung während des Blasens, dickere Abschnitte vorsehen – für den Boden wird häufig zusätzliches Material benötigt.
Wie beeinflussen Merkmale der Werkzeugkonstruktion die Dickenverteilung in einem blasgeformten Produkt?
Die Werkzeugtemperatur beeinflusst die Kühlung: Kühlere Bereiche erstarren schneller und begrenzen die Dehnung. Die Quetschkantenkonstruktion beeinflusst den Materialfluss; schlechte Quetschkanten erzeugen dünne Stellen in Nahtnähe. Die Werkzeuggeometrie bestimmt die Dehnungsmuster – scharfe Ecken und tiefe Ziehbereiche erfordern besondere Aufmerksamkeit.
Welche Qualitätsprüfungen oder Messungen eignen sich am besten, um die Gleichmäßigkeit der Wanddicke zu überprüfen?
Ultraschallmessgeräte liefern sofortige Messwerte, ohne das Teil aufzuschneiden – setzen Sie einfach den Prüfkopf auf die Oberfläche. Hall-Effekt-Messgeräte eignen sich für Flaschen und dünne Teile (kleine Stahlkugel innen, Prüfkopf außen). Zur Prüfung mehrerer Punkte können Sie Proben zerschneiden; vermeiden Sie dabei Schnittkanten mit Graten.
Welche Leistungs- oder Erscheinungsprobleme können bei zu starken Wanddickenschwankungen auftreten?
Dünne Abschnitte bilden Schwachstellen, die unter Druck oder Stoß versagen können – Flaschen können beim Befüllen oder Transport bersten oder reißen. Ungleichmäßige Dicke führt zu Verzug und schlechter Maßgenauigkeit; Teile lassen sich möglicherweise nicht richtig stapeln oder einpassen. Sichtbare Fehler sind wellige Oberflächen, eingesunkene Bereiche und erkennbare Dickenunterschiede.





