
Неравномерные стенки создают слабые участки, приводят к потерям материала и низкому качеству изделий. Равномерность толщины стенок можно контролировать, управляя температурой паризона, моментом подачи воздуха, положением вытяжного стержня и конструкцией формы.
В этом руководстве представлены практические решения, основанные на инженерных принципах и проверенных на практике методах.
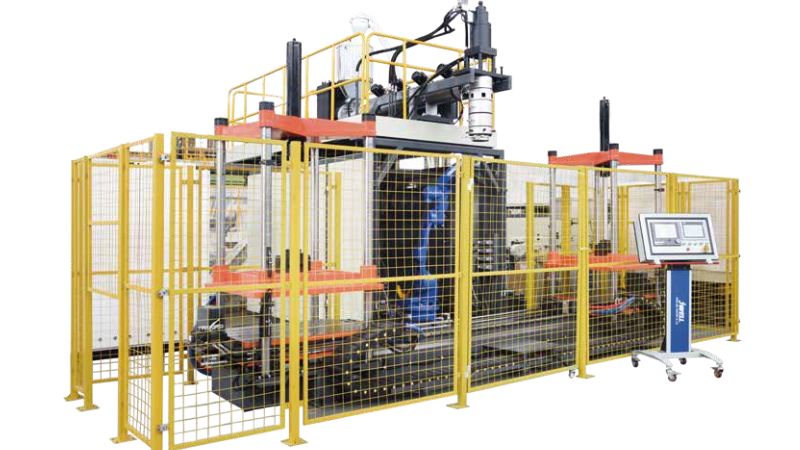
Факторы, влияющие на равномерность толщины стенки
На равномерность толщины стенок влияют три основных фактора: формирование паризона, управление процессом и качество сырья.
Формирование заготовки и начальная толщина стенки
Паризон — основа контроля толщины стенок. Если его толщина изначально неравномерна, это отклонение сохранится и в готовом изделии. Начальную толщину паризона определяет зазор головки. Даже небольшие отклонения создают слабые или утолщённые участки.
Для равномерного паризона необходим стабильный поток расплава и равномерная температура фильеры. Локальный перегрев головки приводит к истончению стенки в соответствующих местах. Важна и конструкция экструзионной головки. Современные машины используют программируемые системы, которые в реальном времени регулируют толщину паризона в соответствии с формой бутылки.
Влияние параметров процесса
Настройки температуры определяют течение и вытяжку материала. При высокой температуре паризона он чрезмерно провисает, и нижние участки становятся тонкими. Низкая температура мешает равномерной вытяжке.
Скорость экструзии необходимо согласовать с моментом выдува. Быстрая экструзия при медленном выдуве вызывает отклонения толщины, поскольку паризон вытягивается вниз под действием силы тяжести. Важны также давление и момент подачи воздуха. При слишком низком давлении остаются толстые участки, поскольку материал не полностью прилегает к форме.
Выбор материала и качество преформы
Смола напрямую влияет на равномерность толщины. Материалы с узким диапазоном текучести расплава легче контролировать. Содержание вторичного сырья могут вызывать колебания вязкости, которые проявляются неравномерностью стенок.
При выдувном формовании с вытяжкой толщина стенки преформы должна быть равномерной ещё до начала выдува. Низкое качество преформы существенно затрудняет получение равномерных стенок готового изделия.
Инженерные решения и технологии управления
Современные выдувные машины оснащаются интеллектуальными функциями для точного контроля толщины стенок, включая автоматическую регулировку, мониторинг и программирование паризона.
Особенности современных выдувных машин
Современные выдувные машины включают автоматизированные системы управления рукавом , регулирующие распределение материала во время экструзии. Эти системы в реальном времени меняют зазор головки, компенсируя провисание и растяжение материала.
Также доступны программируемые головки фильеры , которые формируют до 100 и более точек контроля толщины вдоль паризона. Это позволяет точно управлять распределением материала в готовом изделии.
Осевой и радиальный контроль толщины стенки
Осевой контроль толщины регулирует распределение материала по вертикальной длине паризона. Во время экструзии система изменяет отверстие головки, добавляя больше материала в участки, которым нужна повышенная прочность .
Радиальный контроль регулирует толщину по окружности. Несколько точек управления вокруг головки обеспечивают равномерный поток материала во всех направлениях.
Мониторинг в реальном времени и измерение толщины
Ультразвуковые измерители определяют толщину стенки без повреждения изделия. Датчики мгновенно передают данные во время производства, позволяя выявлять проблемы до появления брака.
Системы реального времени отслеживают толщину и предупреждают об отклонениях, что позволяет сразу корректировать процесс.
Конструкция формы и настройка процесса для равномерности
Для равномерной толщины стенки нужны продуманная конструкция формы и точная настройка процесса. Важны правильная геометрия формы, конфигурация охлаждения и настройки давления работают вместе, обеспечивая равномерное распределение материала по детали.
Оптимизация геометрии формы
Конструкция формы напрямую влияет на течение и растяжение пластика при формовании. Использование смещённый от центра литник может улучшить распределение материала для изделий определённой формы. Во избежание чрезмерного утонения глубина полости не должна превышать её ширину.
Правильный выбор линии разъёма и зон защемления обеспечивает надёжный захват паризона. Поддерживайте требуемые коэффициенты раздува; для конструкции полости ширина обычно должна быть больше глубины.
Фильеры специальной формы и каналы охлаждения
фильера специальной формы помогает контролировать толщину паризона до начала формования. Турбулентные каналы охлаждения равномерно отводят тепло и предотвращают коробление.
Направляйте охлаждение на более толстые участки стенок, чтобы сбалансировать усадку. Несколько входных и выходных каналов, расположенных в чередующемся порядке, поддерживают равномерную температуру поверхности формы.
Вытяжные стержни и регулировка давления выдува
вытяжные стержни управляют вытяжкой преформы и распределением материала. Регулировка скорость перемещения вытяжного стержня изменяет характер распределения толщины стенок.
Давление выдува и момент его подачи должны соответствовать требованиям к изделию. Выдув под высоким давлением в нужный момент направляет материал в детали формы, а постепенное повышение давления предотвращает прорыв тонких участков.
Устранение неисправностей и передовые методы
Раннее обнаружение дефектов и регулярная проверка толщины стенок позволяют сохранять качество и избегать затратных проблем.
Дефекты паризона и преформы
Следите за типичными проблемами паризона, вызывающими неравномерную толщину стенки. Если паризон провисает или скручивается, сначала проверьте настройки температуры. При высокой температуре пластик размягчается и опускается.
Тонкие участки паризона становятся слабыми местами готового изделия. Измените зазор головки, чтобы увеличить толщину в проблемных зонах. Для регулировки толщины по всей длине используйте программирование паризона.
Чёрные точки или пузыри в паризоне указывают на загрязнение материала или наличие влаги. Перед переработкой очистите оборудование и правильно высушите смолу.
Методы проверки толщины стенок
Регулярно измеряйте выдувные изделия толщиномером. Ультразвуковые приборы обеспечивают быстрые и точные измерения, не повреждая детали.
Проверяйте несколько точек на каждом изделии. Измеряйте толщину сверху, посередине и снизу, чтобы выявить закономерности отклонений. Записывайте результаты для отслеживания тенденций во времени.
Стратегии обеспечения стабильности продукции
Составьте регулярный график проверок. Испытывайте образцы из каждого производственного цикла, чтобы выявлять проблемы на ранней стадии.
Записывайте параметры процесса для успешных запусков: температуру, давление и временные настройки. Обучите операторов распознавать дефекты и оперативно корректировать процесс.
Повышайте точность контроля толщины стенок с помощью современных решений для выдувного формования
Для получения равномерной толщины стенки нужны подходящее оборудование, интеллектуальные системы управления и экспертная поддержка. В Jwellanhui, мы предлагаем высокопроизводительные машины для выдувного формования, разработанные для точности, стабильности и повторяемости в сложных производственных условиях. Ознакомьтесь с нашими технологии выдувного формования и свяжитесь с нашими специалистами, чтобы подобрать систему для ваших производственных задач.
- Расширенное программирование заготовки для точного распределения материала
- Высокоточное управление экструзионной головкой для минимизации отклонений толщины
- Системы мониторинга в реальном времени для немедленной корректировки процесса
- Оптимизированная интеграция формы и охлаждения для равномерного качества изделий
- Надёжные решения для сложных, многослойных и крупносерийных применений
Свяжитесь с нами сегодня , чтобы обсудить ваши задачи, запросить индивидуальное решение или получить профессиональную техническую консультацию.
Часто задаваемые вопросы
Какие факторы чаще всего вызывают неравномерную толщину стенок выдувных изделий?
Перепады температуры приводят к неравномерной вытяжке: при нестабильной температуре паризона разные участки растягиваются по-разному. Слишком высокое или низкое давление воздуха меняет распределение материала. Смещённый выдувной штифт делает одну сторону тоньше. Изношенные компоненты вызывают отклонения толщины паризона ещё до выдува.
Как настроить параметры переработки для получения более равномерной толщины стенок?
Проверьте температуру расплава и поддерживайте её равномерной. Регулируйте время опускания паризона для управления охлаждением: более быстрое опускание уменьшает провисание. Постепенно настройте давление выдува; небольшие изменения на 5–10 PSI существенно влияют на распределение материала.
Какие изменения программы паризона помогают уменьшить тонкие и толстые участки?
Программирование паризона задаёт распределение толщины до выдува. Увеличьте толщину в зонах, где требуется больше материала, особенно там, где при выдуве происходит наибольшее растяжение; в нижних участках часто нужен дополнительный материал.
Как особенности конструкции формы влияют на распределение толщины в выдувном изделии?
Температура формы влияет на охлаждение: более холодные участки застывают быстрее, ограничивая растяжение. Конструкция зоны защемления влияет на поток материала; неправильная геометрия создаёт тонкие участки у шва. Геометрия формы задаёт характер растяжения — острые углы и глубокая вытяжка требуют особого внимания.
Какие проверки или измерения лучше всего подтверждают равномерность толщины стенок?
Ультразвуковые толщиномеры мгновенно показывают результат без разрезания детали — достаточно приложить датчик к поверхности. Приборы на эффекте Холла подходят для бутылок и тонкостенных деталей (небольшой стальной шарик внутри, датчик снаружи). Для проверки нескольких точек можно разрезать образцы, но не измеряйте у кромок с заусенцами.
Какие проблемы с эксплуатационными характеристиками или внешним видом возникают при слишком больших колебаниях толщины стенок?
Тонкие участки становятся слабыми местами и разрушаются под давлением или при ударе — бутылки могут лопнуть или треснуть при наполнении или транспортировке. Неравномерная толщина вызывает коробление и снижает точность размеров; детали не складываются в штабель и не подгоняются как следует. К внешним дефектам относятся волнистая поверхность, впадины и видимые перепады толщины.





