
Las paredes irregulares provocan puntos débiles, desperdicio de material y productos de baja calidad. Puede controlar la uniformidad del espesor de pared gestionando la temperatura de la preforma tubular, la temporización de la presión de aire, la posición de la varilla de estirado y el diseño del molde.
Aprenderá soluciones prácticas basadas en principios de ingeniería y correcciones probadas en condiciones reales.
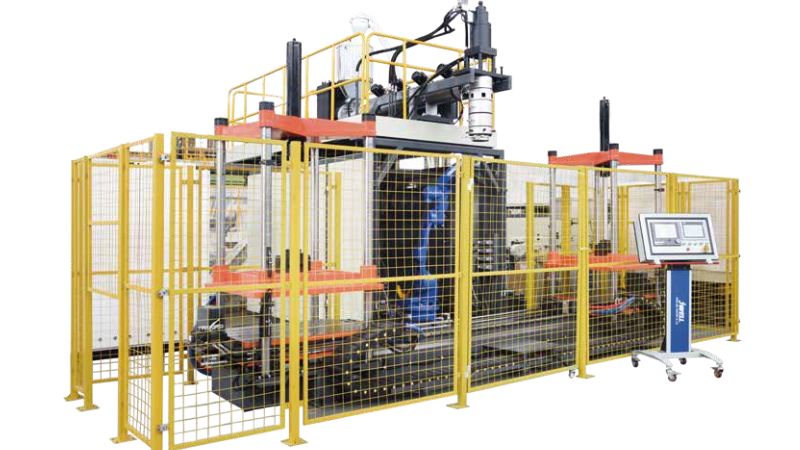
Factores que influyen en la uniformidad del espesor de pared
Tres factores principales afectan a la uniformidad del espesor de pared: la formación de la preforma tubular, el control del proceso y la calidad de las materias primas.
Formación de la preforma tubular y espesor inicial
La preforma tubular es la base del control del espesor de pared. Si su espesor inicial es irregular, esa variación se mantiene en el producto final. La abertura de la matriz determina el espesor inicial de la preforma. Incluso pequeñas irregularidades generan puntos débiles o secciones demasiado gruesas.
Una preforma uniforme requiere un flujo estable de la masa fundida y una temperatura de la matriz uniforme. Los puntos calientes de la matriz provocan paredes más delgadas en esas zonas. El diseño del cabezal de extrusión también desempeña un papel importante. Las máquinas modernas utilizan sistemas de matriz programables para ajustar en tiempo real el espesor de la preforma según la forma de la botella.
Impacto de los parámetros del proceso
Ajustes de temperatura afectan al flujo y al estiramiento del material. Una temperatura elevada de la preforma provoca un pandeo excesivo y secciones inferiores demasiado delgadas. Una temperatura baja impide un estiramiento uniforme.
La velocidad de extrusión debe corresponderse con la temporización del soplado. Una extrusión rápida con un soplado lento genera variaciones de espesor porque la gravedad hace descender la preforma. También son importantes la presión y la temporización del soplado. Una presión insuficiente deja zonas gruesas porque el material no se expande completamente contra el molde.
Selección de materiales y calidad de la preforma
La resina influye directamente en la uniformidad del espesor. Los materiales con un intervalo de flujo de fusión reducido permiten un mejor control. El contenido reciclado puede introducir variaciones de viscosidad que se manifiestan en paredes irregulares.
En el moldeo por soplado y estirado, el espesor de pared de la preforma debe ser uniforme antes incluso de iniciar el soplado. Una preforma de baja calidad dificulta enormemente obtener paredes finales uniformes.
Soluciones de ingeniería y tecnologías de control
Las máquinas modernas de moldeo por soplado incorporan funciones inteligentes para controlar mejor el espesor de pared, como ajustes automatizados, supervisión precisa y programación avanzada de la preforma tubular.
Funciones avanzadas de las máquinas de moldeo por soplado
Las máquinas actuales de moldeo por soplado incluyen sistemas automatizados de control de la preforma tubular que ajustan la distribución del material durante la extrusión. Estos sistemas modifican en tiempo real la abertura de la matriz para compensar el pandeo y el estiramiento del material.
También encontrará cabezales de matriz programables capaces de crear hasta 100 o más puntos de espesor a lo largo de la preforma. Esto permite controlar exactamente dónde se distribuye el material en el producto final.
Control axial y radial del espesor de pared
El control axial del espesor de pared gestiona la distribución del material a lo largo de la dimensión vertical de la preforma. Durante la extrusión, el sistema ajusta la abertura de la matriz y añade más material a las zonas de alta resistencia.
El control radial regula el espesor alrededor de la circunferencia. La máquina utiliza varios puntos de control alrededor de la matriz para garantizar un flujo uniforme del material en todas las direcciones.
Supervisión en tiempo real y medición del espesor
Los medidores ultrasónicos de espesor miden las paredes sin dañar los productos. Estos sensores proporcionan información instantánea durante la producción y permiten detectar problemas antes de generar desperdicios.
Los sistemas en tiempo real registran los datos de espesor y alertan cuando las mediciones se desvían. Esto permite corregir inmediatamente el proceso.
Diseño del molde y del proceso para lograr uniformidad
Un espesor de pared uniforme depende de un diseño inteligente del molde y de ajustes cuidadosos del proceso. La geometría adecuada del molde, la configuración de enfriamiento y los ajustes de presión actúan conjuntamente para distribuir el material de manera uniforme por toda la pieza.
Optimización de la geometría del molde
El diseño del molde afecta directamente al flujo y al estiramiento del plástico durante el moldeo. El uso de una entrada descentrada puede ayudar a mejorar la distribución del material en determinadas formas de pieza. La profundidad de la cavidad no debe superar su anchura para evitar un adelgazamiento excesivo.
Prestar especial atención a la ubicación de la línea de partición y a las zonas de pinzamiento garantiza que la preforma quede correctamente atrapada. Es necesario mantener relaciones de soplado adecuadas; en los diseños de cavidad, normalmente la anchura debe ser mayor que la profundidad.
Matrices de forma especial y canales de enfriamiento
Una una matriz de forma especial ayuda a controlar el espesor de la preforma antes de que comience el moldeo. Los canales de enfriamiento turbulentos eliminan el calor de manera uniforme y evitan deformaciones.
Dirija el enfriamiento hacia las secciones de pared más gruesas para equilibrar las velocidades de contracción. Varias entradas y salidas dispuestas en un patrón alterno mantienen temperaturas uniformes en toda la superficie del molde.
Ajuste de las varillas de estirado y de la presión de soplado
Las varillas de estirado controlan el alargamiento de la preforma para distribuir el material. El ajuste de la velocidad de las varillas de estirado modifica el patrón de distribución del espesor de pared.
La presión de soplado y la temporización deben corresponderse con los requisitos de la pieza. El soplado a alta presión en el momento adecuado empuja el material hacia los detalles del molde, mientras que una presión gradual evita reventones en las secciones delgadas.
Resolución de problemas y buenas prácticas
La detección temprana de defectos y las pruebas periódicas del espesor de pared mantienen la calidad y evitan problemas costosos.
Defectos de la preforma tubular y la preforma
Hay que vigilar los problemas habituales de la preforma tubular que provocan un espesor de pared irregular. Si la preforma se descuelga o se curva, compruebe primero los ajustes de temperatura. Las temperaturas elevadas ablandan el plástico y provocan el hundimiento.
Las zonas delgadas de la preforma generan puntos débiles en el producto final. Ajuste la abertura de la matriz para aumentar el espesor en las zonas problemáticas. Utilice la programación de la preforma para controlar el espesor a lo largo de toda su longitud.
Los puntos negros o las burbujas en la preforma indican contaminación o humedad en el material. Limpie los equipos y seque correctamente la resina antes del procesamiento.
Métodos de medición del espesor de pared
Mida periódicamente los productos moldeados por soplado con medidores de espesor. Los medidores ultrasónicos ofrecen lecturas rápidas y precisas sin dañar las piezas.
Compruebe varios puntos de cada producto. Mida en la parte superior, central e inferior para detectar patrones de variación del espesor de pared. Registre las mediciones para seguir las tendencias con el tiempo.
Estrategias para lograr la uniformidad del producto
Establezca un calendario de inspecciones periódicas. Analice muestras de cada serie de producción para detectar problemas a tiempo.
Documente los parámetros del proceso en las series satisfactorias. Registre los ajustes de temperatura, presión y temporización. Forme a los operadores para que reconozcan los defectos y realicen ajustes rápidamente.
Mejore el control del espesor de pared con soluciones avanzadas de moldeo por soplado
Para lograr un espesor de pared uniforme se necesitan los equipos adecuados, sistemas de control inteligentes y asistencia especializada. En Jwellanhui, ofrecemos máquinas de moldeo por soplado de alto rendimiento, diseñadas para proporcionar precisión, estabilidad y repetibilidad en entornos de producción exigentes. Descubra nuestras tecnologías de moldeo por soplado y póngase en contacto con nuestros especialistas para encontrar el sistema adecuado a sus objetivos de producción.
- Programación avanzada de la preforma para una distribución precisa del material
- Control de alta precisión del cabezal de matriz para minimizar las variaciones de espesor
- Sistemas de supervisión en tiempo real para ajustar inmediatamente el proceso
- Integración optimizada del molde y el enfriamiento para obtener una calidad uniforme del producto
- Soluciones fiables para aplicaciones complejas, multicapa y de gran volumen
Póngase en contacto con nosotros hoy mismo para analizar su aplicación, solicitar una solución personalizada u obtener asesoramiento técnico especializado.
Preguntas frecuentes
¿Qué factores provocan con mayor frecuencia un espesor de pared irregular en las piezas moldeadas por soplado?
Las variaciones de temperatura provocan un estiramiento irregular: una temperatura desigual de la preforma hace que algunas zonas se estiren más. Una presión de aire demasiado alta o baja afecta a la distribución del material. Un vástago de soplado descentrado hace que un lado quede más delgado. Los componentes desgastados generan un espesor irregular de la preforma antes del soplado.
¿Cómo puedo ajustar los parámetros de procesamiento para conseguir un espesor de pared más uniforme?
Compruebe la temperatura de fusión y manténgala uniforme. Ajuste el tiempo de caída de la preforma para controlar el enfriamiento; una caída más rápida reduce el pandeo. Ajuste gradualmente la presión de soplado: pequeños cambios de 5–10 PSI pueden modificar considerablemente la distribución del material.
¿Qué cambios en la programación de la preforma ayudan a reducir las zonas demasiado delgadas y gruesas?
La programación de la preforma modifica el espesor de pared antes del soplado. Aumente el espesor en las secciones que necesitan más material, especialmente en las zonas que más se estiran durante el soplado; las secciones inferiores suelen necesitar material adicional.
¿Cómo influyen las características del diseño del molde en la distribución del espesor de un producto moldeado por soplado?
La temperatura del molde afecta al enfriamiento: las zonas más frías se solidifican antes y limitan el estiramiento. El diseño de la zona de pinzamiento influye en el flujo del material; un diseño deficiente genera puntos delgados cerca de las uniones. La geometría del molde determina los patrones de estiramiento: las esquinas pronunciadas y los embutidos profundos requieren atención especial.
¿Qué controles o mediciones de calidad son más adecuados para verificar la uniformidad del espesor de pared?
Los medidores ultrasónicos ofrecen lecturas instantáneas sin cortar las piezas: basta con colocar la sonda sobre la superficie. Los medidores de efecto Hall sirven para botellas y piezas delgadas (una pequeña bola de acero en el interior y la sonda en el exterior). También se pueden cortar muestras para comprobar varios puntos, pero evite los bordes de corte donde se forman rebabas.
¿Qué problemas de rendimiento o aspecto pueden producirse si el espesor de pared varía demasiado?
Las secciones delgadas crean puntos débiles que fallan bajo presión o impacto: las botellas pueden reventar o agrietarse durante el llenado o el transporte. El espesor irregular provoca deformaciones y poca precisión dimensional; las piezas no se apilan ni encajan correctamente. Los defectos visuales incluyen superficies onduladas, zonas hundidas y variaciones visibles del espesor.





