
Masa henti tidak dirancang akibat dai tersumbat atau skru haus boleh menghentikan barisan penyemperitan dan meningkatkan kos. Panduan ringkas ini memberikan pemeriksaan harian praktikal, langkah membuka & membersihkan dai, petua pembilasan dan tindakan penghentian musim sejuk untuk memastikan pengeluaran filem, kepingan, profil dan paip berjalan lancar.
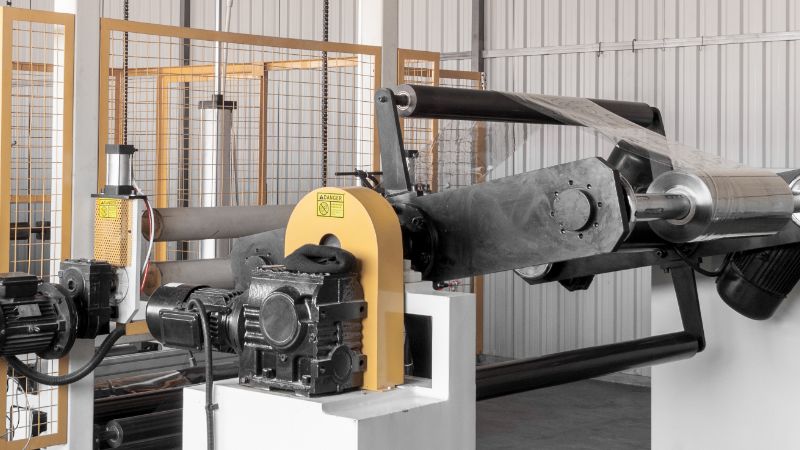
Komponen Penyemperitan Utama untuk Diselenggara
Sistem penyuapan (corong, leher suapan, pengendalian bahan) mesti kekal bersih—pencemaran di sini merosakkan semua proses hiliran.
Skru dan silinder melebur, mencampur dan mengepam polimer. Kehausan menyebabkan suhu leburan tidak konsisten, kapasiti pengeluaran berkurang dan kecacatan kualiti.
Dai membentuk produk anda. Pengumpulan pada permukaan aliran menyebabkan jalur, gel dan kecacatan permukaan yang memerlukan pembersihan mendalam berkala.
Kawalan suhu (gelang pemanas, termogandingan, sistem penyejukan) mencegah kemerosotan, perubahan warna dan masalah dimensi.
Sistem pemacu (kotak gear, motor, gandingan, galas) jarang diberi perhatian sehingga gagal—biasanya pada waktu paling tidak sesuai.
Pemeriksaan Syif Harian: Kesan Masalah Lebih Awal
Pemeriksaan ringkas di sekeliling mesin pada permulaan syif mencegah masalah besar.
Senarai semak pemeriksaan visual:
- Periksa corong untuk pencemaran, kelembapan atau pembentukan jambatan bahan
- Cari kebocoran bahan di sekitar leher suapan dan kedap silinder
- Periksa bibir dai untuk pengumpulan bahan atau kerosakan
- Periksa kebocoran minyak atau gris di sekitar kotak gear dan sistem hidraulik
- Sahkan aliran air penyejuk (anda patut melihat aliran pada keluaran penggelek penyejuk)
Dengarkan mesin anda. Pengendali yang mengenali peralatannya boleh mendengar apabila sesuatu tidak kena—bunyi kisaran dari kotak gear, peronggaan dalam pam atau bunyi ketukan pada skru. Bunyi luar biasa memerlukan penyiasatan segera.
Pantau instrumen anda:
- Sahkan semua suhu zon berada pada titik tetapan
- Periksa arus motor dan bandingkan dengan garis dasar biasa (arus lebih tinggi boleh menunjukkan kehausan skru atau masalah bahan)
- Pastikan kelajuan barisan stabil
- Cari penggera atau kod kerosakan pada panel kawalan anda
Jika anda melihat suhu tidak normal, beban motor tinggi atau kemerosotan bahan, tangani segera. Jangan tunggu hingga akhir syif—masalah kecil membesar dengan cepat dalam penyemperitan.
Jadual Penyelenggaraan Pencegahan
| Tugas Mingguan (40+ jam operasi) |
|
| Tugas Bulanan |
|
| Tugas Tahunan atau Setiap 4,000-5,000 Jam |
|
Penyelenggaraan Dai: Proses Membuka & Membersihkan Sepenuhnya
Dai penyemperitan ialah bahagian terakhir yang disentuh leburan sebelum menjadi produk, jadi keadaannya mengawal kualiti permukaan secara langsung. Lama-kelamaan, pengumpulan polimer, bahan terurai dan pencemaran terkumpul dalam saluran aliran serta pada bibir dai. Hasilnya? Jalur, gel, garisan dai dan produk di luar spesifikasi.
Bila Perlu Membersihkan Dai
Perhatikan tanda kualiti ini:
- Jalur atau garisan yang kelihatan pada filem, kepingan atau profil
- Kemasan permukaan kasar (tekstur kulit oren)
- Bintik gel atau pencemaran karbon
- Ketebalan dinding atau lebar tidak sekata
Walaupun belum melihat kecacatan, rancang pembersihan mendalam setiap 3,000 hingga 5,000 jam operasi, atau sekurang-kurangnya setahun sekali.
Alat yang Diperlukan
- Pengangkat atau kren atas (dai berat)
- Bolt penolak untuk memisahkan dua bahagian
- Pengikis loyang atau tembaga (jangan sekali-kali gunakan keluli—ia mencalarkan permukaan aliran)
- Sebatian pembersih dai dan pad kasa tembaga
- Sebatian antilekat
- Sepana tork
- Sarung tangan tahan haba dan penutup pelindung
- Termometer inframerah
Nota keselamatan: Dai menyimpan haba baki untuk tempoh lama. Walaupun pemanas telah dimatikan, logam dalaman boleh kekal sangat panas dan berbahaya. Sahkan suhu permukaan dengan termometer inframerah sebelum menyentuh apa-apa.
Prosedur Pembersihan Dai Langkah demi Langkah
- Longgarkan bolt ketika mesin beroperasi dan panas (longgarkan 1-2 pusingan)
- Hentikan mesin dan lakukan pembilasan sehingga bahan keluar bersih; sejukkan hingga ~150°F (65°C)
- Tanggalkan bolt dan pisahkan dua bahagian menggunakan bolt penolak secara sekata
- Lindungi bibir dai serta-merta dengan kadbod atau penutup
- Kikis dan bersihkan semua permukaan aliran dengan pengikis loyang, sabun dai dan kasa tembaga; periksa kesan takuk
- Bersihkan permukaan pengedapan dan gantikan gasket/gelang-O yang haus
- Tiup laluan hingga bersih dengan udara termampat
- Pasang semula dengan sebatian antilekat; ikut urutan tork secara berperingkat (30%, 60%, 100%)
- Tetapkan semula jurang bibir dai dengan tolok perasa
- Mulakan operasi secara beransur-ansur; jalankan bahan buangan sehingga stabil
Pembersihan dai yang betul mengambil masa 3-6 jam dan memberikan peningkatan kualiti serta-merta.
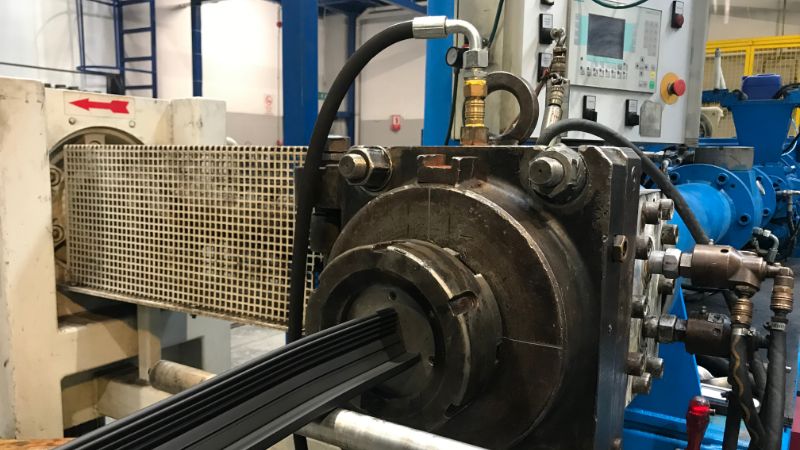
Amalan Terbaik Pembilasan dan Pertukaran
Pembilasan tidak baik membazir bahan, memanjangkan masa henti dan mencemarkan pengeluaran seterusnya.
Sebelum pembilasan, bersihkan peralatan tambahan: vakum corong, lap leher suapan dan tiup saluran bahan hingga bersih.
Proses Pembilasan:
- Tanggalkan skrin daripada pek skrin (jika berkenaan)
- Naikkan suhu silinder 10-20°F jika disyorkan oleh sebatian pembilas
- Masukkan sebatian pembilas melalui leher suapan; jalankan sehingga bahan keluar bersih
- Buka jurang dai dengan luas atau tanggalkan plat penyekat untuk aliran maksimum
- Bilas dai/penyesuai secara berasingan jika perlu
- Pasang semula skrin, tetapkan semula suhu, masukkan resin baharu; jalankan sehingga memenuhi spesifikasi
Petua pakar: Gunakan penyambung pantas pada peralatan tambahan untuk pertukaran cepat.
Kawalan Suhu dan Masa Tinggal Bahan
Kawalan suhu tepat mencegah kemerosotan. Variasi 10°F sekalipun menyebabkan kecacatan.
- Tentukur penderia setiap tahun—termogandingan menyimpang dari semasa ke semasa
- Sahkan operasi pemanas dengan memeriksa arus setiap zon
- Pantau kestabilan suhu leburan dengan pirometer atau pensampelan leburan
- Padankan kadar pemprosesan dengan reka bentuk skru—terlalu perlahan meningkatkan masa tinggal; terlalu pantas menyebabkan peleburan tidak lengkap
Pelinciran, Kotak Gear dan Galas
Kegagalan mekanikal menghentikan operasi selama berhari-hari dan menelan kos puluhan ribu.
- Ikut jadual pelinciran kotak gear: tukar minyak setiap 2,000-5,000 jam; periksa zarah logam
- Jangan gris galas secara berlebihan—gris berlebihan menghasilkan haba dan menarik pencemaran
- Dengarkan bunyi atau getaran luar biasa—amaran awal menyelamatkan kotak gear
- Periksa penjajaran gandingan setiap tahun dengan penunjuk dail atau alat laser
Sistem Penyejukan dan Penyahkerakan
Penyejukan menentukan dimensi akhir dan kehabluran.
- Nyahkerak litar penyejukan setiap 6-12 bulan jika air anda keras
- Salirkan saluran air sebelum cuaca membeku; tiup hingga bersih dengan udara termampat
- Tambah antibeku propilena glikol jika anda tidak dapat menyalirkan sepenuhnya
- Uji kualiti air untuk memilih bahan tambah sesuai (perencat, biosid, pelaras pH)
Penyelenggaraan Kabinet Elektrik
- Bersihkan kabinet setiap tahun: tiup habuk keluar, vakum serpihan (matikan kuasa dahulu)
- Periksa keketatan terminal—getaran melonggarkan sambungan
- Periksa penyongsang, PLC, penyentuh untuk tanda terlalu panas
- Simpan log digital titik tetapan, resipi dan sejarah penggera
Penyelesaian Masalah Kecacatan Penyemperitan Lazim
Sebagai penutup, berikut rujukan ringkas untuk pengendali. Jika anda melihat masalah ini, inilah tempat pertama untuk diperiksa.
Jalur atau garisan dai pada filem/kepingan:
- Punca berkemungkinan: Pengumpulan bahan pada dai atau kerosakan bibir
- Tindakan segera: Periksa bibir dai, bersihkan semasa operasi jika boleh, atau jadualkan pembukaan dan pembersihan
Tekstur kulit oren atau permukaan kasar:
- Punca berkemungkinan: Suhu leburan terlalu rendah, suhu dai tidak sekata atau kelembapan dalam resin
- Tindakan segera: Sahkan semua zon pada titik tetapan, periksa kekeringan bahan
Gel atau bintik hitam:
- Punca berkemungkinan: Bahan terurai di kawasan mati, skru haus atau pencemaran
- Tindakan segera: Bilas dengan teliti; jika berterusan, periksa skru dan silinder untuk kehausan atau kerosakan
Variasi dimensi (ketebalan, lebar):
- Punca berkemungkinan: Turun naik aliran atau suhu air penyejuk, variasi kelajuan barisan
- Tindakan segera: Periksa aliran dan suhu air penggelek penyejuk, sahkan kestabilan kelajuan penarik
Retakan leburan atau kulit jerung:
- Punca berkemungkinan: Kadar ricih terlalu tinggi (kadar pemprosesan terlalu tinggi untuk reka bentuk dai) atau suhu leburan terlalu rendah
- Tindakan segera: Kurangkan kelajuan barisan atau naikkan suhu leburan
Jika kecacatan berterusan selepas pemeriksaan ini, rujuk jurutera proses atau vendor peralatan anda. Sesetengah masalah—seperti kehausan skru atau ketidakpadanan reka bentuk dai—memerlukan campur tangan kejuruteraan.
Penyimpanan Rekod dan Latihan Pengendali
- Simpan log penyelenggaraan yang merekodkan masa, pelaksana, tindakan dan penemuan. Corak mendedahkan trend kehausan dan mengoptimumkan penjadualan.
- Latih pengendali tentang pembersihan dai, teknik pembilasan, pengangkatan selamat, penguncian/penandaan dan tanda amaran awal.
Senarai Semak Penghentian Musim Sejuk
- Salirkan semua saluran air sepenuhnya—tiup dengan udara termampat untuk mencegah kerosakan pembekuan
- Keluarkan bahan daripada skru dan silinder—jalankan sebatian pembilas sehingga bersih
- Salut logam terdedah dengan minyak antikarat; tutup peralatan
- Putuskan dan kunci bekalan kuasa; tandakan semua pemutus
- Lindungi kabinet elektrik daripada pemeluwapan dengan bahan pengering atau pemanas
Tingkatkan Penyemperitan Plastik Anda dengan Jwell
Dengan pasukan R&D khusus dan sokongan teknikal menyeluruh, Jwell memastikan jentera anda beroperasi pada prestasi puncak, meminimumkan masa henti dan memaksimumkan kapasiti pengeluaran. Hubungi Kami hari ini dan terokai penyelesaian kami untuk mempersiapkan proses penyemperitan anda menghadapi masa depan.





