
肉厚の不均一は、弱点、材料の無駄、 低品質な製品につながります。 パリソン温度、空気圧のタイミング、延伸ロッドの位置、金型設計を管理することで、肉厚を均一にできます。
工学原理と現場での改善事例に基づく実践的な解決策を紹介します。
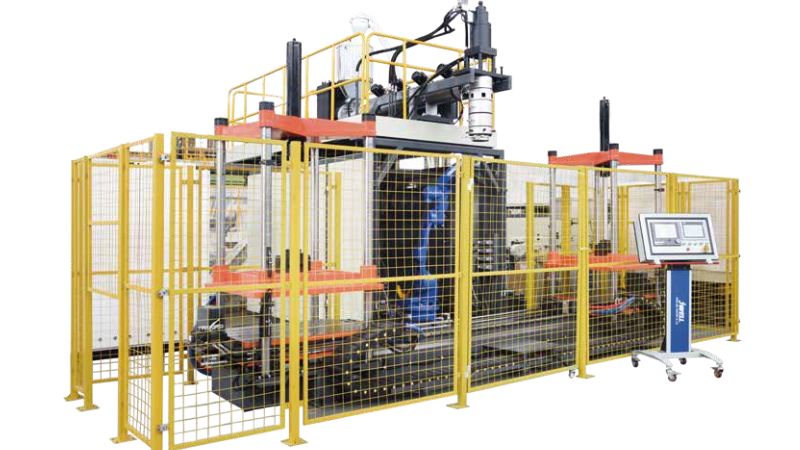
肉厚の均一性に影響する要因
肉厚の均一性には、パリソン形成、工程制御、原材料品質という三つの主な要因が影響します。
パリソン形成と初期肉厚
パリソンは肉厚制御の基礎です。形成開始時に肉厚が不均一だと、そのばらつきが最終製品まで残ります。ダイギャップによって初期パリソンの肉厚が決まります。わずかな不均一でも弱い部分や厚い部分が生じます。
均一なパリソンには、安定した溶融樹脂の流れと 均一なダイ温度が必要です。ダイ内の局所的な高温部では、その箇所の壁が薄くなります。押出ヘッドの設計も重要です。最新機ではプログラム可能なダイシステムにより、ボトル形状に合わせてパリソンの肉厚をリアルタイムに調整できます。
工程パラメーターの影響
温度設定 は材料の流動と延伸に影響します。パリソン温度が高いと垂れ下がりが大きくなり、底部が薄くなります。温度が低いと均一に延伸できません。
押出速度をブローのタイミングに合わせる必要があります。押出が速くブローが遅いと、重力でパリソンが垂れ、肉厚がばらつきます。ブロー圧力とタイミングも重要です。圧力が弱すぎると材料が金型に十分密着せず、厚い部分が残ります。
材料選定とプリフォーム品質
樹脂は肉厚の均一性に直接影響します。溶融流動範囲の狭い材料は、より精密に制御できます。 再生材の含有率 によって粘度にばらつきが生じ、肉厚の不均一として現れる場合があります。
延伸ブロー成形では、ブロー開始前にプリフォームの肉厚が均一でなければなりません。プリフォームの品質が悪いと、最終製品の肉厚を均一にするのが難しくなります。
エンジニアリングソリューションと制御技術
最新のブロー成形機には肉厚制御を改善するスマート機能が備わっています。自動調整、精密な監視、高度なパリソンプログラミングなどが含まれます。
先進ブロー成形機の機能
現在のブロー成形機には、 自動パリソン制御システム が搭載され、押出中の材料分布を調整します。材料の垂れや延伸を補正するため、ダイギャップをリアルタイムで調整します。
また、 プログラム可能なダイヘッド により、パリソンの長さ方向に最大100点以上の肉厚位置を設定できます。最終製品内で材料が配置される箇所を精密に制御できます。
軸方向・半径方向の肉厚制御
軸方向の肉厚制御では、パリソンの垂直方向の長さに沿って材料分布を管理します。押出中にダイ開口部を調整し、強度が求められる 箇所に材料を多く配分します。
半径方向の制御では、円周に沿った肉厚を調整します。ダイ周囲に複数の制御点を設け、すべての方向に材料を均一に流します。
リアルタイム監視と肉厚測定
超音波肉厚計は製品を損傷させずに肉厚を測定します。センサーが生産中に即時フィードバックを提供するため、スクラップが発生する前に問題を発見できます。
リアルタイムシステムは肉厚データを追跡し、測定値のずれを知らせます。工程を直ちに補正できます。
均一化のための金型・工程設計
肉厚の均一性は、適切な金型設計と慎重な工程調整によって実現します。適切な金型形状、冷却設定、 圧力設定 を組み合わせて、成形品全体に材料を均一に分布させます。
金型形状の最適化
金型設計は成形中のプラスチックの流れと延伸に直接影響します。 ゲートを中心からずらす ことで、成形品の形状によっては材料分布を改善できます。過度な薄肉化を防ぐには、キャビティの深さを幅以下にします。
パーティングラインの位置とピンチオフ部にも特に注意し、パリソンを適切に挟み込む必要があります。キャビティ設計では、通常、幅が深さを上回る適切なブロー比を維持します。
特殊形状ダイと冷却流路
特殊形状ダイ は成形前のパリソン肉厚の制御に役立ちます。乱流を生む冷却流路は熱を均一に除去し、反りを防ぎます。
肉厚の厚い部分を重点的に冷却して収縮率のバランスを取ります。交互に配置した複数の入口と出口により、金型表面全体の温度を一定に保ちます。
延伸ロッドとブロー圧力の調整
延伸ロッド はプリフォームの伸長を制御して材料を配分します。 延伸ロッドの速度を調整すると、 肉厚の分布パターンが変わります。
ブロー圧力 とタイミングは成形品の要件に合わせる必要があります。 適切なタイミングの高圧ブロー で材料を金型の細部まで押し込みます。一方、薄肉部の破裂を防ぐには圧力を段階的に高めます。
トラブルシューティングとベストプラクティス
早期に不良を検出し、肉厚を定期的に検査することで、品質を維持し、高コストの問題を防げます。
パリソンとプリフォームの不良
肉厚の不均一につながる、よくあるパリソンの問題に注意してください。パリソンが垂れたり反ったりする場合は、まず温度設定を確認します。温度が高いとプラスチックが軟化し、垂れ下がります。
パリソンの薄い部分は、最終製品の弱点になります。問題箇所の肉厚を増やすには、ダイギャップを調整してください。パリソンプログラミングを使い、長さ全体の肉厚を制御します。
パリソン内の黒い斑点や気泡は、材料の汚染や水分を示します。加工前に設備を清掃し、樹脂を適切に乾燥させてください。
肉厚の検査方法
ブロー成形品の肉厚を、肉厚計で定期的に測定してください。超音波肉厚計なら、部品を傷つけずに迅速かつ正確に測定できます。
製品ごとに複数箇所を確認してください。上部、中央、下部を測定し、肉厚ばらつきのパターンを見つけます。測定値を記録して、時間の経過に伴う傾向を追跡します。
製品品質を一貫させるための方策
定期検査のスケジュールを立てます。各生産ロットからサンプルを検査し、問題を早期に発見してください。
良好な生産時の工程パラメーターを文書化します。温度、圧力、タイミングの設定を記録します。オペレーターに不良の見分け方と迅速な調整方法を教育してください。
先進的なブロー成形ソリューションで肉厚制御を改善
肉厚を一貫させるには、適切な設備、インテリジェント制御システム、専門的な支援が必要です。 Jwellanhui当社は厳しい生産環境で精度、安定性、再現性を実現する高性能ブロー成形機を提供します。 ブロー成形技術 をご覧いただき、 生産目標に適したシステムについて専門スタッフにご相談ください。
- 材料分布を精密に制御する高度なパリソンプログラミング
- 肉厚ばらつきを抑える高精度ダイヘッド制御
- 工程を即時調整するリアルタイム監視システム
- 製品品質を均一にする最適化された金型・冷却統合
- 複雑な多層・大量生産用途に対応する信頼性の高いソリューション
今すぐお問い合わせください 用途の相談、個別ソリューションのご依頼、専門的な技術助言はこちらへお問い合わせください。
よくある質問
ブロー成形品の肉厚が不均一になる主な原因は何ですか?
温度のばらつきは延伸の不均一を招き、パリソン温度が一定でないと一部が過度に延伸されます。空気圧が高すぎても低すぎても材料分布に影響します。ブローピンが中心からずれると片側が薄くなります。部品の摩耗により、ブロー前のパリソン肉厚も不均一になります。
より均一な肉厚にするには、加工設定をどう調整すればよいですか?
溶融温度を確認し、均一に保ちます。パリソンの垂下時間を調整して冷却を制御します。垂下を速めると垂れが減ります。ブロー圧力は段階的に微調整してください。5–10 PSIの小さな変更でも、材料分布は大きく変わります。
薄い部分や厚い部分を減らすには、パリソンプログラミングをどう変更すればよいですか?
パリソンプログラミングではブロー前に肉厚を調整します。材料が多く必要な部分を厚く設定します。特にブロー時に大きく延伸される箇所、たとえば底部には、材料を余分に配分します。
金型設計のどの要素がブロー成形品の肉厚分布に影響しますか?
金型温度は冷却に影響します。温度の低い部分は早く固まり、延伸が制限されます。ピンチオフ設計も材料流動を左右し、不適切だと継ぎ目付近が薄くなります。金型形状で延伸パターンが決まるため、鋭い角や深い絞りには特別な注意が必要です。
肉厚の均一性を確認するには、どの品質検査・測定が最適ですか?
超音波計なら部品を切らずに即時測定できます。プローブを表面に当てるだけです。ホール効果式ゲージはボトルや薄肉部品に適しています(内側に小さな鋼球、外側にプローブを使用)。複数箇所を確認するにはサンプルを切断できますが、ばりが生じる切断面は避けてください。
肉厚が大きくばらつくと、性能や外観にどのような問題が生じますか?
薄肉部は弱点となり、圧力や衝撃で破損します。充填時や輸送時にボトルが破裂したり割れたりすることがあります。肉厚の不均一は反りや寸法精度の低下を招き、部品が適切に積み重ならない、または組み合わない原因になります。外観不良には波打ち、へこみ、目視できる肉厚差があります。





