
Na reciclagem de resíduos de plástico, o maior valor líquido de peletização provém geralmente de matérias-primas limpas, secas e de um único polímero — sobretudo flocos de garrafas PET selecionados e resíduos rígidos de HDPE ou PP. Película limpa de PE/LDPE e sacos tecidos de PP também podem ser viáveis quando estão secos e pouco contaminados. Os resíduos multicamada mistos, urbanos húmidos e contaminados com PVC costumam ter o valor mais baixo, porque os custos de preparação e as perdas de rendimento absorvem uma parte maior do valor dos pellets.
«Valor de peletização» significa a receita prevista com a venda dos pellets comercializáveis após os custos de preparação e processamento, e não apenas o preço de venda do polímero. Para comparar fluxos de resíduos, utilize uma base de entrada comum, como uma tonelada de matéria-prima:
Valor líquido de peletização por tonelada de entrada = receita dos pellets comercializáveis − custos de triagem, lavagem, secagem, filtragem, energia, mão de obra e águas residuais
Classificação dos materiais: dos resíduos de maior para menor valor
| Fluxo de resíduos | Escalão de valor típico | Por que razão pode ser bem peletizado | Principal condição económica |
| Garrafas PET selecionadas ou flocos PET limpos | Elevado | Procura consolidada e objetivos mensuráveis de viscosidade intrínseca (IV) | Lavagem, secagem, controlo da cor e gestão do histórico térmico |
| Resíduos rígidos limpos de HDPE, aparas de tubos ou recipientes | Elevado | Comportamento estável da massa fundida e densidade aparente relativamente elevada | Separação por polímero e cor e remoção de rótulos, metal e sujidade |
| Peças rígidas limpas de PP, rafia ou sacos tecidos | Médio-alto | Utilização ampla em moldagem por injeção, extrusão e compostos | Cargas, tintas, odores e alimentação fiável de material leve |
| Película limpa de LDPE/LLDPE e película agrícola | Médio-alto | Grande volume disponível e bom potencial de reutilização quando seca | Humidade, areia, papel, baixa densidade aparente e custo de densificação |
| Resíduos mistos de plásticos de engenharia | Médio a baixo | Pode ter valor quando uma formulação conhecida é mantida separada | Compatibilidade, filtragem da massa fundida e formulação específica do comprador |
| Resíduos urbanos mistos ou multicamada | Baixo, salvo se forem valorizados | A matéria-prima pode ser barata | Triagem, lavagem, odores, contaminação por PVC/PA e rendimento instável |
1. Garrafas PET e flocos PET
O PET é frequentemente um fluxo de elevado valor quando a matéria-prima é selecionada por polímero, cor e origem. O seu valor depende dos limites de IV, humidade, cor e contaminação. O PET é sensível à humidade e à degradação térmica; por isso, uma linha que reduza a IV ou provoque amarelecimento pode gerar menos produção comercializável do que uma linha mais pequena e melhor controlada.
Para PET, verifique a origem das garrafas, o teor de PVC, resíduos de tampas e rótulos, o tamanho dos flocos, a humidade após a lavagem e o intervalo de IV exigido pelo comprador. A página da linha de reciclagem de flocos de garrafas PET da Jwell descreve opções de peletização de cordões com refrigeração por água e corte submerso em água e indica produções de referência de 300 a 2,500 kg/h. Considere estes valores referências do equipamento; a produção comercializável real depende da matéria-prima e da configuração.
2. Resíduos rígidos de HDPE e aparas de tubos
Recipientes, caixas, bidões e aparas de tubos de HDPE limpos são frequentemente mais fáceis de estabilizar do que películas húmidas, pois o material apresenta maior densidade aparente e um comportamento de transporte previsível. Os fluxos naturais e de cores claras costumam oferecer mais opções de aplicação a jusante do que os materiais muito pigmentados ou com odores persistentes. Mantenha o HDPE separado do PP sempre que o cliente exija densidade, fluidez da massa fundida ou desempenho mecânico uniformes.
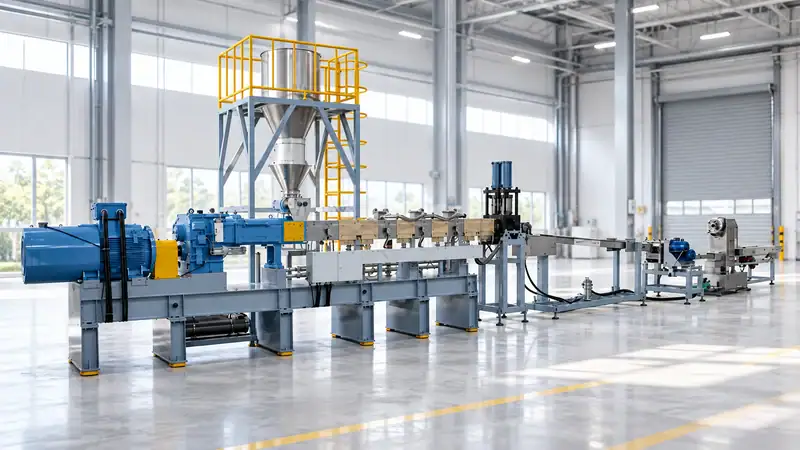
Meça a proporção de polímero, a humidade, a sujidade, o metal e a cor em vários lotes de entrega. Uma gama de máquinas de reciclagem de plástico pode combinar trituração, filtragem da massa fundida, desgaseificação e corte dos pellets, mas o dimensionamento deve basear-se na carga real de contaminação, e não na designação da capacidade nominal do catálogo.
3. Peças rígidas de PP, rafia e sacos tecidos
Os resíduos de PP podem ser uma boa matéria-prima quando estão limpos e são de um único polímero. Os canais de injeção e as aparas de produção são normalmente mais fáceis de processar do que as embalagens pós-consumo, porque a formulação e a contaminação são conhecidas. Os sacos tecidos de PP e a rafia também são recicláveis, mas as tintas de impressão, a areia, a humidade e o carbonato de cálcio podem reduzir a qualidade dos pellets.
A questão prática é saber se a linha consegue alimentar um fluxo flexível e de baixa densidade a um caudal estável. A trituração, a alimentação forçada, a filtragem da massa fundida e a desgaseificação controlada são frequentemente mais importantes do que simplesmente escolher uma extrusora maior. Analise as cinzas, as cargas, os odores e a variação da fluidez da massa fundida antes de definir a especificação dos pellets.
4. Películas de PE e LDPE
A película de PE pode oferecer bom valor líquido quando está seca, razoavelmente limpa e disponível num grau consistente. Torna-se menos atrativa quando contém terra, papel, resíduos alimentares, produtos químicos agrícolas ou humidade excessiva. Além disso, a película ocupa um grande volume por quilograma, pelo que o armazenamento, a compactação e a alimentação podem dominar a economia do processo.
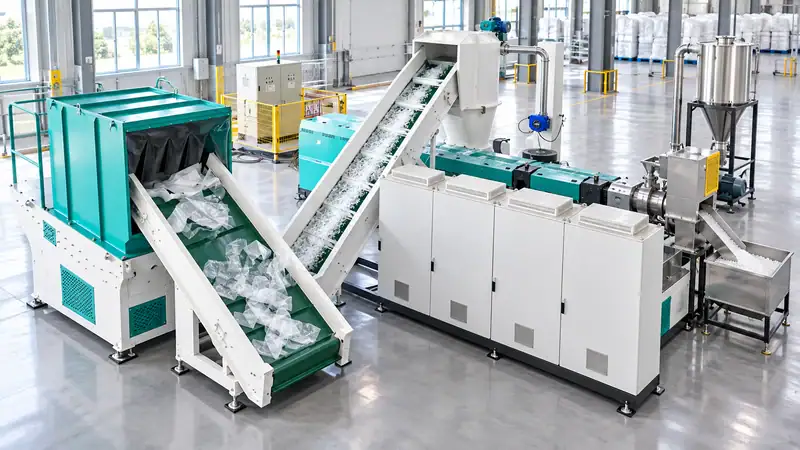
Para este material, compare o custo de lavagem e secagem com o valor dos pellets finais. A linha integrada de granulação de película PE da Jwell é apresentada para um fluxo de trituração de 1,000 kg/h e uma referência de produção de PE de 500 kg/h, com uma disposição de aproximadamente 18 m × 8.5 m × 3.3 m. São referências da página do produto, não uma promessa para qualquer mistura de películas.
Porque é que o mesmo polímero pode ter valores muito diferentes
A identificação do polímero é apenas a primeira triagem. Antes de aprovar a conceção da instalação, avalie cada lote de resíduos em função de seis variáveis:
- Pureza e compatibilidade:Uma pequena quantidade de PVC, PA, PET, metal ou elastómero pode causar géis, corrosão, odores ou propriedades mecânicas instáveis.
- Humidade:A água aumenta as necessidades energéticas e pode causar hidrólise, formação de espuma ou má forma dos pellets. Em geral, o PET exige um controlo da humidade mais rigoroso do que PE ou PP.
- Cor e odor:Os fluxos naturais e de cores claras oferecem mais opções a jusante. As cores escuras ou os odores persistentes podem limitar a aceitação do comprador, mesmo que o polímero seja tecnicamente recuperável.
- Histórico de fusão:A exposição repetida ao calor altera a IV, a fluidez da massa fundida e o equilíbrio dos aditivos. Solicite um ensaio de fluidez da massa fundida ou IV em vez de pressupor um comportamento semelhante ao da resina virgem.
- Densidade aparente e alimentação:Películas e rafia podem necessitar de compactação ou de um alimentador forçado; os granulados rígidos reciclados são normalmente mais fáceis de transportar.
- Consistência do fornecimento: avalie a consistência do fornecimento juntamente com o preço; fardos sazonais ou variáveis podem alterar a produção comercializável da linha.
A capacidade nominal não é a produção comercializável
Utilize um cálculo de planeamento simples para comparar linhas:
Produção comercializável (kg/h) = capacidade nominal × disponibilidade × rendimento comercializável
A título de planeamento, uma linha de 500 kg/h com 85% de disponibilidade e 92% de rendimento comercializável produz cerca de 391 kg/h. As perdas de processo e as mudanças de cor reduzem o valor final.
Auditoria prática da matéria-prima antes de comprar uma linha
Recolha amostras representativas de vários lotes de entrega e registe:
- proporção de polímeros e cores em peso;
- humidade antes e depois do armazenamento;
- papel, metal, terra, matéria orgânica, PVC, PA e outros contaminantes fora do objetivo;
- densidade aparente e dimensão média das partículas ou películas;
- índice de fluidez da massa fundida para PE/PP, ou dados de IV e cor para PET;
- aplicação pretendida dos pellets e limites de aceitação do comprador;
- horas de funcionamento, serviços disponíveis, espaço útil e limitações relativas às águas residuais.
Em seguida, realize um ensaio controlado. Compare a qualidade dos pellets, a frequência de mudança dos filtros, o rendimento, a energia e a mão de obra — não apenas os quilogramas por hora. Se a matéria-prima variar consoante a estação ou o fornecedor, conceba o processo para o pior lote normal e defina uma especificação de aceitação para o material recebido.
Perguntas frequentes
O PET é sempre o resíduo de maior valor para peletização?
Não. O PET limpo pode cumprir especificações exigentes, mas o PET húmido ou contaminado pode perder valor rapidamente. Um fluxo estável de HDPE ou PP pode proporcionar um resultado líquido melhor quando os custos de preparação são mais baixos.
Vale a pena peletizar películas de PE sujas?
Só quando o valor dos pellets recuperados cobre os custos de lavagem, secagem, tratamento de águas residuais e perdas de rendimento. Recolha uma amostra representativa e compare o custo de valorização da película com o preço de um grau de pellets limpo.
É possível peletizar conjuntamente PE e PP?
Podem ser processados em algumas aplicações, mas o resultado é normalmente menos uniforme do que o de um fluxo separado. Se o utilizador final precisar de fluidez da massa fundida ou desempenho mecânico previsíveis, separe PE e PP antes da extrusão.
O que devo enviar para pedir uma proposta de uma linha de reciclagem?
Envie fotografias ou vídeos da matéria-prima, dados sobre o polímero e a contaminação, humidade, densidade aparente, produção pretendida, horas de funcionamento, aplicação desejada dos pellets, dimensões da fábrica e quaisquer amostras disponíveis. Assim, o fornecedor poderá dimensionar em conjunto as etapas de trituração, lavagem, secagem, alimentação, filtragem, desgaseificação e peletização.
Transforme o seu fluxo de resíduos num plano de pellets comercializáveis
Peça a avaliação de uma amostra antes de escolher a máquina. Envie à Jwell Anhui fotografias do material, mistura de polímeros, dados de humidade e contaminação, especificação pretendida dos pellets, produção esperada em kg/h, horário de funcionamento e plantas da fábrica através da Contacto página.
Para PET, inclua os objetivos de IV e cor; para películas de PE ou sacos tecidos de PP, inclua a densidade aparente, os requisitos de lavagem e os níveis de areia, papel e cargas. A Jwell poderá então recomendar um percurso de processo adequado aos seus resíduos reais — e não apenas ao rótulo do polímero no catálogo.





