
Como regra preliminar de planeamento, reserve cerca de 300–500 m² para uma linha de extrusãocomercial pequena, 450–750 m² para uma linha da classe de 500 kg/h e 700–1,200 m² para uma linha da classe de 1,000 kg/h, incluindo o armazenamento de matérias-primas e produtos acabados, os serviços e os corredores. A carga elétrica instalada situa-se frequentemente nos amplos intervalos de 150–250 kW, 250–450 kW e 450–750 kW, respetivamente; a mão de obra direta costuma ser de cerca de 2–4, 3–5 e 5–8 pessoas por turno.
Estes são intervalos para elaboração do orçamento, não garantias; o produto, a resina, os equipamentos a jusante, a automação e os códigos de construção locais determinam as necessidades finais.
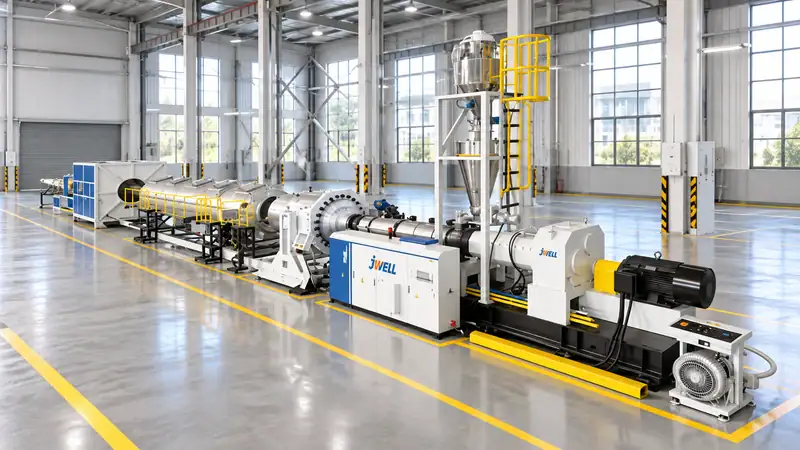
Espaço: calcule a área operacional, não apenas o comprimento da máquina
Uma linha de extrusão pode ocupar apenas um retângulo estreito, mas uma fábrica segura precisa de espaço à sua volta. Inclua a extrusora e a fieira, o equipamento de calibração ou refrigeração, o arrastamento, o cortador ou bobinador, os armários de controlo, o acesso dos operadores, as zonas de extração para manutenção e a descarga do produto. Acrescente depois áreas para preparação de materiais, armazenamento de produtos acabados, inspeção da qualidade, embalagem, serviços e corredores para empilhadores.
| Item de planeamento | Classe de 300 kg/h | Classe de 500 kg/h | Classe de 1,000 kg/h |
| Zona da linha de processo | 120–200 m² | 180–300 m² | 280–500 m² |
| Margem para serviços e manutenção | 40–80 m² | 60–120 m² | 100–180 m² |
| Margem para materiais, embalagem e corredores | 140–220 m² | 210–330 m² | 320–520 m² |
| Área inicial prática recomendada | 300–500 m² | 450–750 m² | 700–1,200 m² |
As linhas de tubos compridos precisam de um percurso retilíneo e de espaço suficiente junto ao arrastamento e ao corte. As linhas de chapa e perfil precisam de espaço para empilhamento, aparagem das bordas ou bobinagem. As linhas de peletização precisam de espaço para silos, ensacamento e recolha de poeiras. Peça ao fornecedor um desenho geral cotado que respeite tanto as convenções métricas como as regras locais de evacuação em caso de incêndio.
Altura do edifício, carga no pavimento e movimentação
Verifique a altura livre antes de aprovar o edifício. Carregadores de tremonhas, silos, filtros de mangas, vigas de elevação e condutas suspensas podem ser mais altos do que a própria extrusora. Preveja um percurso de elevação para parafusos, cilindros, fieiras, refrigeradores e redutores. A carga do pavimento deve considerar a estrutura da máquina, tremonhas cheias, depósitos de água, silos e empilhadores; não confie apenas na designação genérica «pavimento industrial».
Separe a circulação de peões da circulação de empilhadores. Mantenha a receção de resina afastada do armazenamento de produtos acabados limpos e reserve uma zona de quarentena para material à espera de aprovação da qualidade. Uma pequena área vazia planeada pode evitar grandes perdas mais tarde, quando forem acrescentados um segundo alimentador, um refrigerador maior ou uma nova máquina de embalagem.
Potência: distinga carga ligada de consumo real
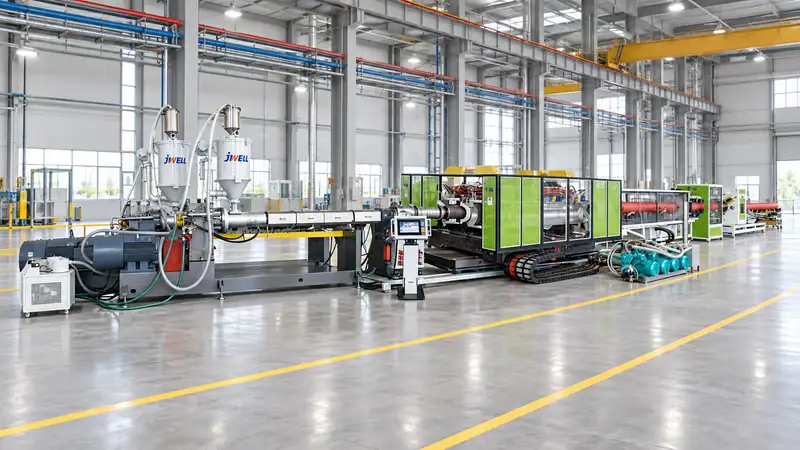
A carga instalada ou ligada indicada pelo fornecedor é a soma dos motores, aquecedores, bombas, ventiladores, refrigeradores, secadores, transportadores e controlos. A procura real da fábrica é inferior e varia com o produto e o ciclo de serviço. Um estudo de serviços deve incluir:
- potência nominal do motor da extrusora e eficiência do acionamento;
- zonas de aquecimento do cilindro, da fieira e do adaptador;
- bombas de vácuo, bombas de refrigeração e refrigeradores;
- motores de arrastamento, cortador, bobinador ou peletizador;
- secadores, carregadores de materiais e recolha de poeiras;
- iluminação, AVAC, laboratório e ar comprimido;
- corrente de arranque, fator de potência e margem do transformador.
Para um orçamento preliminar, uma máquina de extrusão da classe de 300 kg/h pode exigir uma carga ligada de 150–250 kW; uma linha da classe de 500 kg/h pode exigir 250–450 kW; e uma linha da classe de 1,000 kg/h pode exigir 450–750 kW. O consumo específico é melhor expresso em kWh por quilograma comercializável. Varia consoante a resina, a produção, a temperatura, o desenho do parafuso, as necessidades de refrigeração e a utilização. Solicite tanto a carga ligada máxima como a carga prevista em funcionamento à taxa de produção pretendida.
Não dimensione o transformador exatamente pela potência nominal. Coordene com o engenheiro eletrotécnico o fator de procura, a capacidade de reserva, as harmónicas, a paragem de emergência e os requisitos da rede elétrica local. Um gerador ou sistema de reserva pode manter os controlos e a refrigeração em segurança, mas poderá não ter capacidade para alimentar toda a carga de aquecimento e acionamento.
Água, ar comprimido e drenagem
As linhas de tubos, perfis e chapas precisam frequentemente de água de refrigeração contínua. Inclua os requisitos do refrigerador, da bomba, do depósito, da filtragem, da rejeição de calor e do tratamento de água. O circuito fechado reduz o consumo, mas continua a precisar de reposição de água e limpeza periódica. Instale ralos no pavimento e contenção de derrames sem encaminhar água de processo suja para o sistema de águas pluviais limpas.
O ar comprimido é utilizado em válvulas, cortadores, atuadores e operações de limpeza. Especifique a pressão, o caudal, o ponto de orvalho e os requisitos de ausência de óleo, em vez de instalar apenas um compressor com uma potência elevada. Um reservatório e uma rede anelar podem estabilizar a pressão quando várias máquinas entram em ciclo simultaneamente.
Mão de obra: conte funções, não apenas operadores
O pessoal direto depende da automação, da complexidade do produto e do número de turnos. Um intervalo inicial prático por turno é:
| Dimensão da linha | Equipa operacional direta por turno | Funções típicas |
| Classe de 300 kg/h | 2–4 | Operador da linha, operador de materiais/embalagem e ajudante partilhado |
| Classe de 500 kg/h | 3–5 | Operador principal, operador a jusante, operador de materiais/embalagem e ajudante partilhado |
| Classe de 1,000 kg/h | 5–8 | Operador da extrusora, operadores a jusante, equipa de materiais, apoio à embalagem e à qualidade |
Estes valores não incluem manutenção, engenharia, gestão do armazém nem supervisores partilhados entre turnos. Uma linha altamente automatizada pode necessitar de menos pessoas em regime estável, mas continua a precisar de pessoal formado para o arranque, mudanças de grau, mudanças de filtros, alarmes e controlos de qualidade.
Disposição para uma produção segura e estável
Coloque o armário de controlo onde o operador consiga ver as zonas críticas sem permanecer numa faixa de circulação. Proteja as superfícies quentes e disponibilize acesso para bloqueio e etiquetagem. Assegure que os dispositivos de mudança de filtros, facas, fieiras, filtros e bombas de vácuo podem receber manutenção sem desmontar equipamento não relacionado. Disponibilize um ponto de amostragem para controlos dimensionais e da qualidade da massa fundida junto à linha, e não apenas num laboratório distante.
O fluxo de materiais deve ser unidirecional: receção, quarentena, secagem ou mistura, alimentação, extrusão, conformação a jusante, inspeção, embalagem e libertação dos produtos acabados. O cruzamento de fluxos aumenta o risco de trocas e acidentes com empilhadores. Identifique os serviços, as paragens de emergência, o equipamento de incêndio e as zonas de produtos químicos antes da entrada em funcionamento.
Lista de verificação simples antes da encomenda
Antes de assinar uma ordem de compra, crie um resumo de uma página sobre serviços e disposição que inclua as dimensões do produto, os graus de resina, a produção máxima e normal, o horário de funcionamento, as dimensões do edifício, a capacidade do transformador, a temperatura da água de refrigeração, os dados do ar comprimido, o plano de pessoal e os pressupostos de expansão. Envie-o ao fornecedor do equipamento e ao empreiteiro de engenharia local.
O melhor plano de fábrica reserva espaço para manutenção e alterações futuras. Uma linha que cabe no papel, mas não permite retirar um parafuso, não tem espaço para armazenar resina e não dispõe de margem no transformador, custará mais do que a área adicional planeada desde o início.
Antes de finalizar o arrendamento do edifício ou a encomenda do transformador, peça à Jwell Anhui uma planta cotada e um plano de serviços adaptados ao produto, à produção e ao nível de automação exatos.
Planeie a sua fábrica de extrusão com a Jwell
Antes de assinar um contrato de arrendamento ou encomendar um transformador, envie as dimensões do produto, a produção pretendida, os graus de resina e os desenhos do edifício para a Jwell Anhui. Os nossos engenheiros podem preparar a disposição da linha, um plano de serviços e uma recomendação de pessoal para o seu caso específico projeto de linha de extrusão de tubos.
Perguntas frequentes
Estes valores de área incluem armazéns?
Incluem uma margem modesta para materiais, embalagem e corredores, mas não um grande armazém de produtos acabados nem um armazém de matérias-primas de grande altura.
Como posso reduzir a procura de energia?
Melhore a utilização, use acionamentos e aquecedores eficientes, recupere calor quando for prático, controle a água de refrigeração e evite operar equipamento sobredimensionado com carga baixa.
Um operador pode gerir uma linha completa?
Por vezes, em regime estável, mas a equipa deve cobrir em segurança o arranque, os controlos de qualidade, o manuseamento de materiais, as mudanças e as emergências.
Que informações devo solicitar ao fornecedor?
Peça um desenho geral, a carga ligada, o consumo previsto em kWh/kg, os requisitos de água e ar, os dados de ruído, as folgas de manutenção e uma recomendação de pessoal baseada na mistura de produtos.





