
Eşit olmayan et kalınlığı zayıf noktalara, malzeme israfına ve düşük kaliteli ürünlere yol açar. Parison sıcaklığını, hava basıncı zamanlamasını, gerdirme çubuğunun konumunu ve kalıp tasarımını yöneterek et kalınlığının düzgünlüğünü kontrol edebilirsiniz.
Mühendislik ilkelerine ve gerçek uygulamalardaki çözümlere dayalı pratik yöntemleri öğreneceksiniz.
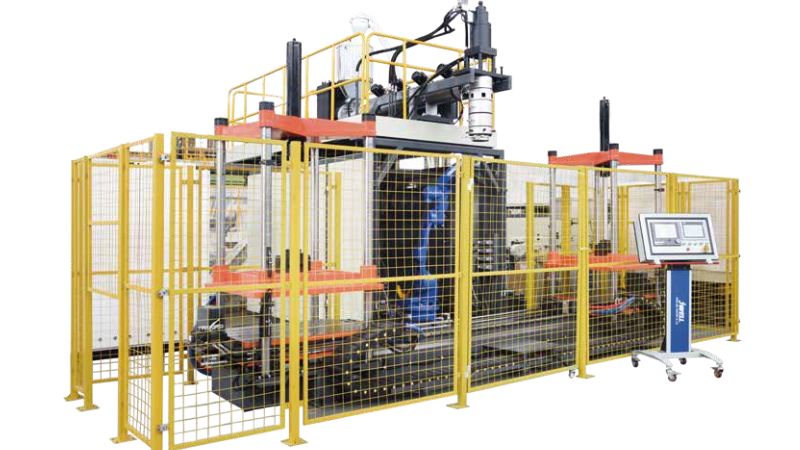
Et Kalınlığının Düzgünlüğünü Etkileyen Unsurlar
Et kalınlığı düzgünlüğünü üç temel unsur etkiler: parison oluşumu, proses kontrolü ve hammadde kalitesi.
Parison Oluşumu ve Başlangıç Kalınlığı
Parison, et kalınlığı kontrolünün temelidir. Parison başlangıçta eşit olmayan kalınlıktaysa bu farklılık nihai ürüne de yansır. Kalıp aralığı başlangıç parison kalınlığını belirler. Küçük tutarsızlıklar bile zayıf veya aşırı kalın bölgeler oluşturur.
Tutarlı bir parison için kararlı eriyik akışı ve eşit kalıp sıcaklığıgerekir. Kalıptaki sıcak noktalar ilgili alanlarda duvarın incelmesine neden olur. Ekstrüzyon kafasının tasarımı da büyük önem taşır. Modern makinelerde, şişe şekline göre parison kalınlığını gerçek zamanlı ayarlamak için programlanabilir kalıp sistemleri kullanılır.
Proses Parametrelerinin Etkisi
Sıcaklık ayarları malzemenizin akışını ve gerilmesini etkiler. Parison sıcaklığının yüksek olması aşırı sarkmaya ve tabanın ince kalmasına neden olur. Düşük sıcaklık ise eşit gerilmeyi engeller.
Ekstrüzyon hızınız şişirme zamanlamasıyla uyumlu olmalıdır. Yavaş şişirmeyle birlikte hızlı ekstrüzyon, yer çekiminin parisonu aşağı çekmesi nedeniyle kalınlık değişimi oluşturur. Şişirme basıncı ve zamanlaması da önemlidir. Basıncın yetersiz olması, malzemenin kalıba tam genişleyememesi nedeniyle kalın noktalar bırakır.
Malzeme Seçimi ve Ön Kalıp Kalitesi
Reçine et kalınlığının düzgünlüğünü doğrudan etkiler. Eriyik akış aralığı dar olan malzemeler daha iyi kontrol sağlar. Geri dönüştürülmüş içerik viskozite farklılıklarına yol açarak duvar kalınlığının eşit olmamasına neden olabilir.
Gerdirmeli şişirme kalıplamada, şişirme başlamadan önce ön kalıp duvar kalınlığının tutarlı olması gerekir. Ön kalıp kalitesi kötüyse nihai duvar kalınlığını eşitlemek çok daha zor olur.
Mühendislik Çözümleri ve Kontrol Teknolojileri
Modern şişirme makineleri, et kalınlığının daha iyi kontrol edilmesi için akıllı özellikler sunar. Bunlar otomatik ayarlamaları, hassas izlemeyi ve gelişmiş parison programlamasını içerir.
Gelişmiş Şişirme Makinesi Özellikleri
Günümüzün şişirme makinelerinde otomatik parison kontrol sistemleri bulunur; bu sistemler ekstrüzyon sırasında malzeme dağılımını ayarlar. Sarkma ve gerilmeyi dengelemek için kalıp aralığını gerçek zamanlı değiştirirler.
Ayrıca programlanabilir kalıp kafaları parison uzunluğu boyunca 100 veya daha fazla kalınlık noktası oluşturabilir. Böylece nihai ürününüzde malzemenin tam olarak nereye gideceğini kontrol edebilirsiniz.
Eksenel ve Radyal Et Kalınlığı Kontrolü
Eksenel et kalınlığı kontrolü, parisonun dikey uzunluğu boyunca malzeme dağılımını yönetir. Sistem ekstrüzyon sırasında kalıp açıklığını ayarlayarak yüksek dayanım gereken bölgelere daha fazla malzeme ekler.
Radyal kontrol, çevre boyunca kalınlığı düzenler. Makineniz, her yönde eşit malzeme akışı sağlamak için kalıp çevresindeki birden fazla kontrol noktasını kullanır.
Gerçek Zamanlı İzleme ve Kalınlık Ölçümü
Ultrasonik kalınlık ölçerler ürünlerinize zarar vermeden et kalınlığını ölçer. Bu sensörler üretim sırasında anında geri bildirim sağlayarak hurda oluşmadan önce sorunları yakalamanızı sağlar.
Gerçek zamanlı sistemler kalınlık verilerini izler ve ölçümlerdeki sapmalar konusunda uyarı verir. Böylece proses derhâl düzeltilebilir.
Düzgünlük için Kalıp ve Proses Tasarımı
Eşit et kalınlığı, akıllı kalıp tasarımına ve dikkatli proses ayarlamalarına bağlıdır. Doğru kalıp geometrisi, soğutma düzeni ve basınç ayarları parçanız boyunca malzemeyi eşit dağıtmak için birlikte çalışır.
Kalıp Geometrisinin Optimizasyonu
Kalıp tasarımı, kalıplama sırasında plastiğin nasıl aktığını ve gerildiğini doğrudan etkiler. Şu tür bir merkez dışı giriş bazı parça şekillerinde malzeme dağılımını iyileştirebilir. Aşırı incelmeyi önlemek için göz derinliği genişliğini aşmamalıdır.
Parisonun doğru biçimde yakalanmasını sağlamak için ayırma çizgisinin konumuna ve sıkıştırma bölgelerine özellikle dikkat edin. Uygun şişirme oranlarını koruyun; kalıp gözlerinde genellikle genişlik derinlikten büyük olmalıdır.
Özel Şekilli Kalıplar ve Soğutma Kanalları
özel şekilli kalıp kalıplama başlamadan önce parison kalınlığını kontrol etmeye yardımcı olur. Türbülanslı soğutma kanalları ısıyı eşit biçimde uzaklaştırarak eğilmeyi önler.
Büzülme hızlarını dengelemek için soğutmayı daha kalın etli bölgelere yönlendirin. Salınımlı düzende birden fazla giriş ve çıkış kullanılması, kalıp yüzeyindeki sıcaklıkları tutarlı kılar.
Gerdirme Çubukları ve Şişirme Basıncı Ayarı
Gerdirme çubukları malzeme dağılımı için ön kalıbın uzamasını kontrol eder. Gerdirme çubuğu hızının ayarlanması et kalınlığı dağılım modelini değiştirir.
Şişirme basıncı ve zamanlaması parça gereksinimlerinizle uyumlu olmalıdır. Yüksek basınçlı şişirme doğru anda uygulandığında malzemeyi kalıp ayrıntılarına iter; basıncın kademeli artırılması ise ince bölgelerde patlamayı önler.
Sorun Giderme ve En İyi Uygulamalar
Kusurların erken tespiti ve düzenli et kalınlığı testleri kaliteyi korur ve maliyetli sorunları önler.
Parison ve Ön Kalıp Kusurları
Eşit olmayan et kalınlığına yol açan yaygın parison sorunlarını izlemelisiniz. Parisonunuz sarkıyor veya kıvrılıyorsa önce sıcaklık ayarlarını kontrol edin. Yüksek sıcaklıklar plastiği yumuşatıp sarkmasına neden olur.
Parisonunuzdaki ince noktalar nihai üründe zayıf bölgeler oluşturur. Sorunlu alanlardaki kalınlığı artırmak için kalıp aralığını ayarlayın. Tüm uzunluk boyunca kalınlığı kontrol etmek amacıyla parison programlamasını kullanın.
Parison içindeki siyah benekler veya kabarcıklar malzemenin kirli ya da nemli olduğunu gösterir. İşleme öncesinde ekipmanı temizleyin ve reçineyi uygun biçimde kurutun.
Et Kalınlığı Test Yöntemleri
Şişirme kalıplı ürünlerinizi düzenli olarak kalınlık ölçerlerle kontrol edin. Ultrasonik kalınlık ölçerler parçalara zarar vermeden hızlı ve doğru ölçüm sağlar.
Her üründe birden fazla noktayı kontrol edin. Et kalınlığı değişim örüntülerini belirlemek için üst, orta ve alt kısımları ölçün. Zaman içindeki eğilimleri izlemek üzere ölçümlerinizi kaydedin.
Ürün Tutarlılığı Stratejileri
Düzenli bir inceleme takvimi oluşturun. Sorunları erken yakalamak için her üretim çalışmasından örnekleri test edin.
Başarılı çalışmalara ait proses parametrelerini belgeleyin. Sıcaklık, basınç ve zamanlama ayarlarının kayıtlarını tutun. Operatörlerinizi kusurları tanımaları ve hızla ayarlama yapmaları için eğitin.
Gelişmiş Şişirme Çözümleriyle Et Kalınlığı Kontrolünü İyileştirin
Tutarlı et kalınlığı elde etmek için doğru ekipman, akıllı kontrol sistemleri ve uzman desteği gerekir. Şu adreste: Jwellanhui, zorlu üretim ortamlarında hassasiyet, kararlılık ve tekrarlanabilirlik sağlamak üzere tasarlanmış yüksek performanslı şişirme makineleri sunuyoruz. Üretim hedeflerinize uygun sistemi bulmak için şişirme teknolojilerimizi keşfedin ve uzmanlarımızla iletişime geçin.
- Hassas malzeme dağılımı için gelişmiş parison programlaması
- Kalınlık değişimini en aza indiren yüksek hassasiyetli kalıp kafası kontrolü
- Anında proses ayarları için gerçek zamanlı izleme sistemleri
- Eşit ürün kalitesi için optimize edilmiş kalıp ve soğutma entegrasyonu
- Karmaşık, çok katmanlı ve yüksek hacimli uygulamalar için güvenilir çözümler
Bugün bizimle iletişime geçin uygulamanızı görüşmek, size özel çözüm istemek veya uzman teknik rehberlik almak için.
Sık Sorulan Sorular
Şişirme kalıplı parçalarda eşit olmayan et kalınlığına en sık hangi etkenler neden olur?
Sıcaklık değişimleri eşit olmayan gerilmeye yol açar; parison sıcaklığı tutarlı değilse bazı bölgeler daha fazla gerilir. Hava basıncının çok yüksek veya düşük olması malzeme dağılımını etkiler. Merkezden kaçık şişirme pimi bir tarafın daha ince olmasına neden olur. Aşınmış bileşenler, şişirme başlamadan önce parison kalınlığını tutarsızlaştırır.
Daha tutarlı et kalınlığı elde etmek için işleme ayarlarını nasıl değiştirebilirim?
Eriyik sıcaklığını kontrol edip eşit tutun. Soğutmayı yönetmek için parisonun aşağı sarkma süresini ayarlayın; daha hızlı düşüş daha az sarkma demektir. Şişirme basıncını kademeli olarak hassaslaştırın; 5–10 PSI gibi küçük değişiklikler malzeme dağılımında büyük fark yaratır.
Hangi parison programlama değişiklikleri ince ve kalın noktaları azaltmaya yardımcı olur?
Parison programlaması, şişirmeden önce et kalınlığını değiştirir. Daha fazla malzeme gereken bölümleri kalınlaştırın; özellikle şişirme sırasında en çok gerilen bölgelerde buna ihtiyaç vardır. Alt bölümlerde genellikle daha fazla malzeme gerekir.
Kalıp tasarımı özellikleri, şişirme kalıplı bir üründeki kalınlık dağılımını nasıl etkiler?
Kalıp sıcaklığı soğutmayı etkiler; daha soğuk bölümler daha hızlı katılaşarak gerilmeyi sınırlar. Sıkıştırma tasarımı malzeme akışını etkiler; yetersiz sıkıştırma dikişlerin yakınında ince noktalar oluşturur. Kalıp geometrisi gerilme biçimlerini belirler; keskin köşeler ve derin çekmeler özel dikkat gerektirir.
Et kalınlığı tutarlılığını doğrulamak için hangi kalite kontrolleri veya ölçümler en uygundur?
Ultrasonik ölçerler parçaları kesmeden anında değer verir; probu yüzeye yerleştirmeniz yeterlidir. Hall etkili ölçerler şişeler ve ince parçalar için uygundur (içeride küçük bir çelik bilye, dışarıda prob bulunur). Birden fazla noktayı kontrol etmek için numuneleri kesin; ancak çapakların oluştuğu kesik kenarlardan kaçının.
Et kalınlığı çok fazla değişirse performans veya görünüm açısından hangi sorunlar oluşabilir?
İnce kesitler, basınç veya darbe altında arızalanan zayıf noktalar oluşturur; şişeler dolum ya da sevkiyat sırasında patlayabilir veya çatlayabilir. Eşit olmayan kalınlık eğilmeye ve boyutsal hassasiyetin düşmesine neden olur; parçalar düzgün istiflenmez veya birbirine uymaz. Görsel kusurlar arasında dalgalı yüzeyler, çökmüş alanlar ve belirgin kalınlık farklılıkları bulunur.





