
Sıcak ekstrüzyon zorlu alaşımları ve karmaşık şekilleri işler. Soğuk ekstrüzyon daha dar tolerans, daha iyi yüzey kalitesi ve çoğu zaman daha düşük enerji kullanımı sağlar. Büyük ve şekillendirilmesi zor metaller ile karmaşık geometriler için sıcak ekstrüzyon; hassasiyet, yüzey kalitesi ve pekleşmeden gelen dayanım önemliyse soğuk ekstrüzyon seçin.
Bu yazıda her iki süreci açıkça tanımlıyor, mekanik özellikleri ve ödünleşimleri karşılaştırıyor, malzeme, şekil, maliyet ve üretim ölçeğine göre karar vermenize yardımcı oluyoruz.
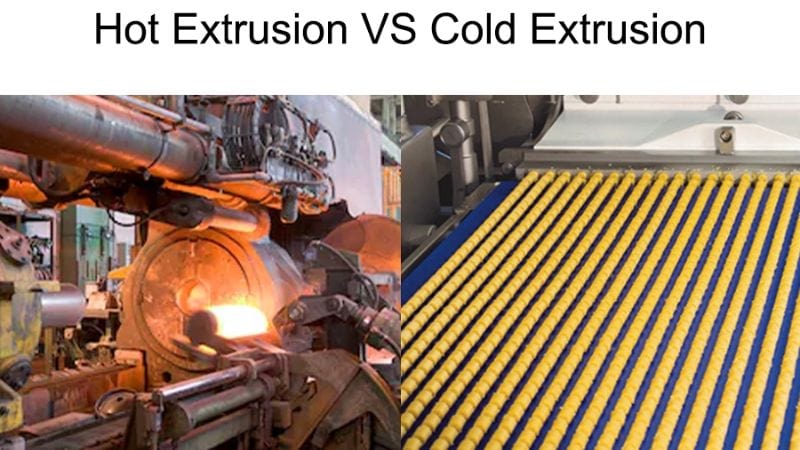
Tanımlar: Sıcak Ekstrüzyon ve Soğuk Ekstrüzyon Nedir?
İki süreç sıcaklık, malzeme davranışı, takım gereksinimleri ve tipik uygulamalar bakımından farklıdır. Mekanik özelliklerde, yüzey kalitesinde ve üretim ölçeğinde farklar göreceksiniz.
Sıcak Ekstrüzyon
- Süreç İlkesi: Metal, yeniden kristalleşme sıcaklığının üzerinde ısıtılırken kalıptan geçirilir.
- Isının Temel Etkisi: Metal akış gerilimini düşürür; çelik ve titanyum gibi zorlu alaşımları daha düşük kuvvetle şekillendirmeye olanak verir.
- Malzeme Yapısı: Daha kaba bir tane yapısı oluşturur; sünekliği artırırken soğuk şekillendirilmiş parçalara kıyasla dayanımı düşürebilir.
- Takım Üzerindeki Etki: Yüksek sıcaklıklar artan aşınma ve oksidasyon nedeniyle takım ömrünü kısaltabilir.
Soğuk Ekstrüzyon:
- Süreç İlkesi: Metal, oda sıcaklığında veya buna yakın sıcaklıkta çok daha yüksek basınçlarla kalıptan geçirilir. Yapışmayı önlemek ve üstün yüzey kalitesi sağlamak için özel bir yağlama süreci (ör. fosfat kaplama ile yağlayıcı yağ) şarttır.
- Malzeme Özelliği: Süreç, soğuk şekillendirmeyle malzemeyi pekleştirerek akma dayanımını ve yorulma direncini artırır. Bu, bağlantı elemanları ve dişliler gibi bileşenlere büyük yarar sağlar.
- Takım & Yağlama Gereksinimleri: Takımlar son derece yüksek gerilimlere dayanmalıdır. Isıl çevrim olmadığından daha iyi boyutsal kararlılık sağlansa da sürtünmeyi yönetmek, aşınmayı azaltmak, parça yüzeyini ve takım ömrünü güvenceye almak için etkili yağlama (fosfat kaplama + yağ sistemi) kritiktir.
Sıcak ve Soğuk Ekstrüzyon: Fark Nedir?
Sıcak ekstrüzyon metalleri yumuşatmak ve şekillendirme kuvvetini azaltmak için yüksek sıcaklıklardan yararlanır; soğuk ekstrüzyon dayanımı ve yüzey kalitesini korumak için sıcaklığı oda düzeyinde tutar. Her yöntem malzeme akışını, takım gerilimini, toleransları ve sonraki işlem gereksinimlerini farklı biçimlerde değiştirir.
Girdi Farkları: Kütük durumu, enerji türü (ısıl ve mekanik)
Sıcak ekstrüzyonda girdi kütüğü ısıtılır ve önemli miktarda ısıl enerji gerekir. Ön ısıtma malzemeyi yumuşatır ve şekil değiştirmesini kolaylaştırır. Soğuk ekstrüzyon ise oda sıcaklığındaki bir kütükle başlar ve deformasyonu sağlamak için yalnızca yoğun mekanik kuvvete (basınca) dayanır. Bu nedenle malzeme, soğuk şekillendirme özelliklerine göre dikkatle seçilmelidir.
Çıktı Farkları: Pres çıkışındaki parça özellikleri
Sıcak ekstrüzyonla üretilen parçalar istenen mekanik özelliklere ulaşmak için çoğu zaman sonradan ısıl işlem gerektirir; yüzeyleri daha pürüzlü olabilir ve ikincil talaşlı işleme gerekebilir. Soğuk ekstrüzyon parçaları daha iyi yüzey kalitesiyle, pekleşme sayesinde gelişmiş mekanik özelliklerle (ör. daha yüksek çekme dayanımı ve sertlik) ve çoğu zaman daha dar boyut toleranslarıyla çıkar; böylece ek son işlem ihtiyacını sıkça azaltır veya ortadan kaldırır.
Hız & Ölçek: Üretim hızı ve tipik parça boyutu karşılaştırması
Sıcak ekstrüzyon, özellikle büyük profillerde, uzun seriler ve büyük yapısal bileşenler için ideal olan daha hızlı ve sürekli bir süreç olabilir. Soğuk ekstrüzyon, yüksek kuvvet nedeniyle işlem başına bazen daha yavaş olsa da hassasiyet ve tutarlılığın kritik olduğu küçük, karmaşık parçaların yüksek hacimli üretiminde öne çıkar.
Süreç İş Akışlarının Karşılaştırılması
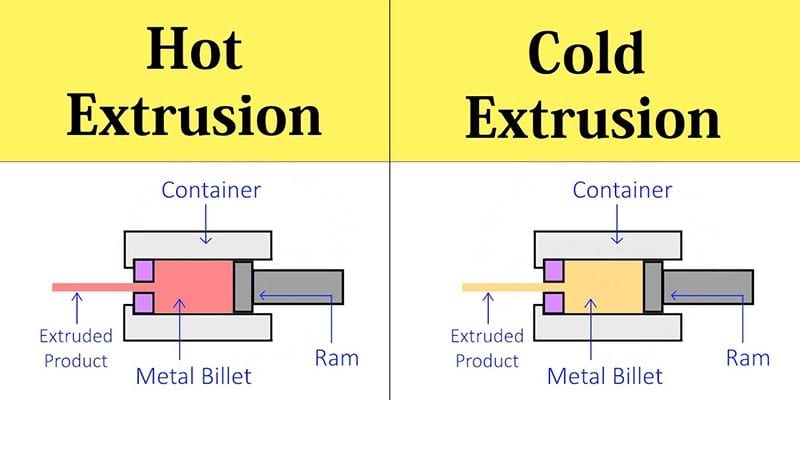
Sıcak ekstrüzyon kütüğü kalıptan geçirmeden önce—alüminyum için çoğunlukla 300–600°C’ye, çelik için daha yükseğe—ısıtır. Isıtma akma dayanımını düşürüp sünekliği artırır; böylece malzeme dayanımına oranla daha yüksek şahmerdan hızları ve daha düşük pres tonajı kullanılır. Sıcaklığın eşitliğini ve kütük oksidasyonunu kontrol etmelisiniz.
Soğuk ekstrüzyon oda sıcaklığında veya hafifçe ısıtılmış bir kütükle başlar ve daha yüksek şekillendirme basınçlarına dayanır. Yüzey hasarını sınırlamak için yağlama ve dar kalıp toleranslarıyla birden fazla aşama (ileri, geri, birleşik) kullanılır.
Sıcak ekstrüzyondan sonra tane büyümesini veya yüzey tufalını düzeltmek için genellikle tavlama, asitle temizleme ya da talaşlı işleme gerekir. Soğuk ekstrüzyon parçalarında çoğunlukla daha az işleme gerekir; ancak artan kuvvetleri karşılayacak dayanıklı takımlar ve presler kullanılmalıdır.
Avantajlar & Sınırlamalar: Dengeli Bir Bakış
Sıcak ekstrüzyon sert alaşımları şekillendirmeyi kolaylaştırır; yüksek sıcaklıklar akış gerilimini düşürür. Bu, pres tonajını ve takım aşınmasını azaltarak karmaşık profillerin, ince duvarların ve çok boşluklu içi boş parçaların daha güvenilir üretimini sağlar.
Buna karşılık yüzey kalitesi ve boyutsal hassasiyet daha düşüktür. Sıcak ekstrüzyonla üretilen parçalar, dar toleransları ve yüzey gereksinimlerini karşılamak için çoğu zaman ikincil talaşlı işleme veya ısıl işlem gerektirir.
Soğuk ekstrüzyon kalıptan çıktığı anda daha dar tolerans ve daha pürüzsüz yüzey sağlar. Pekleşme yoluyla dayanım artar; bu, yüksek dayanımlı küçük parçalar ve tutarlı bileşenlerin hızlı üretimi için yararlıdır.
Soğuk işleme daha yüksek şekillendirme yükleri ve daha güçlü takımlar gerektirir. Oda sıcaklığında şekillendirilebilecek alaşım aralığını kısıtlar; çatlakları önlemek için yağlama ve dikkatli işlem gerekir.
İhtiyacınıza uygun süreci seçmek için bu hızlı karşılaştırma tablosunu kullanın:
| Etken | Sıcak Ekstrüzyon | Soğuk Ekstrüzyon |
| Zor alaşımların şekillendirilebilirliği | Mükemmel | Sınırlı |
| Takım gerilimi / pres tonajı | Daha düşük | Daha yüksek |
| Yüzey kalitesi & toleranslar | Daha düşük; çoğu zaman son işlem gerekir | Daha iyi; daha dar toleranslar |
| Dayanım etkileri | Isıl işlem gerekebilir | Pekleşme dayanımı artırır |
| Tipik uygulamalar | Büyük ve karmaşık profiller | Küçük hassas parçalar |
JWELL ile Sonraki Adımı Atın
Sıcak ekstrüzyon, dayanıklı alaşımları karmaşık profillere dönüştürmek için idealdir; soğuk ekstrüzyon ise yüksek hassasiyetli ve pekleşmiş parçaları büyük ölçekte üretmede öne çıkar. JWELL, bu üretim gereksinimlerini güvenilir ve yüksek kaliteli ekstrüzyon çözümlerine dönüştürmenizde güvenilir iş ortağınızdır.
Özelleştirilmiş ekstrüzyon çözümlerimizin tamamını keşfetme fırsatını kaçırmayın; ayrıntılı ürün özelliklerine, uygulama örneklerine ve diğer bilgilere göz atmak için şimdi ürün sayfamızı ziyaret edin. bize ulaşın daha fazla bilgi için.





