
Tıkanmış bir kalıp veya aşınmış bir vida nedeniyle yaşanan plansız duruş, ekstrüzyon hattınızı durdurup maliyetleri artırabilir. Bu kısa rehber; film, levha, profil ve boru üretiminin sorunsuz sürmesi için günlük kontrolleri, kalıbı ayırma & temizleme adımlarını, temizleme bileşiği kullanımını ve kış kapatma işlemlerini anlatır.
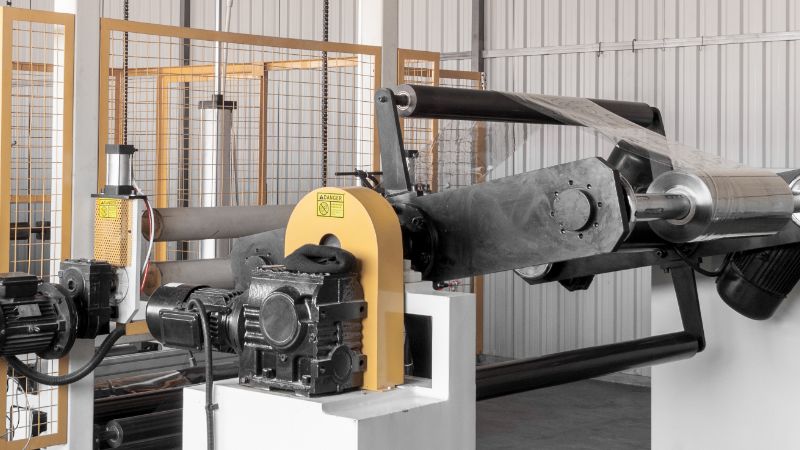
Bakımı Yapılması Gereken Temel Ekstrüzyon Bileşenleri
Besleme sistemi (hazne, besleme boğazı, malzeme taşıma) temiz tutulmalıdır; buradaki kirlenme sonraki tüm aşamaları bozar.
Vida ve kovan polimeri eritir, karıştırır ve pompalar. Aşınma; eriyik sıcaklığında tutarsızlığa, üretimin azalmasına ve kalite kusurlarına yol açar.
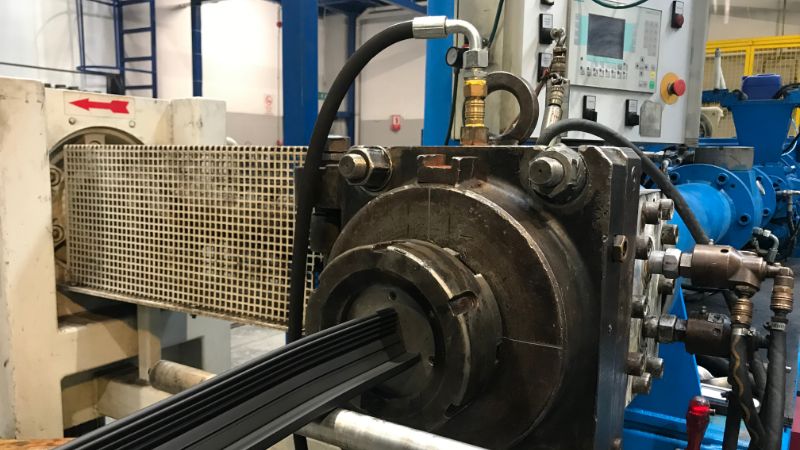
Kalıp ürününüzü şekillendirir. Akış yüzeylerindeki birikinti çizgilere, jel oluşumuna ve düzenli derin temizlik gerektiren yüzey kusurlarına neden olur.
Sıcaklık kontrolü (ısıtıcı bantlar, termokupllar, soğutma sistemleri) bozulmayı, renk değişimini ve boyutsal sorunları önler.
Tahrik sistemleri (dişli kutuları, motorlar, kaplinler, rulmanlar) arızalanana kadar genellikle göz ardı edilir; arıza çoğu kez en kötü zamanda olur.
Günlük Vardiya Kontrolleri: Sorunları Erken Yakalayın
Vardiya başlangıcında hızlı bir çevre kontrolü büyük sorunları önler.
Görsel inceleme kontrol listesi:
- Haznede kirlenme, nem veya köprüleşme olup olmadığını kontrol edin
- Besleme boğazı ve kovan contalarının çevresinde malzeme sızıntısı arayın
- Kalıp dudaklarında birikinti veya hasar olup olmadığını inceleyin
- Dişli kutusu ve hidrolik sistemlerin çevresinde yağ veya gres sızıntısı olup olmadığını kontrol edin
- Soğutma suyu akışını doğrulayın (soğutma valsi çıkışlarında akışı görmelisiniz)
Makinenizi dinleyin. Ekipmanlarını tanıyan operatörler bir terslik olduğunda sesi duyabilir: dişli kutusundan gelen öğütme sesi, pompadaki kavitasyon veya vidanın tıkırtısı. Olağan dışı sesler hemen araştırılmalıdır.
Göstergelerinizi izleyin:
- Tüm bölge sıcaklıklarının ayar noktasında olduğunu doğrulayın
- Motor akımını kontrol edip normal değerle karşılaştırın (yüksek akım, vida aşınmasına veya malzeme sorunlarına işaret edebilir)
- Hat hızının kararlı olduğunu doğrulayın
- Kontrol panelindeki alarmları veya hata kodlarını inceleyin
Anormal sıcaklıklar, yüksek motor yükü veya malzeme bozulması fark ederseniz hemen müdahale edin. Vardiya sonunu beklemeyin; ekstrüzyonda küçük sorunlar hızla büyür.
Önleyici Bakım Programı
| Haftalık İşler (40+ çalışma saati) |
|
| Aylık İşler |
|
| Yıllık veya 4,000-5,000 Saatlik İşler |
|
Kalıp Bakımı: Tam Ayırma & Temizleme Süreci
Ekstrüzyon kalıbı, eriyik ürüne dönüşmeden önce temas ettiği son parçadır; bu nedenle durumu yüzey kalitesini doğrudan kontrol eder. Zamanla akış kanallarında ve kalıp dudaklarında polimer birikintileri, bozunmuş malzeme ve kirleticiler toplanır. Sonuç; çizgiler, jel parçacıkları, kalıp izleri ve teknik özellikleri karşılamayan ürünlerdir.
Kalıbınızı Ne Zaman Temizlemelisiniz?
Şu kalite işaretlerini izleyin:
- Filmde, levhada veya profilde görünür çizgiler ya da izler
- Pürüzlü yüzey (portakal kabuğu dokusu)
- Jel noktaları veya karbon kirlenmesi
- Düzensiz et kalınlığı veya genişlik
Henüz kusur görmeseniz bile her 3,000 ila 5,000 çalışma saatinde veya en az yılda bir derin temizlik planlayın.
Gerekli Araçlar
- Vinç veya tavan kaldıracı (kalıplar ağırdır)
- Yarımları ayırmak için kriko cıvataları
- Pirinç veya bakır kazıyıcılar (asla çelik kullanmayın; akış yüzeylerini çizer)
- Kalıp temizleme bileşiği ve bakır gazlı bez pedleri
- Yapışma önleyici bileşik
- Tork anahtarı
- Isıya dayanıklı eldivenler ve koruyucu örtüler
- Kızılötesi termometre
Güvenlik notu: Kalıplar artık ısıyı uzun süre tutar. Isıtıcılar kapatıldıktan sonra bile iç metal tehlikeli derecede sıcak kalabilir. Bir yere dokunmadan önce yüzey sıcaklığını kızılötesi termometreyle doğrulayın.
Adım Adım Kalıp Temizleme Prosedürü
- Hat çalışırken ve kalıp sıcakken cıvataları gevşetin (1-2 tur geri çevirin)
- Makineyi durdurup temizleme bileşiğiyle boşaltın çıkış temiz olana kadar; yaklaşık 150°F (65°C) sıcaklığa soğutun
- Cıvataları çıkarıp yarımları ayırın kriko cıvatalarını eşit biçimde kullanarak
- Kalıp dudaklarını hemen koruyun karton veya kapaklarla
- Tüm akış yüzeylerini kazıyıp temizleyin pirinç kazıyıcı, kalıp sabunu ve bakır gazlı bez kullanarak; çentik olup olmadığını inceleyin
- Sızdırmazlık yüzeylerini temizleyin ve aşınmış contaları/O-ringleri değiştirin
- Kanalları basınçlı havayla temizleyin basınçlı hava kullanarak
- Yapışma önleyici bileşik kullanarak yeniden monte edin; cıvataları aşamalı olarak sıkın (30%, 60%, 100% tork sırasıyla)
- Kalıp dudağı aralıklarını yeniden ayarlayın sentil mastarlarıyla
- Makineyi kademeli olarak çalıştırın; kararlı hâle gelene kadar hurda malzeme çalıştırın
Uygun bir kalıp temizliği 3-6 saat sürer ve kaliteyi hemen iyileştirir.
Temizleme ve Malzeme Değişiminde En İyi Uygulamalar
Yetersiz temizleme malzeme israfına, duruş süresinin uzamasına ve sonraki üretimin kirlenmesine yol açar.
Temizleme işleminden önce yardımcı ekipmanları temizleyin: vakumlu hazneyi temizleyin, besleme boğazını silin ve malzeme hatlarındaki malzemeyi basınçlı havayla çıkarın.
Temizleme Süreci:
- Elekleri çıkarın elek paketinden (varsa)
- Kovan sıcaklıklarını artırın temizleme bileşiği öneriyorsa 10-20°F
- Temizleme bileşiğini besleyin besleme boğazından; çıkış temiz olana kadar çalıştırın
- Kalıp aralıklarını genişçe açın veya en yüksek akış için kısıtlayıcı plakaları çıkarın
- Kalıp/adaptörü gerekirse ayrı temizleyin gerekiyorsa
- Elekleri yeniden takıp sıcaklıkları sıfırlayın, yeni reçineyi besleyin; teknik özellikleri karşılayana kadar çalıştırın
Uzman ipucu: Hızlı malzeme değişimi için yardımcı ekipmana hızlı bağlantı rakorları takın.
Sıcaklık Kontrolü ve Malzemenin Kalış Süresi
Hassas sıcaklık kontrolü bozulmayı önler. Yalnızca 10°F sapma bile kusurlara yol açabilir.
- Sensörleri her yıl kalibre edin—termokupllar zamanla sapma gösterir
- Isıtıcıların çalışmasını doğrulayın her bölgedeki akım çekişini kontrol ederek
- Eriyik sıcaklığının kararlılığını izleyin pirometre veya eriyik numunesiyle
- Üretim debisini vida tasarımına uygun ayarlayın—çok yavaş hız kalış süresini artırır; çok hızlı hız eksik erimeye yol açar
Yağlama, Dişli Kutuları ve Rulmanlar
Mekanik arızalar üretimi günlerce durdurabilir ve on binlerce dolara mal olabilir.
- Dişli kutusu yağlama programına uyun: her 2,000-5,000 saatte yağı değiştirin; metal parçacıklarını inceleyin
- Rulmanlara fazla gres basmayın—fazla gres ısı üretir ve kirleticileri çeker
- Olağan dışı ses veya titreşimi dinleyin—erken uyarılar dişli kutularını korur
- Kaplin hizalamasını her yıl kontrol edin komparatör veya lazerli aletle
Soğutma Sistemleri ve Kireç Giderme
Soğutma, nihai boyutları ve kristallik derecesini belirler.
- Soğutma devrelerindeki kireci giderin sert su kullanıyorsanız her 6-12 ayda bir
- Don olaylarından önce su hatlarını boşaltın; basınçlı havayla üfleyin
- Propilen glikol antifrizi ekleyin suyu tamamen boşaltamıyorsanız
- Su kalitesini test edin doğru katkıları (inhibitörler, biyositler, pH düzenleyiciler) seçmek için
Elektrik Panosu Bakımı
- Panoları her yıl temizleyin: tozu üfleyin, kalıntıları vakumlayın (önce enerjiyi kesin)
- Terminal sıkılığını kontrol edin—titreşim bağlantıları gevşetir
- Sürücüleri, PLC’leri ve kontaktörleri inceleyin aşırı ısınma belirtileri açısından
- Dijital kayıt tutun ayar noktalarını, reçeteleri ve alarm geçmişini kaydedin
Yaygın Ekstrüzyon Kusurlarının Giderilmesi
Operatörler için kısa bir başvuru kılavuzuyla bitirelim. Bu sorunları görürseniz önce bakmanız gereken yerler şunlardır:
Filmde/levhada çizgiler veya kalıp izleri:
- Olası neden: Kalıp birikintisi veya dudak hasarı
- Hemen yapılacak işlem: Kalıp dudaklarını inceleyin; mümkünse hat çalışırken temizleyin veya ayırıp temizleme planlayın.
Portakal kabuğu görünümü veya pürüzlü yüzey:
- Olası neden: Erime sıcaklığının çok düşük olması, kalıp sıcaklığının düzensizliği veya reçinede nem
- Hemen yapılacak işlem: Tüm bölgelerin ayar noktasında olduğunu doğrulayın ve malzemenin kuruluğunu kontrol edin.
Jel parçacıkları veya siyah noktalar:
- Olası neden: Ölü bölgelerde bozunmuş malzeme, aşınmış vida veya kirlenme
- Hemen yapılacak işlem: İyice temizleyin; sorun sürerse vida ve kovanı aşınma veya hasar açısından inceleyin.
Boyutsal değişkenlik (kalınlık, genişlik):
- Olası neden: Soğutma suyu akışında veya sıcaklığında dalgalanma, hat hızında değişkenlik
- Hemen yapılacak işlem: Soğutma valsi su akışını ve sıcaklığını kontrol edin, çekme hızı kararlılığını doğrulayın.
Eriyik kırılması veya köpek balığı derisi:
- Olası neden: Kesme hızının çok yüksek olması (üretim debisinin kalıp tasarımı için fazla yüksek olması) veya eriyik sıcaklığının çok düşük olması
- Hemen yapılacak işlem: Hat hızını düşürün veya eriyik sıcaklığını artırın.
Bu kontrollerden sonra kusurlar devam ederse süreç mühendisinizle veya ekipman tedarikçinizle iletişime geçin. Vida aşınması ya da kalıp tasarımı uyumsuzluğu gibi bazı sorunlar mühendislik müdahalesi gerektirir.
Kayıt Tutma ve Operatör Eğitimi
- Bakım kayıtları tutun Kayıtlar ne zaman, kim tarafından, ne yapıldığını ve bulguları gösterir. Örüntüler aşınma eğilimlerini ortaya çıkarır ve planlı bakım aralıklarının optimize edilmesine yardımcı olur.
- Operatörleri eğitin kalıp temizliği, boşaltma tekniği, güvenli kaldırma, kilitleme/etiketleme ve erken uyarı işaretleri konusunda.
Kış Kapatma Kontrol Listesi
- Tüm su hatlarını tamamen boşaltın—donma hasarını önlemek için basınçlı havayla üfleyin
- Vida ve kovandaki malzemeyi çıkarın—temizlenene kadar temizleme bileşiği çalıştırın
- Açıkta kalan metalleri kaplayın pas önleyici yağla; ekipmanı örtün
- Güç bağlantısını kesin ve kilitleyin; tüm ayırıcılara etiket takın
- Elektrik panosunu yoğuşmaya karşı koruyun kurutucu veya ısıtıcı kullanarak
Jwell ile Plastik Ekstrüzyonunuzu Geliştirin
Jwell, özel bir R&D ekibi ve kapsamlı teknik desteğiyle makinelerinizin en yüksek performansta çalışmasını sağlar; duruş süresini en aza indirip üretimi en üst düzeye çıkarır. Bugün Bize Ulaşın Ekstrüzyon süreçlerinizi geleceğe hazırlayacak çözümlerimizi keşfedin.





