
Матеріали PCR (перероблені після споживання) та PIR (перероблені після промислового використання) допомагають скоротити відходи й виготовляти якісну продукцію. Однак їхня переробка має свої особливі складнощі.
У посібнику розглянуто стратегії екструзії, розв’язання проблем і стандарти якості з урахуванням цілей сталого розвитку.
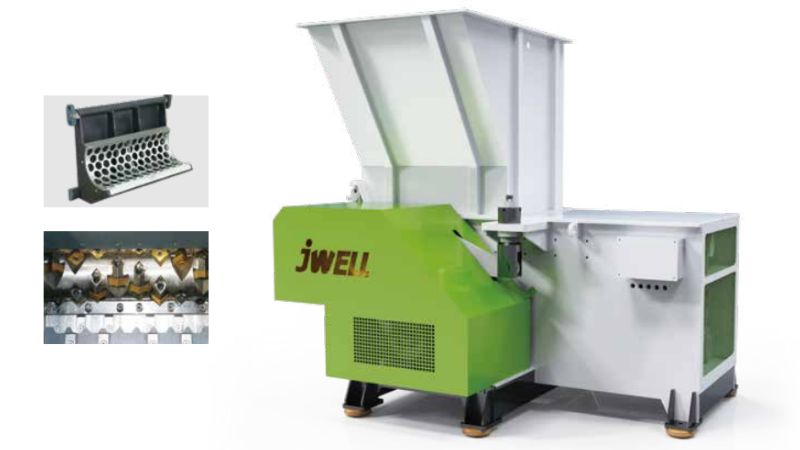
Основні принципи роботи з матеріалами PCR і PIR
PCR і PIR — це два окремі потоки вторинної сировини. Їхнє походження, якість і вимоги до переробки безпосередньо впливають на екструзію.
Визначення потоків перероблених матеріалів після споживання та промислової переробки
Матеріал PCR отримують із виробів, якими користувалися та які викинули споживачі. Це, зокрема, пляшки для води, харчові контейнери й пакування, які збирають, сортують і очищають.
Матеріал PIR походить із виробничих відходів, що утворюються до потрапляння продукції до споживачів. Це можуть бути обрізки на заводі, надлишки пластику від пляшок або обрізки пакування, які не залишали виробничого підприємства.
Вибір сировини та стабільність матеріалу
PIR забезпечує чистішу й одноріднішу сировину, оскільки вона не забруднена внаслідок споживчого використання. Сировина PCR потребує додаткової переробки через суміші полімерів, залишки їжі та інші забруднення.
Вибір між переробленим поліпропіленом (rPP), переробленим PET (rPET) або переробленим полікарбонатом (rPC) залежить від вимог до застосування та доступної якості матеріалу.
Механічні властивості та чинники продуктивності
Механічна міцність на розтяг і ударостійкість полімерів PCR часто нижчі, ніж у первинних матеріалів. Кожен цикл переробки може руйнувати полімерні ланцюги, що впливає на характеристики готової продукції.
Для оцінювання руйнування молекулярної маси таких матеріалів, як rPET, потрібно контролювати характеристичну в’язкість.
Процес екструзії та технічні виклики
Для екструзії вторинних полімерів потрібно ретельно обирати обладнання, дозувати добавки, контролювати температуру й стежити за якістю, щоб отримувати стабільні високоякісні матеріали.
Обладнання для екструзії та особливості двошнекових систем
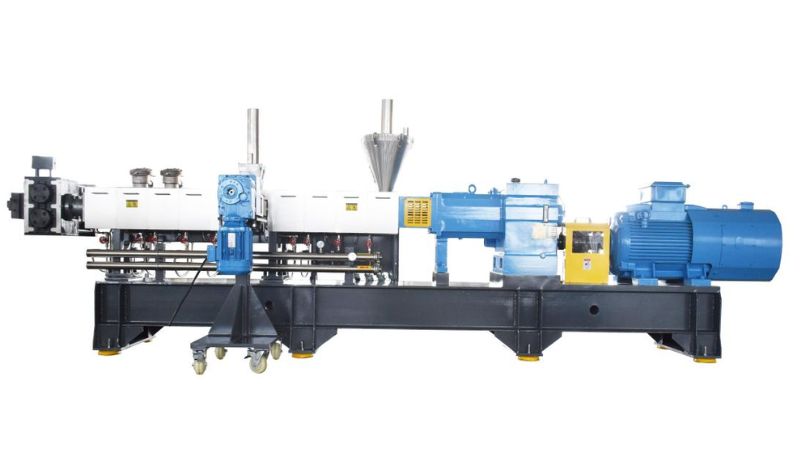
A Двошнековий екструдер найкраще підходить для механічної переробки смол після споживання. Два шнеки забезпечують краще змішування матеріалів, ніж одношнекові конструкції. Вони дають змогу точніше контролювати температуру та переробляти різні види пластикових відходів.
У двошнекових системах можна оперативно налаштовувати умови процесу. Це важливо, оскільки якість вторинних матеріалів часто змінюється від партії до партії.
Рецептура маткової суміші та введення добавок
Щоб вторинний полімер добре працював, потрібні добавки. Антиоксиданти запобігають термічній деградації під час переробки. Також потрібно враховувати вимоги до вогнезахисних властивостей готового виробу.
Рецептури маткових сумішей забезпечують рівномірний розподіл добавок у розплаві, а отже, стабільність матеріалу в готовій продукції.
Термічна деградація та контроль вологості
Підтримуйте температури екструзії на рівні близько 280°C для таких матеріалів, як rPET. Вищі температури спричиняють термічну деградацію та послаблюють полімерні ланцюги.
Волога пошкоджує вторинні полімери під час екструзії. Перед переробкою матеріал потрібно висушити, щоб уникнути проблем із якістю.
Індекс плинності розплаву та контроль якості
Це Індекс плинності розплаву показує, наскільки легко полімер тече в розплавленому стані. Регулярно вимірюйте його, щоб вчасно виявляти проблеми зі стабільністю. Контролюйте температуру прогину під навантаженням, щоб перевіряти відповідність матеріалу специфікаціям.
Забезпечення якості, відповідності вимогам і сталого розвитку
Для відповідності нормативним стандартам і підтвердження екологічних заяв під час екструзії PCR потрібні ретельна документація та випробування.
Простежуваність і нормативні стандарти
Необхідно відстежувати матеріали PCR від збирання до готової продукції. Для дотримання вимог потрібно знати склад і походження полімеру.
Якщо PCR використовується для пакування харчових продуктів, потрібне схвалення FDA або дозвіл відповідно до Регламенту ЄС 2022/1616. Процес переробки потрібно підтвердити випробуваннями та документацією.
У багатьох регіонах тепер установлюють мінімальний вміст переробленого матеріалу. Регламент ЄС PPWR вимагає, щоб до 2030 року пляшки для напоїв із PET містили 30% PCR. У Каліфорнії та інших штатах США діють подібні вимоги до окремих видів продукції.
Екологічні заяви та маркування
Не можна просто заявити про вміст переробленого матеріалу без доказів. Випробувальні служби можуть перевірити частку PCR у матеріалі за допомогою хімічного аналізу.
RPA (Recycled Plastic Assurance — гарантія переробленого пластику) та подібні програми допомагають підтверджувати екологічні заяви. Неправдиві заяви можуть призвести до штрафів і зашкодити репутації бренду.
Сертифікація вмісту переробленого матеріалу та ланцюг постачання
Незалежна сертифікація зміцнює довіру клієнтів і роздрібних продавців. Такі програми, як EPEAT , відзначають продукцію, що відповідає підтвердженим критеріям сталого розвитку.
Постачальники мають надавати сертифікати аналізу із зазначенням вмісту PCR. Запитуйте дані випробувань партій і зберігайте записи для аудитів.
Внесок у циркулярну економіку та скорочення викидів вуглецю
Використання матеріалів PCR зменшує вуглецевий слід і викидів категорії Scope 3. Перероблені полімери потребують менше енергії, ніж виробництво первинного пластику.
EPR (розширена відповідальність виробника) у ЄС і Великій Британії: що більше переробленого матеріалу використовується, то нижчі відповідні збори. Це допомагає досягати цілей сталого розвитку і водночас підтримувати циркулярну економіку.
Перетворюйте вторинні матеріали на високопродуктивну продукцію з JWELL
Для успішної переробки матеріалів PCR і PIR потрібні передове обладнання, точний контроль і глибоке розуміння матеріалів. У Jwellanhui, ми допомагаємо перетворювати вторинні пластики на стабільну високоякісну продукцію, що відповідає цільовим показникам якості та сталого розвитку. Ознайомтеся з нашими рішеннями для переробки та екструзії.
Незалежно від того, чи працюєте ви з rPET, rPP або сумішами вторинної сировини, наші рішення допоможуть підвищити стабільність виробництва й максимально використати цінність матеріалу. Контакти нас сьогодні , щоб обговорити ваше застосування, запросити індивідуальне рішення або отримати професійні рекомендації з переробки матеріалів PCR і PIR.
Поширені запитання
Які основні етапи перетворення споживчого пластику на сировину для екструзії?
Зберіть використані пластики й відсортуйте їх за типами полімерів. Вимийте, щоб видалити етикетки та забруднення. Висушіть, потім подрібніть на пластівці або тріску. Розплавте й відфільтруйте залишкові забруднення. Нарешті, гранулюйте матеріал до однорідних частинок, готових до екструзії.
Як очищати, сортувати та сушити вторинний пластик, щоб зменшити забруднення перед переробкою?
Під час миття видаляйте паперові етикетки та органічні залишки, щоб вони не підгоряли під час екструзії. Для стабільності сортуйте за типом полімеру й кольором. Використовуйте фільтр із розміром комірки на один ступінь меншим, ніж у вашому екструдері. Ретельно сушіть матеріал, щоб уникнути дефектів через вологу.
Які налаштування екструзії (температурний профіль, конструкція шнека, швидкість) зазвичай найкраще підходять для вторинних полімерів?
Узгодьте температуру з типом полімеру. PCR часто містить суміші матеріалів, тому не допускайте температур, за яких плавляться забруднення (наприклад, PET у потоках PE). Використовуйте конструкцію шнека з ефективним змішуванням і фільтрацією. Почніть із нижчої швидкості та коригуйте її за показниками індексу плинності.
Як контролювати плинність розплаву, в’язкість і вологість, щоб забезпечити стабільну екструзію PCR?
Для кожної партії PCR перевіряйте індекс плинності, співвідношення плинності розплаву й густину — ці характеристики впливають на змішування та переробку. Перед екструзією перевіряйте вологість (вода спричиняє дефекти). Під час виробництва контролюйте температуру та тиск розплаву. Запитуйте постачальника про рівень антиоксидантів для запобігання зшиванню.
Які дефекти найчастіше виникають під час екструзії вторинних полімерів і як їх усунути?
Гелеві включення або вкраплення виникають через забруднення. Накопичення матеріалу в пакеті сіток означає, що забруднення не розплавляються. Запах указує на залишкові органічні речовини. Нестабільна товщина спричинена коливаннями індексу плинності. Зміна кольору виникає під час змішування партій. Використовуйте кращу фільтрацію та контролюйте джерело сировини.
За якими правилами та вимогами до вмісту PCR потрібно стежити виробникам у різних штатах?
Для контакту з харчовими продуктами PCR має відповідати вимогам до первинних матеріалів. FDA оцінює процеси переробки та видає листи про відсутність заперечень. Також перевіряйте Prop 65 у Каліфорнії та вимоги Toxics in Packaging Clearinghouse. У деяких штатах установлюють мінімальний вміст PCR для окремих типів пакування.





