
ناہموار دیواروں سے کمزور حصے، مواد کا ضیاع اور ناقص معیار کی مصنوعات بنتی ہیں۔ پیریزن کے درجۂ حرارت، ہوا کے دباؤ کے وقت، اسٹریچ راڈ کی پوزیشن اور سانچے کے ڈیزائن کو سنبھال کر دیوار کی موٹائی یکساں رکھ سکتے ہیں۔
آپ انجینئرنگ اصولوں اور حقیقی حلوں پر مبنی عملی طریقے سیکھیں گے۔
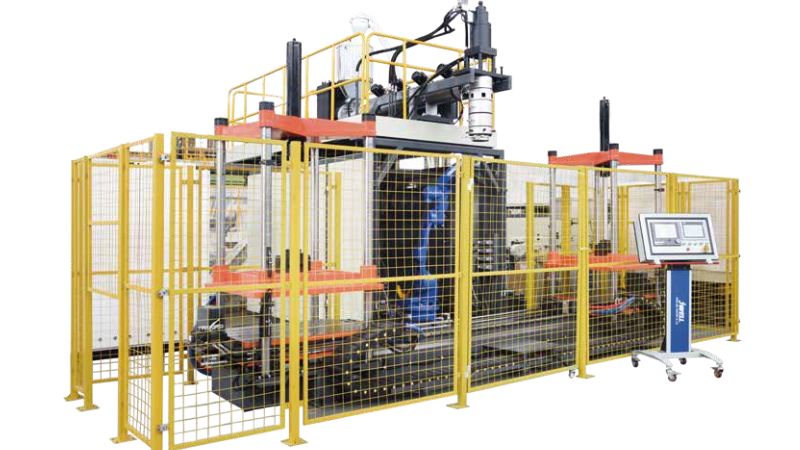
دیوار کی موٹائی کی یکسانیت پر اثر انداز عوامل
تین بنیادی عوامل دیوار کی موٹائی کی یکسانیت کو متاثر کرتے ہیں: پیریزن کی تشکیل، عمل کا کنٹرول اور خام مال کا معیار۔
پیریزن کی تشکیل اور ابتدائی موٹائی
پیریزن دیوار کی موٹائی کے کنٹرول کی بنیاد ہے۔ اگر پیریزن ابتدا ہی میں ناہموار موٹائی سے شروع ہو تو یہ فرق حتمی مصنوعات تک برقرار رہتا ہے۔ ڈائی گیپ ابتدائی پیریزن موٹائی متعین کرتا ہے۔ معمولی عدم یکسانیت بھی کمزور یا بہت موٹے حصے پیدا کرتی ہے۔
یکساں پیریزن کے لیے پگھلاؤ کا مستحکم بہاؤ اور ڈائی کا یکساں درجۂ حرارتدرکار ہے۔ ڈائی کے گرم مقامات وہاں دیواروں کو پتلا کر دیتے ہیں۔ آپ کے ایکسٹروژن ہیڈ کا ڈیزائن بھی اہم کردار ادا کرتا ہے۔ جدید مشینیں قابلِ پروگرام ڈائی نظام استعمال کرتی ہیں جو بوتل کی شکل کے لیے پیریزن کی موٹائی حقیقی وقت میں ایڈجسٹ کرتے ہیں۔
عملی پیرامیٹرز کا اثر
درجۂ حرارت کی ترتیبات مواد کے بہاؤ اور کھنچاؤ پر اثر ڈالتی ہیں۔ پیریزن کا زیادہ درجۂ حرارت بہت زیادہ لٹکاؤ اور نچلے حصوں کو پتلا کرتا ہے۔ کم درجۂ حرارت یکساں کھنچاؤ روکتا ہے۔
آپ کی ایکسٹروژن شرح بلو مولڈنگ کے وقت سے ہم آہنگ ہونی چاہیے۔ سست بلو کے ساتھ تیز ایکسٹروژن کششِ ثقل سے پیریزن نیچے کھنچنے کے باعث موٹائی میں فرق پیدا کرتی ہے۔ بلو دباؤ اور وقت بھی اہم ہیں۔ بہت کم دباؤ موٹے مقامات چھوڑتا ہے کیونکہ مواد سانچے کے خلاف پوری طرح نہیں پھیلتا۔
مواد کا انتخاب اور پری فارم کا معیار
ریزن براہِ راست موٹائی کی یکسانیت متاثر کرتی ہے۔ پگھلاؤ کے بہاؤ کی تنگ حد والے مواد بہتر کنٹرول دیتے ہیں۔ ری سائیکل مواد چپچپاہٹ میں فرق لا سکتا ہے جو ناہموار دیواروں کی صورت میں ظاہر ہوتا ہے۔
اسٹریچ بلو مولڈنگ میں، پھلانے سے پہلے پری فارم کی دیوار کی موٹائی یکساں ہونی چاہیے۔ پری فارم کا ناقص معیار حتمی دیواروں کی یکسانیت کے لیے مشکل ابتدا ہے۔
انجینئرنگ حل اور کنٹرول ٹیکنالوجیز
جدید بلو مولڈنگ مشینوں میں دیوار کی موٹائی بہتر قابو کرنے کے لیے ذہین خصوصیات موجود ہیں۔ ان میں خودکار ایڈجسٹمنٹ، درست نگرانی اور جدید پیریزن پروگرامنگ شامل ہیں۔
جدید بلو مولڈنگ مشین کی خصوصیات
آج کی بلو مولڈنگ مشینوں میں شامل ہیں خودکار پیریزن کنٹرول نظام جو ایکسٹروژن کے دوران مواد کی تقسیم ایڈجسٹ کرتے ہیں۔ یہ نظام مواد کے لٹکاؤ اور کھنچاؤ کی تلافی کے لیے ڈائی گیپ حقیقی وقت میں بدلتے ہیں۔
آپ کو ملیں گے قابلِ پروگرام ڈائی ہیڈز جو پیریزن کی لمبائی میں 100 یا اس سے زیادہ موٹائی کے مقامات بنا سکتے ہیں۔ اس سے آپ حتمی مصنوعات میں مواد کی جگہ درست طور پر قابو کر سکتے ہیں۔
محوری اور شعاعی دیوار موٹائی کنٹرول
محوری دیوار موٹائی کنٹرول پیریزن کی عمودی لمبائی کے ساتھ مواد کی تقسیم سنبھالتا ہے۔ نظام ایکسٹروژن کے دوران ڈائی کھلنے کو ایڈجسٹ کرتا اور زیادہ مضبوطی والے حصوں میں زیادہ مواد شامل کرتا ہے۔
شعاعی کنٹرول محیط کے گرد موٹائی سنبھالتا ہے۔ آپ کی مشین ڈائی کے گرد متعدد کنٹرول پوائنٹس سے تمام سمتوں میں یکساں مواد کا بہاؤ یقینی بناتی ہے۔
حقیقی وقت کی نگرانی اور موٹائی گیجنگ
الٹراسونک موٹائی گیجز مصنوعات کو نقصان پہنچائے بغیر دیوار کی موٹائی ناپتے ہیں۔ یہ سینسر پیداوار کے دوران فوری فیڈبیک دیتے ہیں تاکہ اسکریپ بننے سے پہلے مسائل پکڑے جا سکیں۔
حقیقی وقت کے نظام موٹائی کا ڈیٹا ٹریک کرتے اور پیمائش کے انحراف پر متنبہ کرتے ہیں۔ اس سے عمل میں فوری اصلاح ممکن ہوتی ہے۔
یکسانیت کے لیے سانچے اور عمل کا ڈیزائن
دیوار کی یکساں موٹائی ذہین سانچہ ڈیزائن اور محتاط عملی ایڈجسٹمنٹ پر منحصر ہے۔ درست سانچہ جیومیٹری، کولنگ کی ترتیب اور دباؤ کی ترتیبات مل کر پورے پرزے میں مواد یکساں تقسیم کرتی ہیں۔
سانچے کی جیومیٹری کی بہتری
سانچے کا ڈیزائن مولڈنگ کے دوران پلاسٹک کے بہاؤ اور کھنچاؤ کو براہِ راست متاثر کرتا ہے۔ مرکز سے ہٹا ہوا گیٹ استعمال کرنے سے بعض پرزوں کی شکلوں میں مواد کی تقسیم بہتر ہو سکتی ہے۔ ضرورت سے زیادہ پتلا پن روکنے کے لیے کیویٹی کی گہرائی اس کی چوڑائی سے زیادہ نہ ہو۔
پارٹنگ لائن کی جگہ اور پنچ آف حصوں پر خصوصی توجہ پیریزن کو درست پکڑنا یقینی بناتی ہے۔ مناسب بلو تناسب برقرار رکھیں؛ عموماً کیویٹی ڈیزائن میں چوڑائی گہرائی سے زیادہ رکھی جاتی ہے۔
خاص شکل کی ڈائیز اور کولنگ چینلز
ایک خاص شکل کی ڈائی مولڈنگ شروع ہونے سے پہلے پیریزن کی موٹائی قابو کرنے میں مدد دیتی ہے۔ متلاطم کولنگ چینلز حرارت یکساں نکالتے اور ٹیڑھا پن روکتے ہیں۔
سکڑاؤ کی شرحوں میں توازن کے لیے اپنی کولنگ موٹے دیوار والے حصوں کے قریب ہدف بنائیں۔ متبادل ترتیب میں متعدد داخلی و خارجی راستے سانچے کی سطح پر یکساں درجۂ حرارت برقرار رکھتے ہیں۔
اسٹریچ راڈز اور بلو دباؤ کی ایڈجسٹمنٹ
اسٹریچ راڈز مواد کو تقسیم کرنے کے لیے پری فارم کا طولانی کھنچاؤ قابو کرتے ہیں۔ ایڈجسٹ کرنا اسٹریچ راڈ کی رفتار دیوار کی موٹائی کی تقسیم کا نمونہ بدل دیتا ہے۔
بلو دباؤ اور وقت پرزے کی ضروریات سے ہم آہنگ ہونے چاہئیں۔ زیادہ دباؤ والا بلو مناسب لمحے پر مواد کو سانچے کی تفصیلات میں دھکیلتا ہے، جبکہ بتدریج دباؤ پتلے حصوں میں پھٹنے سے روکتا ہے۔
مسائل کی تشخیص اور بہترین طریقۂ کار
نقائص کی جلد شناخت اور دیوار کی موٹائی کے باقاعدہ ٹیسٹ معیار برقرار رکھتے اور مہنگے مسائل سے بچاتے ہیں۔
پیریزن اور پری فارم کے نقائص
دیوار کی ناہموار موٹائی پیدا کرنے والے عام پیریزن مسائل پر نظر رکھیں۔ اگر پیریزن لٹکے یا مڑے تو پہلے درجۂ حرارت کی ترتیبات جانچیں۔ زیادہ درجۂ حرارت پلاسٹک نرم کر کے لٹکاؤ پیدا کرتا ہے۔
پیریزن کے پتلے مقامات حتمی مصنوعات میں کمزور حصے بناتے ہیں۔ مسئلے کے حصوں میں موٹائی بڑھانے کے لیے ڈائی گیپ ایڈجسٹ کریں۔ پوری لمبائی کے ساتھ موٹائی قابو کرنے کے لیے پیریزن پروگرامنگ استعمال کریں۔
پیریزن میں سیاہ نقطے یا بلبلے مواد میں آلودگی یا نمی کی نشاندہی کرتے ہیں۔ پروسیسنگ سے پہلے آلات صاف اور ریزن مناسب طور پر خشک کریں۔
دیوار کی موٹائی کی جانچ کے طریقے
اپنی بلو مولڈ مصنوعات کی موٹائی باقاعدگی سے ناپنے کے لیے گیجز استعمال کریں۔ الٹراسونک موٹائی گیجز پرزے کو نقصان پہنچائے بغیر فوری، درست پیمائش دیتے ہیں۔
ہر مصنوعات پر کئی مقامات جانچیں۔ موٹائی کے فرق کے نمونے دیکھنے کے لیے اوپر، درمیان اور نیچے پیمائش کریں۔ وقت کے ساتھ رجحانات ٹریک کرنے کے لیے پیمائشیں ریکارڈ کریں۔
مصنوعات کی یکسانیت کی حکمتِ عملیاں
باقاعدہ معائنے کا شیڈول بنائیں۔ مسائل جلد پکڑنے کے لیے ہر پروڈکشن رن کے نمونوں کی جانچ کریں۔
کامیاب رنز کے عمل کے پیرامیٹرز دستاویز کریں۔ درجۂ حرارت، دباؤ اور وقت کی ترتیبات کے ریکارڈ رکھیں۔ آپریٹرز کو نقائص پہچاننے اور فوری ایڈجسٹمنٹ کرنے کی تربیت دیں۔
جدید بلو مولڈنگ حلوں سے دیوار کی موٹائی کا کنٹرول بہتر کریں
دیوار کی یکساں موٹائی کے لیے درست آلات، ذہین کنٹرول نظام اور ماہر معاونت درکار ہے۔ Jwellanhui، ہم زیادہ تقاضوں والے پیداواری ماحول میں درستگی، استحکام اور تکرار پذیری فراہم کرنے کے لیے تیار کردہ اعلیٰ کارکردگی کی بلو مولڈنگ مشینیں مہیا کرتے ہیں۔ ہمارے بلو مولڈنگ ٹیکنالوجیز دیکھیں اور اپنے پیداواری اہداف کے لیے درست نظام تلاش کرنے کی خاطر ہمارے ماہرین سے رابطہ کریں۔
- مواد کی درست تقسیم کے لیے جدید پیریزن پروگرامنگ
- موٹائی میں فرق کم کرنے کے لیے اعلیٰ درستگی والا ڈائی ہیڈ کنٹرول
- فوری عمل ایڈجسٹمنٹ کے لیے حقیقی وقت نگرانی کے نظام
- مصنوعات کے یکساں معیار کے لیے بہتر بنایا گیا سانچہ اور کولنگ انضمام
- پیچیدہ، ملٹی لیئر اور زیادہ حجم کی ایپلی کیشنز کے لیے قابلِ اعتماد حل
آج ہی ہم سے رابطہ کریں اپنی ایپلی کیشن پر بات کرنے، حسبِ ضرورت حل مانگنے یا ماہر تکنیکی رہنمائی لینے کے لیے۔
اکثر پوچھے جانے والے سوالات
بلو مولڈ پرزوں میں دیوار کی ناہموار موٹائی کی سب سے عام وجوہات کیا ہیں؟
درجۂ حرارت میں فرق سے کھنچاؤ ناہموار ہوتا ہے—پیریزن کا غیر یکساں درجۂ حرارت بعض حصوں کو زیادہ کھینچتا ہے۔ بہت زیادہ یا کم ہوا کا دباؤ مواد کی تقسیم پر اثر ڈالتا ہے۔ مرکز سے ہٹا بلو پن ایک طرف کو پتلا کرتا ہے۔ گھسے ہوئے اجزا بلو شروع ہونے سے پہلے پیریزن کی موٹائی میں عدم یکسانیت پیدا کرتے ہیں۔
زیادہ یکساں دیوار موٹائی کے لیے پروسیسنگ ترتیبات کیسے بدلوں؟
پگھلاؤ کا درجۂ حرارت جانچیں—اسے یکساں رکھیں۔ کولنگ قابو کرنے کے لیے پیریزن گرنے کا وقت ایڈجسٹ کریں؛ تیز گرنے سے لٹکاؤ کم ہوتا ہے۔ بلو دباؤ آہستہ آہستہ درست کریں؛ 5–10 PSI کی معمولی تبدیلیاں مواد کی تقسیم میں بڑا فرق پیدا کرتی ہیں۔
پتلے اور موٹے مقامات کم کرنے کے لیے پیریزن پروگرامنگ کی کون سی تبدیلیاں مدد دیتی ہیں؟
پیریزن پروگرامنگ بلو سے پہلے دیوار کی موٹائی بدلتی ہے۔ جہاں زیادہ مواد چاہیے وہاں حصے موٹے بنائیں، خاص طور پر ان مقامات پر جو بلو کے دوران سب سے زیادہ کھنچتے ہیں—نچلے حصوں کو اکثر اضافی مواد درکار ہوتا ہے۔
بلو مولڈ مصنوعات میں سانچے کے ڈیزائن کی خصوصیات موٹائی کی تقسیم کو کیسے متاثر کرتی ہیں؟
سانچے کا درجۂ حرارت کولنگ پر اثر انداز ہوتا ہے—ٹھنڈے حصے تیزی سے جم جاتے ہیں، جس سے کھنچاؤ محدود ہوتا ہے۔ پنچ آف ڈیزائن مواد کے بہاؤ پر اثر ڈالتا ہے؛ ناقص پنچ آف سے جوڑوں کے قریب پتلے مقامات بنتے ہیں۔ سانچے کی جیومیٹری کھنچاؤ کے نمونے طے کرتی ہے—تیز کونوں اور گہری ڈرا پر خصوصی توجہ دیں۔
دیوار کی موٹائی کی یکسانیت کی تصدیق کے لیے کون سی معیار جانچ یا پیمائش بہترین ہے؟
الٹراسونک گیجز پرزے کاٹے بغیر فوری پیمائش دیتے ہیں—بس پروب سطح پر رکھیں۔ ہال ایفیکٹ گیجز بوتلوں اور پتلے پرزوں کے لیے ہیں (اندر چھوٹی اسٹیل کی گیند، باہر پروب)۔ کئی مقامات دیکھنے کے لیے نمونے کاٹیں، مگر کٹے کناروں سے بچیں جہاں ابھار بنتے ہیں۔
دیوار کی موٹائی بہت زیادہ بدلنے سے کارکردگی یا ظاہری شکل میں کیا مسائل ہو سکتے ہیں؟
پتلے حصے کمزور مقامات بناتے ہیں جو دباؤ یا ضرب سے ناکام ہو سکتے ہیں—بوتلیں بھرائی یا ترسیل کے دوران پھٹ سکتی یا ٹوٹ سکتی ہیں۔ ناہموار موٹائی ٹیڑھا پن اور ناقص جہتی درستگی پیدا کرتی ہے؛ پرزے درست طور پر ایک دوسرے پر نہیں رکھے یا فٹ کیے جا سکتے۔ بصری نقائص میں لہردار سطحیں، دھنسے حصے اور موٹائی کے نمایاں فرق شامل ہیں۔





