
گرم ایکسٹروژن سخت الائے اور پیچیدہ شکلیں سنبھالتی ہے۔ سرد ایکسٹروژن زیادہ محدود رواداریاں، بہتر سطح اور اکثر کم توانائی کی کھپت دیتی ہے۔ بڑی، مشکل تشکیل والی دھاتوں اور پیچیدہ جیومیٹری کے لیے گرم ایکسٹروژن منتخب کریں؛ جہاں درستگی، سطحی معیار اور تناؤ سے سختی اہم ہوں وہاں سرد ایکسٹروژن منتخب کریں۔
یہ مضمون دونوں عملوں کی واضح تعریف، ان کے مکینزم اور فائدے و نقصانات کا موازنہ دیتا اور مواد، شکل، لاگت اور پیداواری پیمانے کے مطابق فیصلہ کرنے میں رہنمائی کرتا ہے۔
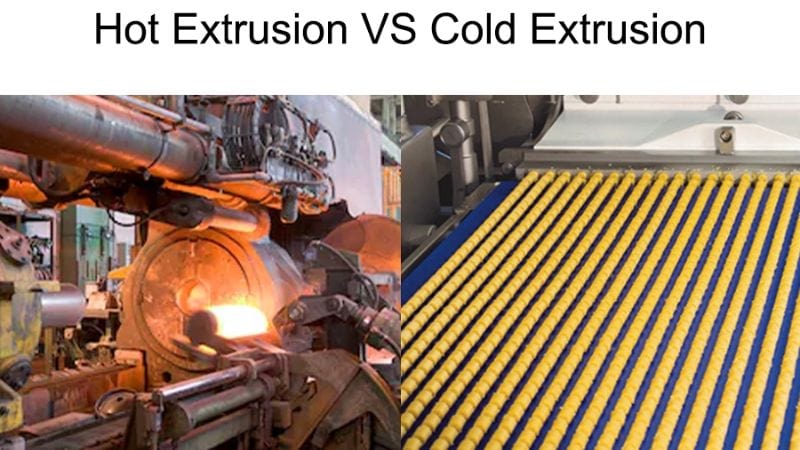
تعریفیں: گرم اور سرد ایکسٹروژن کیا ہیں؟
دونوں عمل درجۂ حرارت، مواد کے رویے، ٹولنگ کی ضرورت اور عام استعمالات میں مختلف ہیں۔ مکینیکل خصوصیات، سطحی معیار اور پیداواری پیمانے میں فرق دکھائی دیتا ہے۔
گرم ایکسٹروژن
- عمل کا اصول: دھات کو اس کے دوبارہ قلمی ساخت بننے کے درجۂ حرارت سے اوپر گرم کر کے ڈائی سے دبایا جاتا ہے۔
- حرارت کا اہم اثر: دھات کا بہاؤ تناؤ کم کرتا ہے، تاکہ اسٹیل یا ٹائٹینیم جیسے سخت الائے کم قوت سے شکل دیے جا سکیں۔
- مواد کی ساخت: زیادہ موٹے دانوں کی ساخت بنتی ہے، جو کھنچاؤ کی صلاحیت بہتر کرتی ہے لیکن سرد عمل کیے پرزوں کے مقابلے میں طاقت کم کر سکتی ہے۔
- ٹولنگ پر اثر: زیادہ درجۂ حرارت گھساؤ اور آکسیڈیشن بڑھا کر ٹول کی عمر کم کر سکتا ہے۔
سرد ایکسٹروژن:
- عمل کا اصول: دھات کو کمرے کے درجۂ حرارت یا اس کے قریب کہیں زیادہ دباؤ سے ڈائی میں گزارا جاتا ہے۔ چپک کر جام ہونے سے بچانے اور بہترین سطح کے لیے مخصوص چکنا کرنے کا عمل، مثلاً فاسفیٹ کوٹنگ کے ساتھ چکنا تیل، ضروری ہے۔
- مواد کی خصوصیت: سرد عمل مواد کو سخت کرتا ہے، اس کی ییلڈ طاقت اور تھکاوٹ کے خلاف مزاحمت بڑھاتا ہے۔ اس لیے فاسٹنر اور گیئر جیسے اجزا کے لیے بہت مفید ہے۔
- ٹولنگ & چکنا کرنے کی ضروریات: ٹولنگ کو انتہائی زیادہ تناؤ برداشت کرنا ہوتا ہے۔ حرارتی چکر نہ ہونے سے ابعادی استحکام بہتر ہوتا ہے، لیکن مؤثر چکناہٹ، یعنی فاسفیٹ کوٹنگ + تیل کا نظام، رگڑ سنبھالنے، گھساؤ گھٹانے اور پرزے کی سطح و ٹولنگ کی عمر یقینی بنانے کے لیے اہم ہے۔
گرم بمقابلہ سرد ایکسٹروژن: کیا فرق ہے
گرم ایکسٹروژن دھات نرم کرنے اور تشکیل کی قوت کم کرنے کے لیے بلند درجۂ حرارت استعمال کرتی ہے؛ سرد ایکسٹروژن طاقت اور سطحی معیار برقرار رکھنے کے لیے درجۂ حرارت کمرے کے قریب رکھتی ہے۔ ہر طریقہ مواد کے بہاؤ، ٹول کے تناؤ، رواداریوں اور بعد کے عمل کی ضروریات کو الگ انداز سے بدلتا ہے۔
ابتدائی فرق: دھاتی بلٹ کی حالت، توانائی کی قسم (حرارتی بمقابلہ مکینیکل)
گرم ایکسٹروژن میں ابتدائی بلٹ گرم کیا جاتا ہے، جس کے لیے خاصی حرارتی توانائی چاہیے۔ اس ابتدائی حرارت سے مواد نرم اور شکل بدلنے میں آسان ہوتا ہے۔ دوسری طرف سرد ایکسٹروژن کمرے کے درجۂ حرارت کے بلٹ سے شروع ہوتی اور شکل بدلنے کے لیے صرف شدید مکینیکل قوت، یعنی دباؤ، پر انحصار کرتی ہے۔ اس لیے مواد کی سرد کاری کی خصوصیات دیکھ کر محتاط انتخاب ضروری ہے۔
حتمی فرق: پریس سے فوراً نکلنے والے پرزے کی خصوصیات
گرم ایکسٹروژن کے پرزوں کو مطلوبہ مکینیکل خصوصیات کے لیے اکثر بعد کا حرارتی عمل چاہیے، اور سطح زیادہ کھردری ہونے سے ثانوی مشین کاری درکار ہو سکتی ہے۔ سرد ایکسٹروژن کے پرزوں کی سطح بہتر، عملی سختی سے مکینیکل خصوصیات، مثلاً کششی طاقت اور سختی، زیادہ، اور ابعادی رواداریاں اکثر محدود ہوتی ہیں؛ اس سے مزید تکمیلی کام کم یا ختم ہو سکتا ہے۔
رفتار & پیمانہ: پیداواری شرح اور عام پرزے کے سائز کا موازنہ
گرم ایکسٹروژن، خصوصاً بڑے پروفائلوں میں، تیز مسلسل عمل ہو سکتی ہے اور طویل پیداوار و بڑے ساختی اجزا کے لیے موزوں ہے۔ سرد ایکسٹروژن زیادہ قوت کے باعث کبھی فی عمل سست ہوتی ہے، لیکن چھوٹے باریک پیچیدہ پرزوں کی بڑی مقدار میں تیاری میں بہترین ہے، جہاں درستگی اور یکسانیت اہم ہوں۔
عملی مراحل کا موازنہ
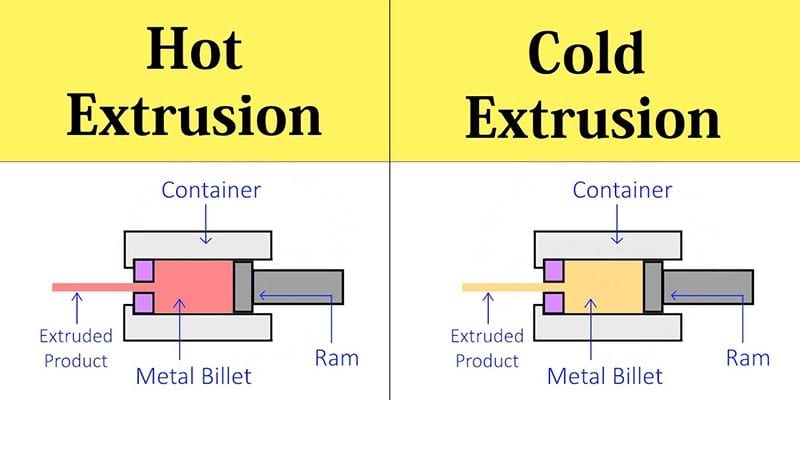
گرم ایکسٹروژن میں بلٹ کو ڈائی میں دبانے سے پہلے گرم کیا جاتا ہے؛ ایلومینیم کے لیے اکثر 300–600°C اور اسٹیل کے لیے اس سے زیادہ۔ حرارت ییلڈ طاقت کم اور کھنچاؤ کی صلاحیت بڑھاتی ہے، اس لیے مواد کی طاقت کے لحاظ سے رام کی زیادہ رفتار اور پریس کا کم ٹنّیج استعمال ہوتا ہے۔ درجۂ حرارت کی یکسانیت اور بلٹ کی آکسیڈیشن کنٹرول کرنا ضروری ہے۔
سرد ایکسٹروژن کمرے کے درجۂ حرارت یا قدرے گرم بلٹ سے شروع ہوتی ہے اور زیادہ تشکیل دباؤ استعمال کرتی ہے۔ سطحی نقصان محدود رکھنے کے لیے اکثر چکناہٹ اور قریب رواداریوں والی ڈائی کے ساتھ متعدد مراحل، مثلاً آگے، پیچھے یا مشترک، استعمال ہوتے ہیں۔
گرم ایکسٹروژن کے بعد دانوں کی بڑھوتری یا سطحی آکسائیڈ تہہ درست کرنے کے لیے عموماً اینیلنگ، تیزابی صفائی یا مشین کاری چاہیے۔ سرد ایکسٹروژن کے پرزوں کو عموماً کم مشین کاری درکار ہے، لیکن زیادہ قوت سنبھالنے کے لیے مضبوط ٹولنگ اور پریس ضروری ہیں۔
فوائد & حدود: متوازن جائزہ
گرم ایکسٹروژن سخت الائے کی تشکیل آسان کرتی ہے کیونکہ بلند درجۂ حرارت بہاؤ تناؤ کم کرتا ہے۔ اس سے پریس ٹنّیج اور ٹولنگ کا گھساؤ گھٹتا ہے، اور پیچیدہ پروفائل، پتلی دیواریں اور متعدد خالی خانوں والی ساختیں زیادہ اعتماد سے بن سکتی ہیں۔
تاہم سطحی معیار اور ابعادی درستگی کم ہوتے ہیں۔ گرم ایکسٹروژن سے بنے پرزوں کو سخت رواداریوں اور سطحی تقاضوں کے لیے اکثر ثانوی مشین کاری یا حرارتی عمل درکار ہوتا ہے۔
سرد ایکسٹروژن ڈائی سے نکلتے ہی زیادہ محدود رواداریاں اور ہموار سطح دیتی ہے۔ تناؤ سے سختی کے ذریعے طاقت بہتر ہوتی ہے، جو زیادہ طاقت والے چھوٹے پرزوں اور یکساں اجزا کی تیز تیاری کے لیے مفید ہے۔
سرد پروسیسنگ کو زیادہ تشکیل بوجھ اور مضبوط ٹولنگ چاہیے۔ اس سے کمرے کے درجۂ حرارت پر بننے والے الائے کا دائرہ محدود ہوتا ہے، اور دراڑوں سے بچنے کے لیے چکناہٹ اور محتاط سنبھال ضروری ہے۔
اپنی ضروریات کے لیے درست عمل منتخب کرنے کو یہ مختصر تقابلی جدول استعمال کریں:
| عامل | گرم ایکسٹروژن | سرد ایکسٹروژن |
| مشکل الائے کی شکل بننے کی صلاحیت | بہترین | محدود |
| ٹولنگ کا تناؤ / پریس ٹنّیج | کم | زیادہ |
| سطحی معیار & رواداریاں | کمتر؛ اکثر تکمیلی عمل چاہیے | بہتر؛ زیادہ محدود رواداریاں |
| طاقت پر اثرات | حرارتی عمل کی ضرورت ہو سکتی ہے | عملی سختی سے طاقت بڑھتی ہے |
| عام استعمالات | بڑے، پیچیدہ پروفائل | چھوٹے درست پرزے |
JWELL کے ساتھ اگلا قدم اٹھائیں
گرم ایکسٹروژن مضبوط الائے کو پیچیدہ پروفائلوں میں بنانے کے لیے موزوں ہے، جبکہ سرد ایکسٹروژن بڑے پیمانے پر انتہائی درست، عملی سختی والے پرزے بنانے میں عمدہ ہے۔ JWELL ان پیداواری ضروریات کو قابلِ اعتماد، اعلیٰ معیار کے ایکسٹروژن حلوں میں بدلنے کا قابلِ اعتماد شراکت دار ہے۔
حسبِ ضرورت ایکسٹروژن حلوں کی مکمل اقسام دیکھنے کا موقع نہ گنوائیں؛ ہمارا مصنوعات کا صفحہ ابھی دیکھیں، جہاں مصنوعات کی تفصیلی خصوصیات، استعمال کی مثالیں اور ہم سے رابطہ کریں مزید معلومات کے لیے۔





