
تؤدي الجدران غير المتساوية إلى نقاط ضعف وهدر المواد ومنتجات رديئة الجودة. يمكنك التحكم في تجانس سُمك الجدار من خلال إدارة حرارة الباريسون وتوقيت ضغط الهواء وموضع قضيب الشد وتصميم القالب.
ستتعرف على حلول عملية تستند إلى مبادئ هندسية وإصلاحات مجربة في الواقع.
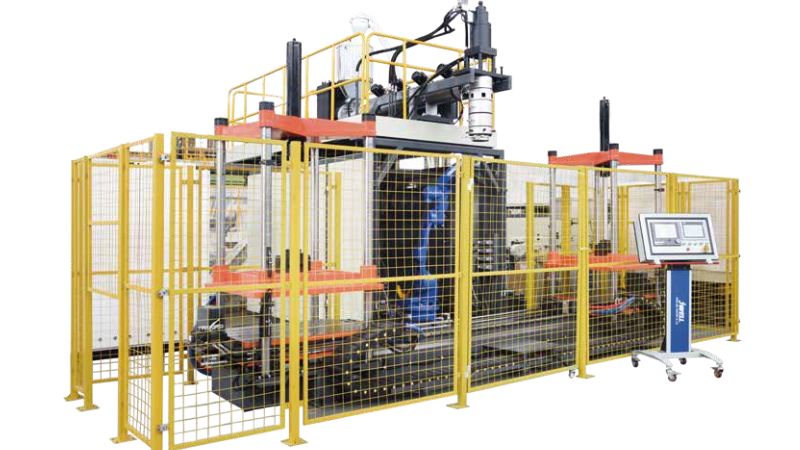
العوامل المؤثرة في تجانس سُمك الجدار
تؤثر ثلاثة عوامل رئيسية في تجانس سُمك الجدار: تشكيل الباريسون والتحكم في العملية وجودة المواد الخام.
تشكيل الباريسون والسُمك الأولي
يشكل الباريسون أساس التحكم في سُمك الجدار. فإذا بدأ بسُمك غير متساوٍ، انتقل هذا التفاوت إلى المنتج النهائي. وتحدد فجوة القالب سُمك الباريسون الأولي؛ حتى إن التفاوتات الطفيفة تنشئ نقاط ضعف أو مناطق سميكة.
ويتطلب الباريسون المتجانس تدفقًا ثابتًا للمصهور و درجة حرارة موحدة للقالب. تسبب النقاط الساخنة في القالب ترقق الجدران في تلك المواضع. كما يلعب تصميم رأس البثق دورًا مهمًا. وتستخدم الآلات الحديثة أنظمة قوالب قابلة للبرمجة لضبط سُمك الباريسون في الوقت الفعلي بما يلائم شكل الزجاجة.
تأثير معلمات العملية
تؤثر إعدادات الحرارة في تدفق المادة وتمددها. وتسبب حرارة الباريسون المرتفعة ترهلًا مفرطًا وترقق الجزء السفلي. أما الحرارة المنخفضة فتمنع التمدد المتجانس.
يجب أن يتوافق معدل البثق مع توقيت النفخ. فالبثق السريع مع النفخ البطيء يسبب تفاوتًا في السُمك بسبب سحب الجاذبية للباريسون إلى أسفل. كما يهم ضغط النفخ وتوقيته؛ فالضغط القليل يترك مناطق سميكة لأن المادة لا تتمدد بالكامل على القالب.
اختيار المواد وجودة القالب الأولي
يؤثر الراتنج مباشرةً في تجانس السُمك. وتمنحك المواد ذات نطاق تدفق مصهور ضيق تحكمًا أفضل. قد يؤدي المحتوى المعاد تدويره إلى تفاوت اللزوجة الذي يظهر على هيئة جدران غير متساوية.
في القولبة بالتمدد والنفخ، يجب أن يكون سُمك جدار القالب الأولي متجانسًا قبل بدء النفخ. فضعف جودة القالب الأولي يجعل تحقيق تجانس الجدران النهائية أكثر صعوبة.
الحلول الهندسية وتقنيات التحكم
تتميز آلات القولبة بالنفخ الحديثة بخصائص ذكية لتحسين التحكم في سُمك الجدار، منها الضبط الآلي والمراقبة الدقيقة والبرمجة المتقدمة للباريسون.
خصائص متقدمة لآلات القولبة بالنفخ
تشمل آلات القولبة بالنفخ اليوم أنظمة التحكم الآلي في الباريسون التي تضبط توزيع المادة أثناء البثق. وتغير هذه الأنظمة فجوة القالب في الوقت الفعلي لتعويض ترهل المادة وتمددها.
كما تتوفر رؤوس قوالب قابلة للبرمجة يمكنها إنشاء ما يصل إلى 100 نقطة أو أكثر للتحكم في السُمك على طول الباريسون. وهذا يتيح لك تحديد مواضع توزيع المادة بدقة في المنتج النهائي.
التحكم المحوري والشعاعي في سُمك الجدار
يدير التحكم المحوري في سُمك الجدار توزيع المادة على امتداد الطول الرأسي للباريسون. ويضبط النظام فتحة القالب أثناء البثق، مضيفًا مزيدًا من المادة إلى المناطق عالية المتانة.
أما التحكم الشعاعي فيعالج السُمك حول المحيط. وتستخدم الآلة نقاط تحكم متعددة حول القالب لضمان تدفق متساوٍ للمادة في جميع الاتجاهات.
المراقبة في الوقت الفعلي وقياس السُمك
تقيس مقاييس السُمك بالموجات فوق الصوتية سُمك الجدار دون إتلاف المنتجات. وتوفر هذه المستشعرات ملاحظات فورية أثناء الإنتاج، ما يسمح باكتشاف المشكلات قبل تشكل الخردة.
تتتبع الأنظمة في الوقت الفعلي بيانات السُمك وتنبهك إلى انحراف القياسات، ما يتيح تصحيح العملية فورًا.
تصميم القالب والعملية لتحقيق التجانس
يعتمد تجانس سُمك الجدار على تصميم قالب ذكي وتعديلات دقيقة للعملية. ويعمل شكل القالب المناسب وإعداد التبريد و إعدادات الضغط معًا لتوزيع المادة بالتساوي على الجزء المُشكّل.
تحسين هندسة القالب
يؤثر تصميم القالب مباشرةً في تدفق البلاستيك وتمددِه أثناء القولبة. ويمكن استخدام بوابة خارج المركز لتحسين توزيع المادة لبعض أشكال الأجزاء. ويجب ألا يتجاوز عمق التجويف عرضه لمنع الترقق المفرط.
ويضمن الاهتمام بموقع خط الفصل ومناطق الإغلاق احتجاز الباريسون كما ينبغي. حافظ على نسب نفخ مناسبة، بحيث يكون العرض عادةً أكبر من العمق في تصميمات التجاويف.
قوالب خاصة الشكل وقنوات التبريد
قالب خاص الشكل يساعد على التحكم في سُمك الباريسون قبل بدء القولبة. وتزيل قنوات التبريد المضطربة الحرارة بالتساوي وتمنع الالتواء.
وجّه التبريد بالقرب من مقاطع الجدار الأكثر سُمكًا لموازنة معدلات الانكماش. وتحافظ مداخل ومخارج متعددة بترتيب متذبذب على اتساق درجات الحرارة عبر سطح القالب.
قضبان الشد وضبط ضغط النفخ
قضبان الشد تحكم في استطالة القالب الأولي لتوزيع المادة. ويسهم ضبط سرعة قضيب الشد في تغيير نمط توزيع سُمك الجدار.
يجب أن يتوافق ضغط النفخ وتوقيته مع متطلبات الجزء المُشكّل. يدفع النفخ عالي الضغط المادة إلى تفاصيل القالب في اللحظة المناسبة، بينما يمنع الضغط التدريجي انفجار المقاطع الرقيقة.
استكشاف الأعطال وأفضل الممارسات
يحافظ الكشف المبكر عن العيوب والفحص المنتظم لسُمك الجدار على الجودة ويجنب المشكلات المكلفة.
عيوب الباريسون والقالب الأولي
راقب مشكلات الباريسون الشائعة التي تسبب تفاوت سُمك الجدار. إذا ترهل الباريسون أو تجعد، فتحقق أولًا من إعدادات الحرارة. فالحرارة العالية تليّن البلاستيك وتسبب تدليه.
تؤدي المناطق الرقيقة في الباريسون إلى نقاط ضعف في المنتج النهائي. اضبط فجوة القالب لزيادة السُمك في المواضع المتأثرة. واستخدم برمجة الباريسون للتحكم في السُمك على امتداده بالكامل.
تشير البقع السوداء أو الفقاعات في الباريسون إلى تلوث المادة أو وجود رطوبة فيها. نظف المعدات وجفف الراتنج جيدًا قبل المعالجة.
طرق اختبار سُمك الجدار
استخدم مقاييس السُمك لقياس المنتجات المصبوبة بالنفخ بانتظام. وتوفر مقاييس الموجات فوق الصوتية قراءات سريعة ودقيقة دون إتلاف الأجزاء.
افحص نقاطًا متعددة في كل منتج. قس عند الأعلى والمنتصف والأسفل لاكتشاف أنماط تفاوت سُمك الجدار. وسجل القياسات لمتابعة الاتجاهات بمرور الوقت.
استراتيجيات اتساق المنتج
ضع جدولًا منتظمًا للفحص. واختبر عينات من كل دورة إنتاج لاكتشاف المشكلات مبكرًا.
وثّق معلمات العملية في دورات التشغيل الناجحة. واحتفظ بسجلات إعدادات الحرارة والضغط والتوقيت. ودرب المشغلين على التعرف إلى العيوب وإجراء التعديلات بسرعة.
حسّن التحكم في سُمك الجدار بحلول متقدمة للقولبة بالنفخ
يتطلب تحقيق سُمك جدار متسق المعدات المناسبة وأنظمة التحكم الذكي والدعم المتخصص. في Jwellanhui، نوفر آلات قولبة بالنفخ عالية الأداء صُممت لتحقيق الدقة والاستقرار وقابلية التكرار في بيئات الإنتاج الصعبة. استكشف تقنيات القولبة بالنفخ لدينا وتواصل مع خبرائنا للعثور على النظام المناسب لأهداف إنتاجك.
- برمجة متقدمة للباريسون لتوزيع المادة بدقة
- تحكم عالي الدقة في رأس القالب لتقليل تفاوت السُمك
- أنظمة مراقبة فورية لإجراء تعديلات مباشرة على العملية
- تكامل محسّن للقالب والتبريد لتحقيق جودة موحدة للمنتج
- حلول موثوقة للتطبيقات المعقدة ومتعددة الطبقات وعالية الإنتاجية
تواصل معنا اليوم لمناقشة تطبيقك أو طلب حل مخصص أو الحصول على إرشادات فنية متخصصة.
الأسئلة الشائعة
ما العوامل الأكثر شيوعًا التي تسبب عدم تساوي سُمك الجدار في الأجزاء المصبوبة بالنفخ؟
تسبب اختلافات درجات الحرارة تمددًا غير متساوٍ؛ فعدم اتساق حرارة الباريسون يجعل بعض المناطق تتمدد أكثر من غيرها. كما يؤثر ضغط الهواء المرتفع جدًا أو المنخفض جدًا في توزيع المادة. ويجعل دبوس النفخ غير المتمركز أحد الجوانب أرق، فيما تؤدي المكونات المتآكلة إلى تفاوت سُمك الباريسون قبل بدء النفخ.
كيف أضبط إعدادات المعالجة لتحقيق سُمك جدار أكثر اتساقًا؟
افحص حرارة المصهور وحافظ على تجانسها. واضبط زمن هبوط الباريسون للتحكم في التبريد؛ فالهبوط الأسرع يعني ترهلًا أقل. واضبط ضغط النفخ تدريجيًا؛ فالتغييرات الصغيرة بمقدار 5–10 PSI تحدث فرقًا كبيرًا في توزيع المادة.
ما تغييرات برمجة الباريسون التي تساعد على تقليل المناطق الرقيقة والسميكة؟
تغيّر برمجة الباريسون سُمك الجدار قبل النفخ. اجعل المقاطع أكثر سُمكًا حيث تحتاج إلى مزيد من المادة، ولا سيما المناطق التي تتمدد أكثر أثناء النفخ؛ فغالبًا ما تحتاج المقاطع السفلية إلى مادة إضافية.
كيف تؤثر ميزات تصميم القالب في توزيع السُمك في المنتج المصبوب بالنفخ؟
تؤثر حرارة القالب في التبريد؛ إذ تتجمد المقاطع الأبرد أسرع، ما يحد من التمدد. ويؤثر تصميم الإغلاق الضاغط في تدفق المادة؛ فالإغلاق السيئ ينشئ مناطق رقيقة قرب الوصلات. وتحدد هندسة القالب أنماط التمدد؛ لذا تتطلب الزوايا الحادة والسحوبات العميقة اهتمامًا خاصًا.
ما فحوص الجودة أو القياسات الأفضل للتحقق من اتساق سُمك الجدار؟
توفر مقاييس الموجات فوق الصوتية قراءات فورية دون قطع الأجزاء؛ يكفي وضع المسبار على السطح. وتناسب مقاييس تأثير هول الزجاجات والأجزاء الرقيقة (كرة فولاذية صغيرة في الداخل ومسبار في الخارج). كما يمكن قطع عينات لفحص نقاط متعددة، مع تجنب حواف القطع حيث تتكون النتوءات.
ما المشكلات التي قد تظهر في الأداء أو المظهر عندما يتفاوت سُمك الجدار أكثر من اللازم؟
تنشئ المقاطع الرقيقة نقاط ضعف تنهار تحت الضغط أو الصدمات؛ فقد تنفجر الزجاجات أو تتشقق أثناء التعبئة أو الشحن. ويسبب تفاوت السُمك التواءً وضعفًا في دقة الأبعاد، فلا تتراص الأجزاء أو تلائم بعضها كما ينبغي. وتشمل العيوب البصرية أسطحًا متموجة ومناطق غائرة وتفاوتًا ظاهرًا في السُمك.





