
تنشأ معظم مشكلات البثق من تفاعل خصائص المواد, وإعداد المعداتوظروف العملية. قد تؤدي تغييرات طفيفة في درجة الحرارة أو الضغط أو معدل التغذية إلى عيوب لا تظهر إلا لاحقًا أثناء الإنتاج.
يشرح هذا الدليل كيفية تشخيص العيوب الشائعة وفهم متغيرات العملية التي تؤثر في المخرجات وتحديد الأسباب الجذرية في المواد أو المعدات أو تصميم الخط.
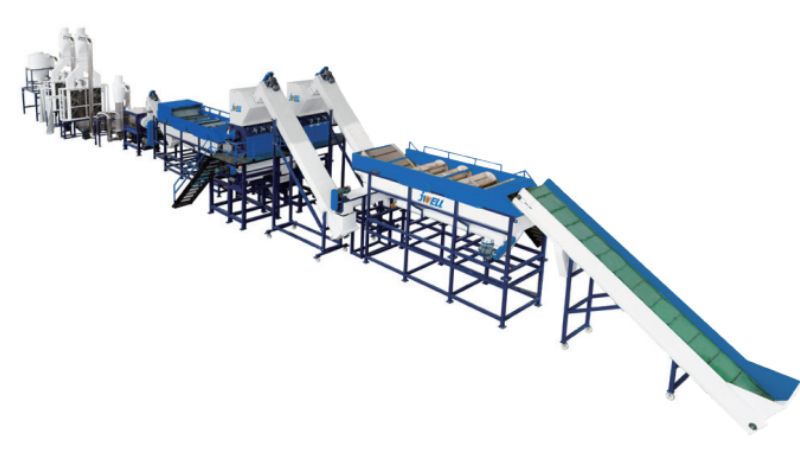
تشخيص عيوب البثق الشائعة
للعثور على العيوب، لا تكتفِ بمعالجة الأعراض السطحية؛ بل افهم تفاعل سلوك المواد وظروف العملية وتصميم المعدات. وتشير معظم العيوب إلى اختلالات محددة في درجة الحرارة أو الضغط أو تدفق المواد، ويمكن تتبعها وتصحيحها.
عدم اتساق سُمك الجدار والانحراف الأبعادي
يظهر تفاوت السُمك على شكل جدران غير متساوية أو أجزاء تتجاوز تفاوتات الأبعاد. ويحدث ذلك عادةً بسبب عدم تجانس درجة حرارة المصهور عبر القالب أو عدم اتساق معدلات التبريد. افحص تصميم القالب أولًا؛ فاختلال التدفق ينشئ مناطق سميكة ورقيقة تتكرر بأنماط يمكن توقعها. كما تؤدي تدرجات الحرارة في الأسطوانة إلى تدفق غير متساوٍ للمادة.
الأسباب الشائعة:
- عدم توازن درجات حرارة القالب
- تآكل أدوات التشكيل أو تلفها
- عدم اتساق سرعة الخط
- ضعف التحكم في درجة الحرارة بمناطق التبريد
تؤثر خصائص المواد أيضًا. فإذا اختلف مؤشر تدفق المصهور (MFI) بين الدفعات، تتغير معدلات التدفق حتى مع ثبات الإعدادات. ويؤدي ذلك إلى انحراف الأبعاد بمرور الوقت.
عيوب السطح: كسر المصهور وجلد القرش والخشونة
ينشئ كسر المصهور أنماطًا حلزونية أو تموجات، ويحدث عندما تتجاوز سرعة المصهور الحد المسموح به للبوليمر.
يبدو جلد القرش على هيئة نتوءات دقيقة ممتدة طوليًا. ويظهر هذا العيب عند مخرج القالب بسبب الإجهاد السطحي المفرط. ويمكن عادةً إصلاحه بضبط درجة حرارة القالب أو خفض سرعة البثق.
غالبًا ما يشير السطح الخشن دون أنماط واضحة إلى التلوث أو عدم اتساق جودة المصهور. كما يؤدي تحلل المادة بفعل الحرارة المفرطة إلى عدم انتظام السطح.
الفقاعات وآثار الاحتراق والاصفرار
تشير الفقاعات إلى احتباس الرطوبة أو الهواء في المادة. تحقق من تخزين الراتنج كما ينبغي ومن عمل نظام التنفيس بشكل صحيح.
يشير الاصفرار وآثار الاحتراق إلى التحلل الحراري. ويحدث ذلك إذا بقيت المادة مدة طويلة في درجات حرارة عالية أو بسبب وجود نقاط ساخنة في الأسطوانة. افحص زمن المكوث وملف درجات حرارة الأسطوانة.
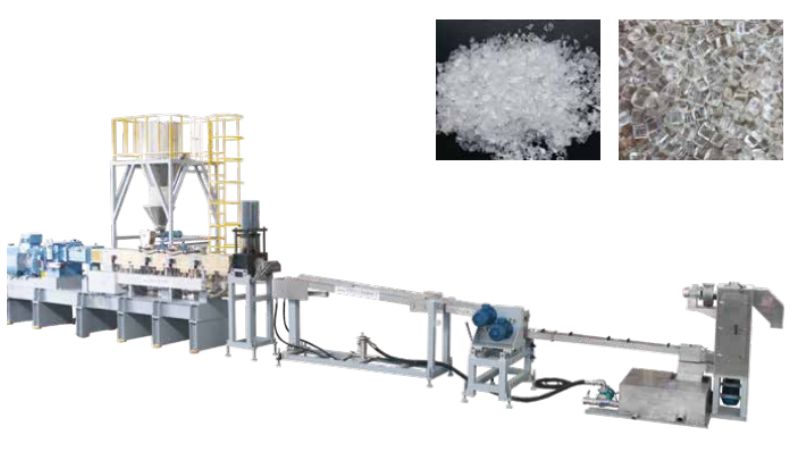
مؤشرات أساسية:
- البقع الداكنة = مادة متحللة
- اللون الأصفر = أكسدة أو ارتفاع مفرط في الحرارة
- شفاف فقاعات= محتوى الرطوبة
يسبب تلوث المواد عيوبًا عشوائية لا تتبع أنماطًا محددة. نظف معداتك جيدًا وتحقق من جودة المواد الواردة.
عدم استقرار الضغط والإنتاج
تؤدي تقلبات ضغط المصهور إلى مشكلات في جودة المنتجات في المراحل اللاحقة. فتغيرات الضغط المفاجئة تؤثر مباشرةً في الأبعاد وجودة السطح.
راقب مقاييس الضغط أثناء الإنتاج. فالضغط المستقر يعني تدفقًا ثابتًا، بينما تشير دورات الضغط أو انحرافه إلى مشكلات في التغذية أو اختلال درجات الحرارة أو انسداد حزمة المرشح.
يهدر تذبذب الإنتاج المواد وينشئ خردة. وينشأ عادةً عن تغذية غير متسقة أو مادة ملوثة أو سرعة غير مناسبة لـ سرعة اللولب بالنسبة إلى لزوجة المادة.
متغيرات العملية وتأثيرها
إن التحكم في متغيرات العملية هو ما يصنع الفرق بين الإنتاج السلس واستكشاف الأعطال باستمرار. وتشمل هذه المتغيرات إعدادات الحرارة، وتشغيل اللولب،, وتوازن التبريدوالتوقيت؛ إذ تتفاعل جميعها لتحدد جودة الفيلم واستقرار العملية.
التحكم في درجة حرارة الأسطوانة والمصهور
تحتاج مناطق حرارة الأسطوانة إلى إعداد دقيق لصهر البوليمر على النحو المناسب دون تحلله. ولكل منطقة دور: تحافظ منطقة التغذية على تدفق الراتنج، وتصهر منطقة الانتقال المادة، وتثبت منطقة القياس درجة حرارة المصهور.
تستخدم معظم آلات البثق الحديثة وحدات تحكم بالحرارة ومزدوجات حرارية في كل منطقة من الأسطوانة. راقب درجة حرارة المصهور الفعلية عند قالب آلة البثق، لا نقاط ضبط حرارة الأسطوانة فحسب. إذ يمنحك مزدوج حراري للمصهور معلومات فعلية عما يجري في الداخل.
إذا ارتفعت حرارة المصهور أكثر من اللازم، تعرض البوليمر للتحلل وخصائص غير مطابقة للمواصفات. وإذا انخفضت، تحصل على خلط ضعيف وجسيمات غير منصهرة.
تأثير سرعة اللولب وrpm والضغط الخلفي
تتحكم سرعة اللولب بوحدة rpm مباشرةً في معدل الإنتاج، كما تؤثر في مقدار الطاقة الميكانيكية التي تصل إلى المصهور. تزيد السرعة الأعلى الإنتاجية لكنها ترفع أيضًا حرارة المصهور بسبب التسخين بالقص.
يؤثر الضغط الخلفي في جودة الخلط وحرارة المصهور، وينشأ عن مقاومة القالب ومقاومة نظام التبريد.
موازنة نظام التبريد ودرجة حرارة القالب
تؤثر درجة حرارة القالب في توزيع التدفق عبر عرض الفيلم. وتسبب درجات الحرارة غير المتساوية تباينًا في القياس وأشرطة متفاوتة السُمك تظهر في المراحل اللاحقة.
يجب أن يزيل نظام التبريد الحرارة بشكل متماثل لمنع الالتواء أو الانحراف الأبعادي.
ضبط زمن المكوث ونسبة L/D وسرعة الخط
يعتمد زمن المكوث على نسبة L/D لآلة البثق وسرعة الخط. ويحسن الزمن الأطول الخلط لكنه يزيد خطر التحلل الحراري للمواد الحساسة للحرارة.
الأسباب الجذرية: المواد والمعدات وعوامل التصميم
ترجع معظم مشكلات البثق إلى ثلاثة مجالات أساسية: المواد المستخدمة، وطريقة عمل المعدات، وكيفية إعداد خط الإنتاج.
جودة المواد الخام والتلوث
تؤثر جودة المواد الخام مباشرةً في المنتج النهائي. وتسبب المواد الملوثة عيوبًا مثل عيون السمك وتغير اللون في الأجزاء المبثوقة. احرص دائمًا على فحص الراتنجات الواردة بحثًا عن جسيمات غريبة أو بوليمر متحلل قبل المعالجة.
وتُعد الرطوبة مشكلة رئيسية أخرى. فإذا لم تجفف الراتنج وفق مواصفات الشركة المصنعة، فستلاحظ فقاعات و عيوب سطحية. خزّن المواد على النحو المناسب لمنع تلوثها بالغبار أو الشظايا المعدنية أو البوليمرات المختلطة.
تصميم اللولب وأنماط التآكل
يجب أن يتوافق تصميم اللولب مع المادة التي تعالجها. فالنسب الخاطئة للانضغاط أو أعماق القنوات تؤدي إلى ضعف الصهر والخلط. ويغير تآكل اللولب طريقة تدفق المادة عبر آلة البثق، ما يسبب مشكلات في الإنتاج والجودة.
افحص اللولب بانتظام بحثًا عن أنماط التآكل على أطراف الرحلات وأسطح الأسطوانة. فاللوالب المتآكلة تقلل كفاءة الخلط وتسبب عدم اتساق درجات حرارة المصهور.
محاذاة القالب وإعداد خط البثق
تؤثر محاذاة القالب في أبعاد المنتج وجودة السطح. وعندما لا يتمركز القالب بدقة مع محور اللولب، ينتج سُمك جدار غير متساوٍ والأجزاء الملتوية.
يجب أن يكون حوض التبريد موازيًا لمخرج القالب. فالمحاذاة السيئة تنشئ إجهادات داخلية تظهر في صورة التواء أو انحراف أبعادي في المنتج النهائي.
الخلط وتحلل المواد والصيانة الوقائية
يمنع الخلط الجيد تحلل المواد أثناء المعالجة. وتسبب أزمنة المكوث الطويلة في آلة البثق تفكك البوليمر وتكوّن الجل. خفّض درجات حرارة المصهور وزمن المكوث لحماية سلامة المادة.
ضع جدولًا للصيانة الوقائية لخط البثق. نظّف معداتك قبل دورات الإنتاج وافحص حزم المرشحات بحثًا عن المواد المتحللة. تمنع الصيانة المنتظمة المشكلات الصغيرة من التحول إلى مشكلات إنتاج كبيرة.
حلول مثبتة وأفضل الممارسات
تعتمد عمليات البثق الناجحة على التحكم الذكي في العمليات وأساليب استكشاف الأعطال الموجهة واستراتيجيات الحد من الهدر.
التحكم في العملية وتحسينها في الوقت الفعلي
تساعد مراقبة عملية البثق في الوقت الفعلي على اكتشاف المشكلات قبل أن تصبح مكلفة. تتبع المتغيرات الرئيسية مثل درجة الحرارة والضغط وسرعة اللولب طوال دورة الإنتاج.
يمنح تركيب مستشعرات رقمية في النقاط الحرجة تغذية راجعة فورية. وعند اكتشاف ارتفاعات مفاجئة في الحرارة أو انخفاضات الضغط مبكرًا، يمكنك إجراء تعديلات سريعة. ويقلل هذا النهج العيوب ويحافظ على اتساق الإنتاج.
تشمل نقاط المراقبة الرئيسية:
- درجة حرارة القالب وضغطه
- سرعة اللولب وعزم الدوران
- استقرار معدل التغذية
- تجانس درجة حرارة المصهور
استكشاف أعطال بثق PVC والتطبيقات المتخصصة
يتطلب بثق PVC اهتمامًا خاصًا بتقنية المعالجة لأن المادة حساسة لـ تغيرات درجة الحرارة. يجب مراقبة مشكلات تغذية الخليط الجاف التي تسبب تقلب عزم الدوران وضعف الخلط.
حافظ على استقرار نظام التغذية من خلال فحص مستويات القادوس بانتظام وضمان تدفق موحد للمواد.
تقليل توقف الإنتاج وتحسين الكفاءة
يبدأ تقليل توقف الإنتاج بالصيانة الوقائية. نظف الشِباك والقوالب وفق الجدول لتجنب التوقفات المفاجئة.
وتتبع أنماط استهلاك الطاقة لتحديد مواطن عدم الكفاءة.
منع هدر المواد وتحسين تطوير المنتج
يقلل هدر المواد أرباحك. جفف الراتنج وفق مواصفات الشركة المصنعة لمنع العيوب المرتبطة بالرطوبة. ونفذ عمليات تطهير اللون بكفاءة بين تغييرات المنتج لتقليل الخردة.
عالج مشكلات البثق من جذورها بخبرة JWELL الهندسية
تشير عيوب البثق إلى مشكلات أعمق في المواد أو المعدات أو التحكم في العمليات. وأسرع طريق لتحسين جودة المنتج وتقليل التوقف هو التعاون مع شريك يفهم نظام البثق بالكامل. في Jwellanhui، نجمع بين الآلات المتقدمة والخبرة الهندسية العملية. معًا، سنحدد الأسباب الجذرية لمشكلات البثق لديك ونبني حلولًا تدوم.
تواصل معنا اليوم للحصول على استشارة متخصصة أو توصيات بالمعدات أو حل بثق مخصص.
الأسئلة الشائعة
ما أكثر عيوب البثق شيوعًا، وكيف يمكنني التعرف عليها بسرعة؟
تشمل العيوب الشائعة السطح الخشن والخطوط والفقاعات والالتواء وعدم تساوي السُمك. افحص الملمس بالنظر واللمس لتحديد العيوب بسرعة.
كيف أستكشف أعطال كسر المصهور وجلد القرش وخشونة السطح في المنتج المبثوق؟
لعلاج كسر المصهور، خفّض السرعة وارفع درجة حرارة القالب. ولإصلاح جلد القرش، قلل الإنتاج أو غير الراتنج. واضبط التسخين إذا كان السطح خشنًا.
ما الأسباب المعتادة لخطوط القالب وتفاوت القياس وعدم استقرار الأبعاد أثناء البثق؟
يؤدي اتساخ القالب أو خدشه إلى ظهور علامات خطية. ويسبب التدفق والسرعة غير المستقرين سُمكًا غير متساوٍ، فيما يؤدي التبريد غير المنتظم إلى عدم استقرار حجم المنتج.
كيف يمكنني إرجاع مشكلات البثق إلى مشكلات الراتنج أو المواد مثل الرطوبة والتلوث وضعف قوة المصهور؟
جفف المواد الخام الرطبة لتجنب الفقاعات. وحافظ على نظافة المواد لمنع البقع. واستخدم راتنجًا مطابقًا للمواصفات للحفاظ على قوة مصهور مستقرة.
ما إعدادات العملية التي ينبغي تعديلها أولًا عند تراجع جودة البثق: ملف الحرارة أم سرعة اللولب أم الضغط الخلفي أم سرعة السحب؟
اضبط درجة الحرارة أولًا، ثم سرعة اللولب وسرعة السحب. واجعل ضبط الضغط الخلفي الخطوة الأخيرة.
ما التغييرات الهندسية في اللولب أو القالب أو نظام التبريد والمعايرة التي يمكنها منع تكرار عيوب البثق نهائيًا؟
حسّن بنية اللولب لخلط أفضل. وأعد تصميم القالب لضمان تدفق موحد للمواد. وطوّر أجهزة التبريد لتثبيت أبعاد المنتج.





