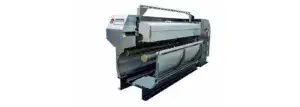
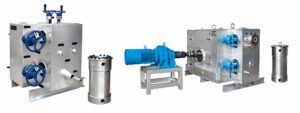
Spinnextruder der JWM-Serie
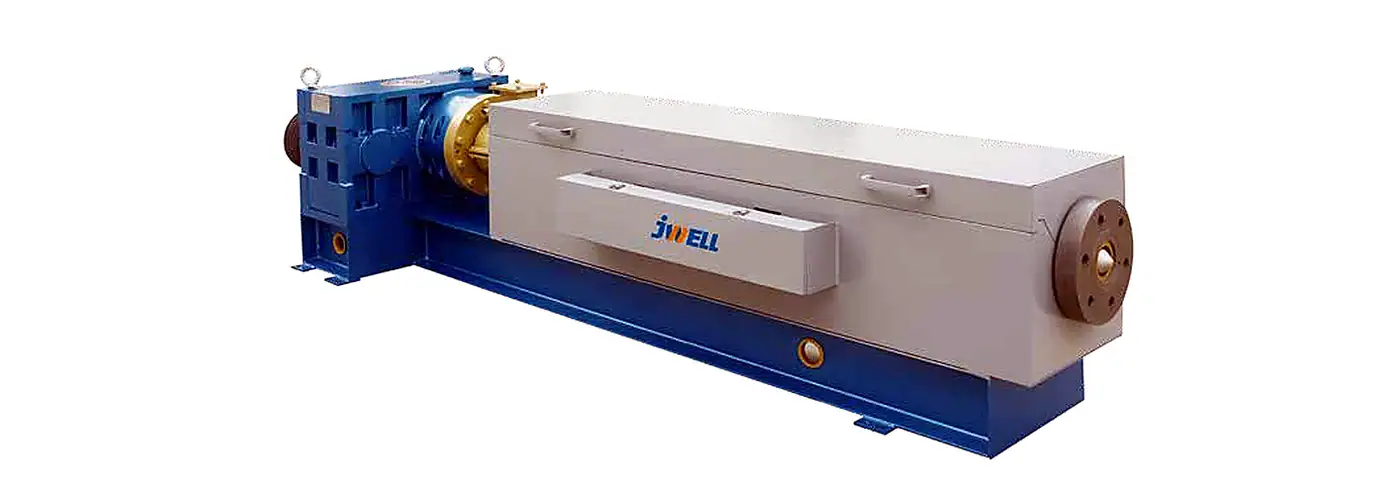
JWELL bietet Spinnextruder der JWM-Serie für das Schmelzspinnen von PET-, PA6-, PA66- und PP-Chips oder -Flakes mit einem Ausstoß von bis zu 1050 kg/h.
Wichtige Vorteile
- Materialien: Die Quelle nennt PET-, PA6-, PA66- und PP-Chips oder -Flakes.
- Großer Ausstoßbereich: Für PET sind dokumentierte Kapazitäten von 6 bis 1050 kg/h aufgeführt.
- LTM-Schneckenausführung: Mischelemente für niedrige Temperaturen unterstützen die Plastifizierung und die Schmelzequalität.
- Stabile Kraftübertragung: Dokumentiert sind gehärtete Schrägverzahnungen und ein Hochleistungs-Axiallager.
- Integrierte Steuerung: Der optionale Anschluss an das übergeordnete DCS des Kunden ist in der Quelle vorgesehen.
Technische Daten
| Modell | Schneckendurchmesser (mm) | L/D | Max. PET-Ausstoß (kg/h) | Max. PA6-Ausstoß (kg/h) | Schneckendrehzahl (r/min) | Antriebsleistung (kW) | Heizleistung (kW) | Heizzonen | Heizspannung (V) | Achsmittenhöhe (mm) | Gewicht (t) |
|---|---|---|---|---|---|---|---|---|---|---|---|
| JWM20/25 | Ø20 | 25:1 | 6 | 4 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.6 |
| JWM25/25 | Ø25 | 25:1 | 8 | 5.5 | 20–90 | 2.2 | 3 | 3 | 220 | 340 | 0.7 |
| JWM30/25 | Ø30 | 25:1 | 12 | 8 | 20–90 | 3 | 3 | 3 | 220 | 340 | 0.8 |
| JWM40/25 | Ø40 | 25:1 | 28 | 19 | 20–90 | 5.5 | 6 | 3 | 220 | 340 | 0.9 |
| JWM45/25 | Ø45 | 25:1 | 35 | 24 | 20–90 | 7.5 | 8 | 3 | 220 | 340 | 1 |
| JWM50/25 | Ø50 | 25:1 | 55 | 38 | 20–90 | 7.5 | 14 | 4 | 220 | 340 | 1.1 |
| JWM55/25 | Ø55 | 25:1 | 65 | 45 | 20–90 | 11 | 15 | 4 | 220 | 340 | 1.2 |
| JWM65/25 | Ø65 | 25:1 | 85 | 60 | 20–90 | 18.5 | 16 | 5 | 220 | 340 | 1.3 |
| JWM75/25 | Ø75 | 25:1 | 100 | 70 | 20–80 | 22 | 21 | 5 | 220 | 410 | 1.6 |
| JWM80/25 | Ø80 | 25:1 | 125 | 85 | 20–80 | 37 | 27 | 5 | 220 | 510 | 1.8 |
| JWM90/25 | Ø90 | 25:1 | 180 | 125 | 20–80 | 45 | 32 | 5 | 220 | 510 | 2 |
| JWM105/25 | Ø105 | 25:1 | 280 | 195 | 20–70 | 55 | 45 | 5 | 220 | 610 | 3 |
| JWM120/25 | Ø120 | 25:1 | 380 | 260 | 20–60 | 75 | 54 | 6 | 220 | 660 | 3.5 |
| JWM130/25 | Ø130 | 25:1 | 450 | 310 | 20–60 | 90 | 57 | 6 | 220 | 660 | 4 |
| JWM135/25 | Ø135 | 25:1 | 500 | 350 | 20–60 | 90 | 63 | 6 | 220 | 660 | 4.2 |
| JWM150/25 | Ø150 | 25:1 | 600 | 415 | 20–60 | 110 | 76.5 | 6 | 380 | 710 | 5 |
| JWM160/25 | Ø160 | 25:1 | 700 | – | 20–60 | 132 | 85.5 | 6 | 380 | 710 | 6 |
| JWM170/25 | Ø170 | 25:1 | 800 | – | 20–60 | 160 | 103.5 | 6 | 380 | 750 | 8 |
| JWM180/25 | Ø180 | 25:1 | 900 | – | 20–50 | 185 | 110 | 7 | 380 | 800 | 10 |
| JWM200/25 | Ø200 | 25:1 | 1050 | – | 20–50 | 220 | 150 | 7 | 380 | 1000 | 12 |
Anwendungsbereiche
Produktbeschreibung
Der JWELL-Extruder der JWM-Serie für Spinnanlagen ist für das Schmelzspinnen von PET-, PA6-, PA66- und PP-Chips oder -Flakes ausgelegt. Laut Quelle sind Tausende JWM-Extruder in mehr als 700 Chemiefaser- und Vliesstoffwerken im Einsatz; diese Angabe findet sich auch in aktuellen Produktunterlagen von JWELL.
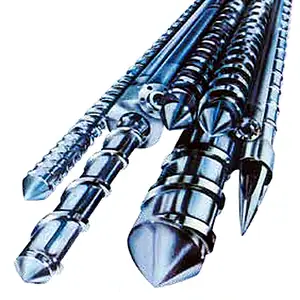
Ein LTM-Mischelement für niedrige Temperaturen ist in die Schneckenausführung integriert und unterstützt die Plastifizierungsleistung und Schmelzequalität. Die professionelle Bearbeitung von Schnecke und Zylinder soll eine hohe Fertigungsgenauigkeit und gute Geradheit gewährleisten. Der Antrieb umfasst ein hochpräzises Schrägstirnradgetriebe mit gehärteten und geschliffenen Zahnrädern für einen stabilen, geräuscharmen Betrieb sowie ein Hochleistungs-Axiallager zur Aufnahme axialer Kräfte. Importlager und Dichtungen können entsprechend den Projektanforderungen ausgewählt werden, um die Haltbarkeit und Wartungsplanung zu unterstützen.
Die dokumentierte Baureihe umfasst Schneckendurchmesser von Ø20 bis Ø200 mm bei einem L/D-Verhältnis von 25:1. Der maximale PET-Ausstoß reicht von 6 bis 1050 kg/h. PA6-Werte sind bis zum Modell Ø150 aufgeführt; größere Tabellenfelder sind leer und wurden nicht ergänzt. Die Antriebsleistung reicht von 2.2 bis 220 kW; je nach Modell sind 3–7 Heizzonen vorgesehen.
In den Angaben zur elektrischen Steuerung werden RKC-Druck- und Temperaturmessgeräte, international etablierte Marken für Frequenzumrichter und Niederspannungskomponenten sowie ein optionaler Anschluss an das übergeordnete DCS des Kunden zur zentralen Steuerung genannt. Markenverfügbarkeit und endgültige Steuerungsarchitektur sind im Angebot zu bestätigen. Für die Modellauswahl sind Polymer, Zielausstoß, Schneckengröße, Versorgungsmedien und Anforderungen an die Anlagensteuerung anzugeben.