
Wählen Sie eine Linie für geformte Faserprodukte anhand des Produkts und des Trocknungsverfahrens aus. Eierschalen und Schutzverpackungen werden üblicherweise im Transferformverfahren mit separater Heißlufttrocknung hergestellt. Hochwertiges Geschirr erfordert beheiztes Pressen im Werkzeug, engere Regelung und Beschnitt. Vergleichen Sie den Ausstoß anhand desselben Produktgewichts, derselben Kavitätenzahl und Zykluszeit sowie gleicher Endfeuchtigkeit, Verfügbarkeit und Ausbeute – Stück pro Stunde allein können irreführend sein.
1. Zuerst die Produktkategorie festlegen
Produkte aus geformtem Zellstoff werden häufig nach Verfahren und Oberfläche gruppiert:
- Verpackungen mit dicker Wand oder im Transferformverfahren: Eierschalen, Obstschalen, Flaschenhalter und einfache Schutzverpackungen, die häufig nach der Formung getrocknet werden.
- Industrielle Transferformverpackungen: dünnere, maßhaltigere Einlagen für Haushaltsgeräte, Elektronik und Konsumgüter.
- Thermogeformte oder fein gepresste Faserprodukte: glattes Geschirr, Deckel und hochwertige Verpackungen, die unter Wärme und Druck geformt und getrocknet werden.
Legen Sie größtes und kleinstes Produkt, Stückgewicht, Wanddicke, Tiefe, Entformungsschräge, Oberflächenqualität, Maßtoleranz, Stapelanforderung und Druckfestigkeit fest. Ergänzen Sie bei Produkten mit Lebensmittelkontakt geltende Anforderungen zu Chemikalien, Migration, Hygiene und Kompostierbarkeit oder Recyclingfähigkeit. Gehen Sie nicht davon aus, dass die Bezeichnung „biologisch abbaubar“ als regulatorischer Nachweis genügt.
Die Portfolio für Faserformmaschinen umfasst halbautomatische, Muster-, Industrieverpackungs- und vollautomatische Konfigurationen.
2. Faserstoff auswählen und qualifizieren
Rohmaterial beeinflusst Entwässerung, Festigkeit, Farbe, Oberfläche und Kosten. Recyclingpapier wird häufig für Schalen und Industrieverpackungen verwendet; Frisch- oder Agrarfasern wie Bagasse kommen für Gastronomieprodukte und hochwertige Artikel infrage. Faserlänge, Asche, Feinanteile, Mahlgrad, Verunreinigungen und Feuchtigkeit wirken sich auf den Prozess aus.
Bitten Sie den Anlagenlieferanten, den tatsächlichen Faserstoff zu testen. Ein Aufbereitungssystem kann Hydrapulper, Stoffauflöser, Siebe, Refiner, Mischtanks, Rührwerke, Pumpen und Stoffdichteregelung umfassen. Die erforderliche Aufbereitung hängt davon ab, ob saubere Handelszellulose, Altpapier oder Agrarrückstände mit zusätzlichem Reinigungsbedarf zugeführt werden.
Auch die Wasserchemie ist relevant. Schwebstoffe, gelöste Salze, Temperatur und Additivanreicherung können Entwässerung und Ablagerungen beeinflussen. Ein geschlossener Wasserkreislauf verringert Verbrauch und Abwasser, benötigt jedoch weiterhin Filtration, Ausgleichsbehälter und einen Plan zur Kontrolle von Verunreinigungen.
3. Formung und Transfer verstehen
Bei der Vakuumformung wird ein Siebwerkzeug in Faserstoffsuspension eingetaucht oder mit ihr benetzt. Vakuum zieht Wasser durch das Sieb und lagert Fasern auf dem Werkzeug ab. Ein Transferwerkzeug bringt den feuchten Vorformling anschließend zur nächsten Stufe. Das Produktgewicht hängt von Stoffdichte, Vakuumniveau, Formzeit, Entwässerung und Werkzeugzustand ab.
Vergleichen Sie Maschinentyp, Anzahl der Formflächen, Plattengröße, maximale Produkttiefe und Zykluszeit. Fragen Sie nach Werkzeugwechsel und -ausrichtung, Vakuum- und Druckluftregelung sowie der Erkennung fehlgeschlagener Transfers. Servogesteuerter oder automatischer Transfer kann die Reproduzierbarkeit verbessern; die gesamte Linie muss jedoch abgestimmt sein – ein schneller Former steigert den Ausstoß nicht, wenn der Trockner bereits ausgelastet ist.
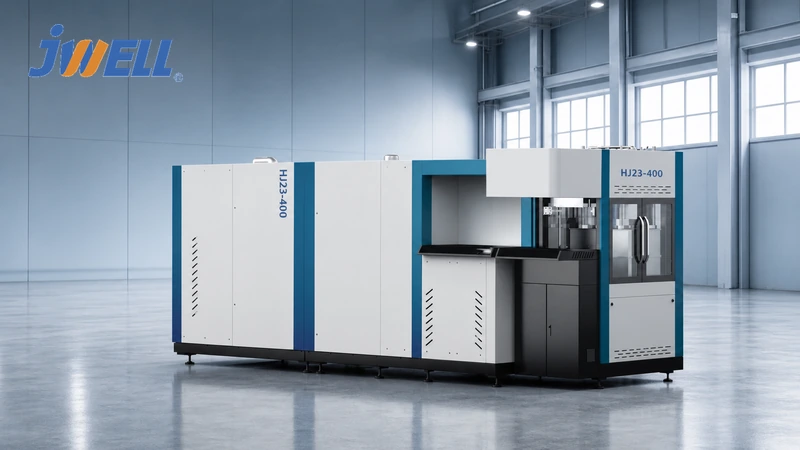
Für Entwicklung und Kleinserien kann ein automatisches Mustersystem das Risiko verringern, direkt vom CAD-Modell zu einem Serienwerkzeug überzugehen. Die Formlinie HJ23-400 für Zellstoffmuster von JWELL ist für Prototypen und Pilotmengen vorgesehen.
4. Trocknungsstrategie sorgfältig auswählen
Die Wasserentfernung verursacht oft die größte thermische Last in einem Werk für geformte Faserprodukte. Das passende Verfahren hängt von Produkttyp, Oberflächenanforderung, Ausstoß, Brennstoffverfügbarkeit und örtlichen Energiekosten ab.
Natürliche Trocknung oder Gestelltrocknung verursacht geringe Anlagenkosten, benötigt jedoch Arbeit, Fläche und geeignetes Klima und liefert eine weniger gleichmäßige Qualität.
Tunneltrockner oder mehrlagige Trockner verwenden Heißluft und kontinuierliche Förderung. Sie sind bei Schalen und Industrieverpackungen verbreitet und können mit Gas, Dampf, Thermoöl, Biomasse oder anderen standortspezifischen Wärmequellen betrieben werden. Vergleichen Sie Isolierung, Umluftführung, Abluftregelung, Bandbeladung und Gleichmäßigkeit der Feuchtigkeit.
Thermoformen im Werkzeug oder Heißpressen nutzt Wärme und Druck, um das Produkt zu trocknen oder nachzubearbeiten, und ermöglicht glattere Oberflächen sowie engere Maßtoleranzen. Dafür sind präzise Temperatur-, Druck- und Zyklusregelung erforderlich; Anlagen- und Energieaufwand sind in der Regel höher.
Berechnen Sie die pro Stunde zu entfernende Wassermenge. Feststoffanteil des feuchten Vorformlings und Endfeuchtigkeit bestimmen die tatsächliche Trocknerleistung. Bitten Sie den Lieferanten, den Energieverbrauch unter festgelegten Umgebungs-, Faserstoff- und Produktbedingungen anzugeben, statt nur einen Bestwert für den Brennstoffverbrauch zu nennen.
5. Halbautomatisch oder vollautomatisch?
Eine halbautomatische Faserformmaschine kann die Anfangsinvestition senken und sich für flexible industrielle Verpackungen mit geringerem Produktionsvolumen eignen. Die Wirtschaftlichkeit hängt von der Verfügbarkeit von Arbeitskräften, gleichbleibender Bedienung, manuellem Transfer und externer Trocknung ab.
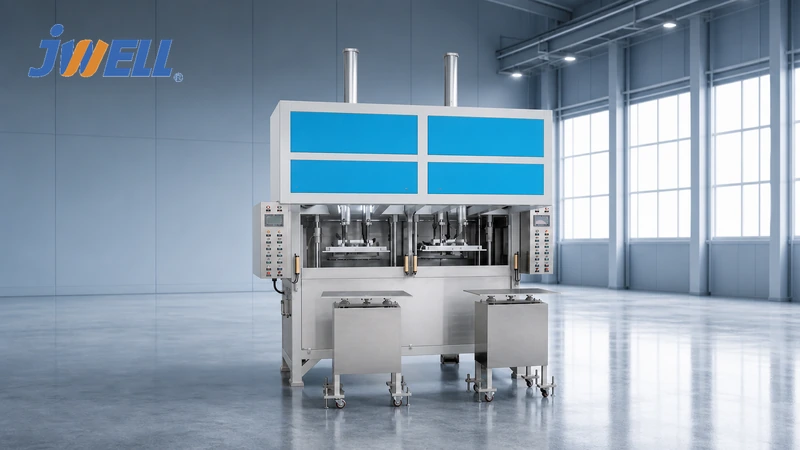
Eine vollautomatische Linie integriert Formung, Transfer, Trocknung oder Heißpressen, Beschnitt, Prüfung und Stapelung in unterschiedlichem Umfang. Sie verringert den direkten Personalbedarf und kann einen gleichmäßigeren Ausstoß liefern, erfordert jedoch ein stabiles Produktprogramm, bessere Wartungskenntnisse und höhere Investitionen.
Bewerten Sie die Automatisierung für jede Station einzeln. Fragen Sie, wer Faserstoff zuführt, feuchte Teile bewegt, Ausschuss handhabt, Werkzeuge wechselt, Kanten beschneidet, zählt, stapelt und verpackt. Eine als „automatisch“ beworbene Linie kann weiterhin mehrere manuelle Schritte benötigen.
Prüfen Sie für hochwertige Gastronomieprodukte die vollautomatische Produktionslinie von JWELL für Zellstoff-Menüschalen und stimmen Sie die Konfiguration auf Ihr Produkt und örtliche Vorschriften ab.
6. Kapazität korrekt berechnen
Der Maschinenausstoß kann in Stück pro Stunde, Kilogramm pro Stunde oder Tonnen pro Tag angegeben werden. Rechnen Sie alle Angebote anhand desselben Produkts in verkaufsfähige Einheiten um.
Bruttostück pro Stunde = Kavitäten je Zyklus × 3,600 ÷ Zyklussekunden
Anschließend Verfügbarkeit und Ausbeute berücksichtigen:
Verkaufsfähige Stück pro Stunde = Bruttostück pro Stunde × Verfügbarkeit × Gutteilquote beim ersten Durchlauf
Die Zykluszeit hängt von Produktgewicht, Tiefe, Entwässerung und Trocknung ab. Eine Linie, die 6,000 Eierablagen pro Stunde herstellt, produziert nicht zwangsläufig 6,000 tiefe Industrieeinlagen pro Stunde. Lassen Sie sich zu jeder Kapazitätsangabe Werkzeuglayout, Stückgewicht, Betriebsstunden, Produktfeuchte und Prüfdauer nennen.
7. Werkzeuge bestimmen die Produktqualität
Formwerkzeug, Transferwerkzeug, Heißpresswerkzeug und Beschnittwerkzeug müssen als abgestimmter Satz arbeiten. Prüfen Sie Werkzeugmaterial, Entwässerungslochbild, Siebbefestigung, Heizkanäle, Vakuumdichtung, erwartete Lebensdauer und Reparaturverfahren. Feines Sieb und Entwässerungsauslegung beeinflussen Oberfläche und Formzeit; unzureichende Entformungsschrägen oder Entlüftung können Anhaften und Verformung verursachen.
Klären Sie, wer für die Werkzeugkonstruktion verantwortlich ist, wie viele Versuchskorrekturen enthalten sind und ob Serienwerkzeuge lokal vervielfältigt werden können. Messen Sie bei vielen Produktvarianten Werkzeugwechselzeit und Genauigkeit des Rezepturabrufs.
8. Versorgung, Layout und Umweltsysteme
Eine vollständige Liste der Versorgungseinrichtungen kann Strom, Prozesswasser, Vakuum, Druckluft, Dampf oder Brennstoff, Kühlwasser und Abwasserbehandlung umfassen. Fordern Sie neben installierter Leistung auch den durchschnittlichen Betriebsbedarf an. Planen Sie Aufbereitung, Nassbereich, Heißzone, Nachbearbeitung, Materiallager und Fertigwarenfluss, bevor Sie bestellen.
Achten Sie auf:
- Wasserrecycling, Filtration und Überlaufregelung
- Lärm von Vakuumpumpen, Refinern und Druckluft
- Wärmerückgewinnung und Trocknerabluft
- Staubabsaugung an Beschnittstationen
- Brandschutz an Faserstofflagern und Trocknern
- Trennung von Lebensmittelbereichen und reinigbare Oberflächen bei Geschirr
- Zugang für Werkzeugwechsel, Wartung und Staplerverkehr
Umweltgenehmigungen hängen von Standort und Prozess ab. Prüfen Sie früh im Projekt Anforderungen an Abwassereinleitung, Luftemissionen, Kessel- oder Brennerzulassung und Abfallbehandlung.
9. Werksabnahme und Qualitätsplan
Führen Sie den Abnahmetest mit dem vereinbarten Faserstoff, den Additiven und dem Produktwerkzeug durch. Erfassen Sie über einen aussagekräftigen Zeitraum stabile Zyklen und messen Sie Ausstoß, Stückgewicht, Feuchtigkeit, Abmessungen, Nestbarkeit, Oberfläche, Festigkeit, Ausschussquote, Wasserverbrauch und Energie.
Qualitätsprüfungen können Druck-, Fall- oder Vibrationstests für Verpackungen, Öl- und Wasserbeständigkeit für Geschirr, Maßprüfung, Geruch, Restfeuchtigkeit, Farbe, Kantenqualität und Kontaminationskontrolle umfassen. Prüfverfahren sollten die Verpackungslinie des Kunden und Vertriebsumgebung berücksichtigen.
Prüfen Sie Sicherheitsverriegelungen, Schutzvorrichtungen, Drucksysteme, Elektrodokumentation, Ersatzteilliste, Handbücher und Bedienerschulung. Klären Sie Installationsverantwortung, Fernsupport, Vor-Ort-Service und Garantieausschlüsse.
10. Gesamtkosten je verkaufsfähigem Produkt vergleichen
Die Investition umfasst mehr als die Formmaschine. Berücksichtigen Sie Aufbereitung, Tanks, Pumpen, Werkzeuge, Vakuum, Kompressor, Trockner oder Heißpressen, Beschnitt, Stapelung, Kessel oder Wärmequelle, Wasseraufbereitung, Bauarbeiten, Fracht, Zölle, Inbetriebnahme und Laborausrüstung.
Die Betriebskosten sollten Fasern, Additive, Wasser, Strom, Wärmeenergie, Arbeit, Verpackung, Werkzeugverschleiß, Siebe, Wartung, Ausschuss und Abwasserbehandlung umfassen. Verwenden Sie für die Anlaufphase eine konservative Verfügbarkeit. Eine schnellere Linie ist nicht wirtschaftlicher, wenn Energieverbrauch, Ausschuss oder ungenutzte Kapazität schneller steigen als der Umsatz.
Angaben für eine Angebotsanfrage
Senden Sie Produktzeichnungen und Muster, Stückgewicht und Jahresmenge, Faserart, Lebensmittelkontaktstatus, erforderliche Oberfläche und Prüfungen, geplante Schichten, örtliche Spannung, Wasser- und Brennstoffversorgung, Fabriklayout, Arbeitskosten, gewünschten Automatisierungsgrad und Zieltermin der Inbetriebnahme. Bitten Sie den Lieferanten um Prozessablauf, Linienlayout, Medienliste, Kapazitätsgrundlage, Werkzeugliste und Abnahmeprotokoll.
Faserformlinie mit JWELL planen
Die passende Faserform-Produktionslinie beginnt mit einem validierten Produkt und einem ausgewogenen Stoff- und Energiefluss von der Aufbereitung bis zur Nachbearbeitung. JWELL kann Muster-, halbautomatische und vollautomatische Lösungen anhand Ihres Faserstoffs, Kapazitäts-, Medien- und Qualitätsbedarfs vergleichen. Entdecken Sie den Anlagenbereich für geformte Faserprodukte oder JWELL-Kontakt mit Ihren Produktdateien, um eine maßgeschneiderte Linie und einen Versuchsplan anzufragen.





