
Als erste Planungsgröße sollten Sie etwa 300–500 m² für eine kleine gewerbliche Extrusionslinie, 450–750 m² für eine Linie der 500-kg/h-Klasse und 700–1,200 m² für eine Linie der 1,000-kg/h-Klasse vorsehen, jeweils einschließlich Rohstofflager, Fertigwaren, Versorgungseinrichtungen und Verkehrswegen. Die installierte elektrische Leistung liegt häufig grob bei 150–250 kW, 250–450 kW beziehungsweise 450–750 kW. Der direkte Personalbedarf beträgt oft etwa 2–4, 3–5 beziehungsweise 5–8 Personen pro Schicht.
Dies sind Planungsbereiche und keine Garantiewerte. Das endgültige Fabriklayout und die Anforderungen hängen vom Produkt, Harz, der nachgelagerten Ausrüstung, dem Automatisierungsgrad und den örtlichen Bauvorschriften ab.
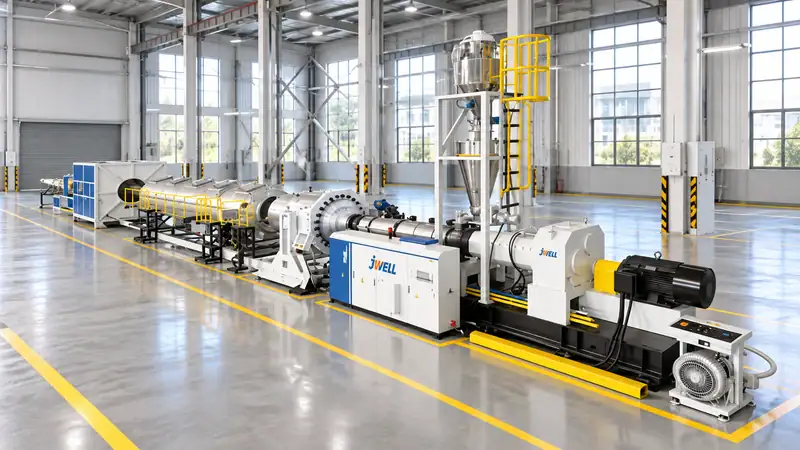
Fläche: Betriebsfläche statt nur Maschinenlänge berechnen
Eine Extrusionslinie nimmt möglicherweise nur eine schmale Rechteckfläche ein, doch für einen sicheren Fabrikbetrieb wird zusätzlicher Platz benötigt. Berücksichtigen Sie Extruder und Düse, Kalibrier- oder Kühlanlagen, Abzug, Säge oder Wickler, Schaltschränke, Bedienerzugang, Wartungs- und Auszugsbereiche sowie die Produktabführung. Hinzu kommen Bereitstellung von Material, Fertigwarenlager, Qualitätsprüfung, Verpackung, Versorgungseinrichtungen und Staplerwege.
| Planungsposition | Klasse 300 kg/h | Klasse 500 kg/h | Klasse 1,000 kg/h |
| Bereich der Prozesslinie | 120–200 m² | 180–300 m² | 280–500 m² |
| Zuschlag für Versorgung und Wartung | 40–80 m² | 60–120 m² | 100–180 m² |
| Zuschlag für Material, Verpackung und Verkehrswege | 140–220 m² | 210–330 m² | 320–520 m² |
| Praktischer Ausgangswert für die Gesamtfläche | 300–500 m² | 450–750 m² | 700–1,200 m² |
Lange Rohrlinien benötigen einen geraden Verlauf und ausreichend Platz am Abzug und am Schneidende. Platten- und Profillinien erfordern Raum zum Stapeln, Besäumen oder Wickeln. Pelletieranlagen benötigen Stellfläche für Silos, Absackung und Staubabsaugung. Bitten Sie den Lieferanten um eine maßstäbliche Aufstellungszeichnung, die sowohl metrische Maße als auch die örtlichen Fluchtwegvorschriften berücksichtigt.
Gebäudehöhe, Bodenbelastbarkeit und Transportwege
Prüfen Sie die lichte Höhe, bevor Sie ein Gebäude freigeben. Trichterbeschicker, Silos, Schlauchfilter, Hebetraversen und Überkopfleitungen können höher sein als der Extruder selbst. Planen Sie Transportwege für Schnecken, Zylinder, Düsen, Kältemaschinen und Getriebe. Die Bodenbelastbarkeit muss Maschinenrahmen, volle Trichter, Wassertanks, Silos und Gabelstapler berücksichtigen; verlassen Sie sich nicht auf die allgemeine Bezeichnung „Industrieboden“.
Trennen Sie Fußgänger- und Staplerverkehr. Halten Sie die Rohstoffannahme vom Lager sauberer Fertigwaren getrennt und reservieren Sie einen Sperrbereich für Material, das auf die Qualitätsfreigabe wartet. Etwas gezielt freigehaltene Fläche kann später große Verluste verhindern, wenn ein zweiter Dosierer, ein größerer Kältemaschine oder eine neue Verpackungsanlage hinzukommt.
Strom: Anschlussleistung und tatsächlichen Verbrauch unterscheiden
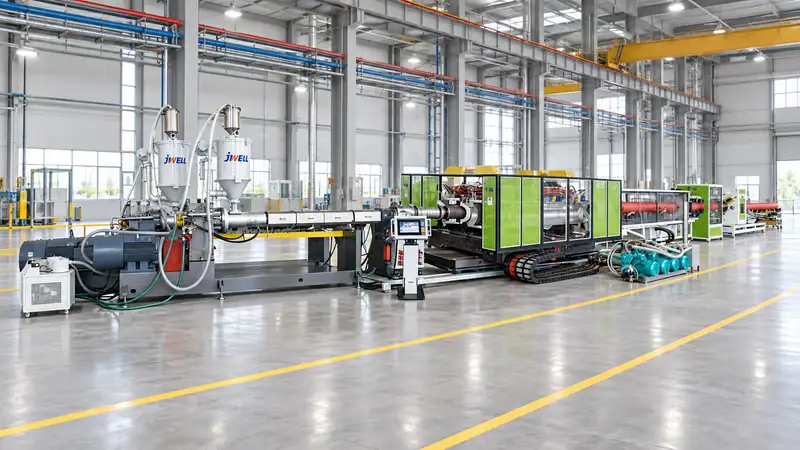
Die installierte beziehungsweise angeschlossene Leistung des Lieferanten ist die Summe aus Motoren, Heizungen, Pumpen, Ventilatoren, Kältemaschinen, Trocknern, Förderern und Steuerungen. Der tatsächliche Bedarf der Fabrik ist geringer und hängt von Produkt und Arbeitszyklus ab. Eine Medienplanung sollte Folgendes umfassen:
- Nennleistung und Antriebseffizienz des Extrudermotors;
- Heizzonen von Zylinder, Düse und Adapter;
- Vakuumpumpen, Kühlwasserpumpen und Kältemaschinen;
- Motoren für Abzug, Säge, Wickler oder Pelletierer;
- Trockner, Materialbeschicker und Staubabsaugung;
- Beleuchtung, HLK, Labor und Druckluft;
- Anlaufstrom, Leistungsfaktor und Transformatorreserve.
Für eine vorläufige Budgetierung kann eine Extrusionsmaschine der 300-kg/h-Klasse eine Anschlussleistung von 150–250 kW erfordern; eine Linie der 500-kg/h-Klasse 250–450 kW und eine Linie der 1,000-kg/h-Klasse 450–750 kW. Der spezifische Energieverbrauch wird besser in kWh je verkaufsfähigem Kilogramm angegeben. Er hängt von Harz, Ausstoß, Temperatur, Schneckenkonstruktion, Kühlbedarf und Auslastung ab. Fragen Sie sowohl nach der maximalen Anschlussleistung als auch nach der erwarteten Betriebsleistung bei Ihrer Zielproduktionsrate.
Legen Sie den Transformator nicht exakt auf die Nennleistung aus. Stimmen Sie sich mit dem Elektroplaner zu Gleichzeitigkeitsfaktor, Reservekapazität, Oberschwingungen, Notabschaltung und örtlichen Versorgungsanforderungen ab. Ein Generator oder Notstromsystem kann Steuerungen und Kühlung sicher versorgen, ist aber möglicherweise nicht für den Betrieb der gesamten Heiz- und Antriebslast ausgelegt.
Wasser, Druckluft und Entwässerung
Rohr-, Profil- und Plattenlinien benötigen häufig kontinuierliche Kühlwasserzufuhr. Berücksichtigen Sie Kältemaschine, Pumpe, Tank, Filtration, Wärmeabfuhr und Wasseraufbereitung. Ein geschlossener Kühlkreislauf senkt den Verbrauch, benötigt jedoch Ergänzungswasser und regelmäßige Reinigung. Sehen Sie Bodenabläufe und Auffangmöglichkeiten vor, ohne verschmutztes Prozesswasser in eine saubere Regenwasseranlage zu leiten.
Druckluft wird für Ventile, Sägen, Aktoren und Reinigungsarbeiten verwendet. Legen Sie Druck, Durchfluss, Taupunkt und Anforderungen an ölfreie Luft fest, statt lediglich einen Kompressor mit hoher PS-Angabe zu installieren. Ein Druckluftbehälter und ein Ringleitungssystem können den Druck stabilisieren, wenn mehrere Maschinen gleichzeitig takten.
Personal: Aufgaben zählen, nicht nur Bediener
Der direkte Personalbedarf hängt von Automatisierung, Produktkomplexität und Schichtzahl ab. Als praktische Ausgangswerte pro Schicht gelten:
| Anlagengröße | Direktes Betriebsteam je Schicht | Typische Aufgaben |
| Klasse 300 kg/h | 2–4 | Linienbediener, Material-/Verpackungsbediener, gemeinsam eingesetzte Hilfskraft |
| Klasse 500 kg/h | 3–5 | Leitender Bediener, Bediener der Nachbearbeitung, Material-/Verpackungsbediener, gemeinsam eingesetzte Hilfskraft |
| Klasse 1,000 kg/h | 5–8 | Extruderbediener, Bediener der Nachbearbeitung, Materialteam, Unterstützung für Verpackung und Qualität |
Diese Zahlen schließen Wartung, Engineering, Lagerverwaltung und schichtübergreifend eingesetzte Vorgesetzte aus. Eine hochautomatisierte Linie benötigt im stabilen Betrieb möglicherweise weniger Personal, braucht aber weiterhin geschulte Mitarbeiter für Anfahren, Gütewechsel, Siebwechsel, Alarme und Qualitätsprüfungen.
Layout für eine sichere und stabile Produktion
Platzieren Sie den Schaltschrank so, dass der Bediener kritische Zonen einsehen kann, ohne in einem Verkehrsweg zu stehen. Sichern Sie heiße Oberflächen und ermöglichen Sie den Zugang für Lockout/Tagout. Gestalten Sie Siebwechsler, Messer, Düsen, Filter und Vakuumpumpen so, dass sie gewartet werden können, ohne andere Anlagen demontieren zu müssen. Richten Sie eine Stelle für Maß- und Schmelzequalitätsprüfungen in Liniennähe ein und nicht nur in einem entfernten Labor.
Der Materialfluss sollte in eine Richtung verlaufen: Annahme, Sperrlager, Trocknung oder Mischung, Zuführung, Extrusion, nachgelagerte Formgebung, Prüfung, Verpackung und Freigabe der Fertigware. Gegenverkehr erhöht Verwechslungs- und Staplerrisiken. Kennzeichnen Sie Medienleitungen, Not-Aus-Schalter, Brandschutzeinrichtungen und Chemikalienbereiche vor der Inbetriebnahme.
Einfache Checkliste vor der Bestellung
Erstellen Sie vor Unterzeichnung einer Bestellung eine einseitige Übersicht zu Medienbedarf und Layout mit Produktabmessungen, Harztypen, maximaler und üblicher Ausbringung, Betriebsstunden, Gebäudeabmessungen, Transformatorleistung, Kühlwassertemperatur, Druckluftdaten, Personalplanung und Annahmen zur Erweiterung. Senden Sie diese an den Anlagenlieferanten und Ihren örtlichen Engineering-Dienstleister.
Der beste Fabrikplan lässt Platz für Wartung und künftige Änderungen. Eine Linie, die zwar auf dem Papier passt, aber keinen Zugang zum Ausbau der Schnecke, keinen Platz für Harzlagerung und keine Transformatorreserve bietet, kostet mehr als die zusätzlichen Quadratmeter, die von Anfang an eingeplant wurden.
Bitten Sie Jwell Anhui vor Abschluss eines Mietvertrags oder einer Transformatorbestellung um einen maßstäblichen Aufstellungsplan und einen Medienplan, die auf Ihr konkretes Produkt, Ihre Ausbringung und Ihren Automatisierungsgrad abgestimmt sind.
Planen Sie Ihre Extrusionsfabrik mit Jwell
Senden Sie Jwell Anhui vor Unterzeichnung eines Mietvertrags oder Bestellung eines Transformators Ihre Produktabmessungen, gewünschte Ausbringung, Harztypen und Gebäudezeichnungen an Jwell Anhui. Unsere Ingenieure können für Ihr konkretes Projekt eine Anlagenaufstellung, einen Medienplan und eine Personalempfehlung erstellen, zum Beispiel für ein Rohrextrusionslinienprojekt.
Häufige Fragen
Enthalten diese Flächenangaben auch Lagerhallen?
Sie enthalten einen begrenzten Zuschlag für Material, Verpackung und Verkehrswege, jedoch kein großes Fertigwarenlager oder Hochregallager für Rohstoffe.
Wie kann ich den Strombedarf senken?
Verbessern Sie die Auslastung, verwenden Sie effiziente Antriebe und Heizungen, nutzen Sie nach Möglichkeit Abwärme, regeln Sie das Kühlwasser und vermeiden Sie den Betrieb überdimensionierter Anlagen bei geringer Last.
Kann eine Person eine komplette Linie bedienen?
Im stabilen Betrieb manchmal, doch eine sichere Personalplanung muss Anfahren, Qualitätskontrollen, Materialhandhabung, Umrüstungen und Notfälle abdecken.
Welche Angaben sollte ich vom Lieferanten anfordern?
Fragen Sie nach einer Aufstellungszeichnung, Anschlussleistung, erwartetem kWh/kg-Verbrauch, Wasser- und Druckluftbedarf, Geräuschdaten, Wartungsabständen und einer auf Ihren Produktmix abgestimmten Personalempfehlung.





