
La geometría de los elementos del husillo determina tanto el grado de descomposición de los aditivos como la uniformidad con la que se distribuyen por todo el material. Los distintos diseños de husillo producen diferentes efectos de mezclado. Algunos se centran en descomponer los aglomerados de aditivos, mientras que otros los distribuyen uniformemente.
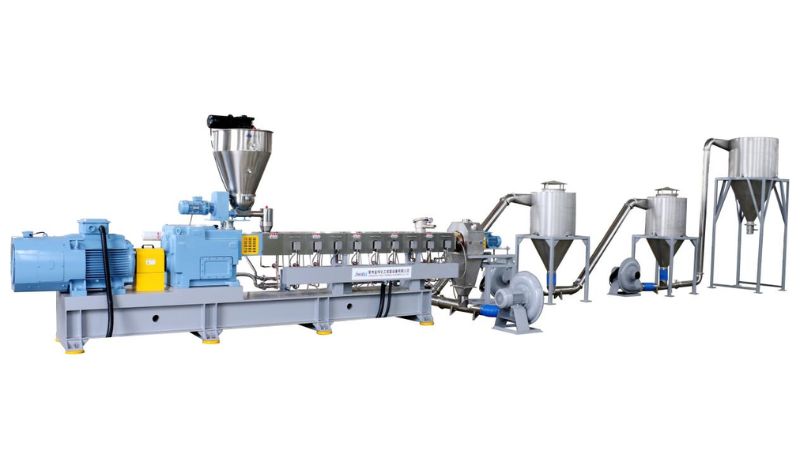
Mecanismos clave de mezclado en la extrusión con husillo
La extrusión con husillo utiliza dos mecanismos principales de mezclado. El mezclado dispersivo descompone las partículas. El mezclado distributivo las reparte uniformemente.
Mezclado dispersivo y su influencia
El mezclado dispersivo aplica fuerzas de cizallamiento elevadas para descomponer las partículas aglomeradas en la masa fundida de polímero. Este mecanismo es fundamental cuando se trabaja con aditivos que tienden a formar grumos, como pigmentos o cargas.
Los elementos de mezclado del husillo generan una tensión intensa que rompe estos aglomerados. Este proceso determina la calidad final de la masa fundida. Las partículas mal dispersadas provocan puntos débiles y propiedades irregulares.
El mezclado dispersivo resulta más eficaz en bloques de amasado y otros elementos de husillo restrictivos. Estas zonas generan las fuerzas de cizallamiento necesarias para reducir el tamaño de las partículas y mejorar el rendimiento del mezclado.
Mezclado distributivo en masas fundidas de polímeros
El mezclado distributivo desplaza los materiales para obtener una composición uniforme en toda la masa fundida. A diferencia del mezclado dispersivo, este proceso utiliza estiramiento y plegado suaves en lugar de un cizallamiento intenso.
El diseño del husillo debe incluir elementos que dividan y recombinen repetidamente el flujo de la masa fundida. Esta acción de distribución garantiza que los aditivos lleguen uniformemente a todas las partes de la matriz polimérica.
Un buen mezclado distributivo evita las estrías y garantiza un color y unas propiedades uniformes. La eficiencia del mezclado depende del número de divisiones y redistribuciones a lo largo de la extrusora.
Zonas de mezclado y dinámica del flujo de la masa fundida
Las zonas de mezclado son secciones específicas del husillo donde distintos elementos controlan los patrones de flujo de la masa fundida. Cada zona cumple una función concreta en la estrategia general de mezclado.
Funciones clave de las zonas de mezclado:
Zona de fusión: Convierte los gránulos sólidos en masa fundida de polímero
Zona de mezclado: Combina elementos de mezclado dispersivo y distributivo
Zona de dosificación: Homogeneiza la masa fundida final antes de la descarga
La dinámica del flujo de la masa fundida cambia según la geometría del husillo, la velocidad de rotación y las propiedades del material. Un diseño adecuado de las zonas equilibra el tiempo de residencia y la intensidad del mezclado para lograr una calidad óptima sin degradar el polímero.
Características del diseño del husillo que afectan a la dispersión de aditivos
La geometría y la disposición de los elementos del husillo controlan directamente la eficacia con que se mezclan los aditivos en la masa fundida del polímero. Cada zona y componente desempeña un papel específico para lograr una distribución uniforme.
Configuraciones de husillo y tipos de elementos
La elección entre una extrusora de un solo husillo y una de doble husillo afecta a la mezcla de los aditivos con el plástico. Las extrusoras de doble husillo ofrecen un mejor mezclado. Los materiales pasan entre dos husillos giratorios, lo que genera más cizallamiento y movimiento.
Los distintos elementos del husillo cumplen funciones específicas. Los elementos de transporte desplazan el material a lo largo del cilindro. Los elementos de mezclado generan turbulencia y cizallamiento para descomponer los aglomerados de aditivos. La velocidad de rotación de los husillos determina el grado de mezclado dispersivo y distributivo.
Bloques de amasado y elementos de mezclado
Los bloques de amasado son componentes fundamentales que pliegan y reorientan la masa fundida del polímero. Estos elementos generan fuerzas de cizallamiento elevadas que rompen las partículas aglomeradas. El ángulo y el desfase de los discos de amasado determinan la intensidad de mezclado.
Función de las zonas de compresión, alimentación y dosificación
El husillo se divide en tres zonas principales. La zona de alimentación recibe las materias primas. La zona de compresión reduce las bolsas de aire y funde el polímero. La zona de dosificación controla la productividad y la calidad final de la masa fundida.
Diseño del husillo para polímeros cargados y reforzados
Los materiales con fibras de vidrio o cargas minerales necesitan configuraciones de husillo especializadas. Se requiere un procesamiento suave para evitar la rotura de las fibras y, al mismo tiempo, lograr una buena dispersión de fibras.
Optimización del proceso mediante simulación y control de calidad
Las herramientas de simulación ayudan a predecir el rendimiento del diseño del husillo antes de fabricarlo. Las mediciones de calidad indican la eficacia con la que el sistema mezcla los aditivos y mantiene temperaturas estables.
Simulación numérica en el diseño de husillos
Las simulaciones numéricas permiten probar distintos diseños de husillo en un ordenador antes de invertir en prototipos físicos. Estos programas muestran cómo fluye el plástico por los canales del husillo y dónde podrían formarse puntos calientes o fríos.
La simulación permite comparar rápidamente varias geometrías de husillo. El software calcula la eficiencia de mezclado y predice los patrones térmicos de la masa fundida. Esto ayuda a detectar pronto problemas como una fusión incompleta o una mala distribución de los aditivos durante el diseño.
Medición y mejora de la calidad del mezclado
Controle la distribución de los aditivos y la uniformidad de la temperatura. Un mejor rendimiento de mezclado produce piezas más uniformes y con propiedades fiables.
Los métodos de ensayo incluyen comprobar la concentración de aditivos en muestras de masa fundida y medir las variaciones de temperatura. Si detecta puntos débiles, puede ajustar características del husillo, como la profundidad de los filetes, o añadir elementos de mezclado.
Conductividad térmica y uniformidad de la masa fundida
Una buena conductividad térmica del husillo ayuda a igualar las diferencias de temperatura en el plástico fundido. Los puntos calientes pueden degradar los materiales, mientras que los puntos fríos dejan grumos sin fundir.
La calidad de la masa fundida debe mantenerse uniforme de principio a fin. Supervise las temperaturas del cilindro y ajuste las zonas de calentamiento según lo previsto en la simulación y los resultados reales.
Avances en la impresión 3D por extrusión
Las innovaciones recientes en los sistemas de extrusión con husillo mejoran la mezcla y la unión de los materiales durante la impresión, mientras que los nuevos diseños de husillo aumentan el rendimiento y la calidad del material.
Sistemas de impresión 3D por extrusión con husillo
La impresión 3D por extrusión con husillo permite utilizar plástico granulado en lugar de filamento. Este método ofrece más opciones de materiales y reduce los costes.
El sistema alimenta los gránulos en un cilindro calentado. Un husillo giratorio funde y empuja el material a través de una boquilla. Se obtiene un mejor control de la temperatura y la presión que con los métodos tradicionales.
Las extrusoras de doble husillo ofrecen aún más ventajas. Proporcionan un mejor mezclado y pueden procesar materiales compuestos con fibras de refuerzo. El trabajo conjunto de los dos husillos produce una masa fundida más uniforme, que ayuda a obtener piezas impresas más resistentes y homogéneas.
Optimización de la dispersión de fibras y la unión entre capas
Un buen mezclado en la zona de mezclado es fundamental para las piezas con fibras añadidas. Los nuevos diseños de husillo ayudan a distribuir las fibras uniformemente por todo el material.
Una mejor dispersión de las fibras produce piezas más resistentes. Una distribución uniforme de las fibras mejora las propiedades mecánicas en todas las direcciones.
La unión entre capas también mejora con sistemas de husillo optimizados. La temperatura y la presión constantes ayudan a que cada capa se adhiera mejor a la capa inferior.
Tendencias de la fabricación aditiva con husillos
Los fabricantes desarrollan geometrías de husillo especializadas para materiales concretos. Estos diseños se centran en mejorar el rendimiento sin sacrificar la calidad.
La asistencia ultrasónica está surgiendo como método para reducir las obstrucciones y mejorar el flujo de material.
También aparecen más sistemas capaces de cambiar rápidamente entre distintos materiales, lo que hace más práctica la impresión multimaterial en entornos de producción.
¿Listo para modernizar su línea de extrusión?
Jwellanhui Nuestros ingenieros diseñan sistemas de extrusión de uno y dos husillos con precisión, optimizados para una dispersión superior de aditivos, una calidad uniforme de la masa fundida y el máximo rendimiento. Fabricantes de todo el mundo confían en ellos para aplicaciones de tuberías, láminas, tableros, perfiles y reciclaje. Póngase en contacto con nosotros hoy mismo para soluciones de extrusión.
Preguntas frecuentes
¿Cómo influye la elección de la geometría del husillo en la uniformidad de la dispersión de los aditivos por toda la masa fundida?
La geometría del husillo controla el cizallamiento y el flujo. Las holguras más estrechas descomponen los aglomerados mediante un cizallamiento elevado. Los canales más anchos distribuyen suavemente los aditivos. La separación y el ángulo de los filetes afectan al movimiento y al tiempo de residencia del material y, por tanto, al número de veces que los aditivos pasan por las zonas de mezclado.
¿Qué elementos de husillo son más adecuados para mejorar el mezclado sin generar un calor excesivo ni degradación?
Los elementos de mezclado distributivo dispersan los aditivos con poco calor. Dividen y recombinan suavemente la masa fundida. Los bloques de amasado con ángulos neutros o ligeramente positivos proporcionan un mezclado moderado que equilibra la dispersión y el calor. Evite los elementos inversos agresivos con aditivos sensibles al calor.
¿Cómo afectan la velocidad del husillo y los ajustes de rendimiento a la uniformidad de la distribución de aditivos?
Una mayor velocidad del husillo aumenta el cizallamiento y la temperatura de la masa fundida. Equilibre la velocidad con la capacidad de enfriamiento. Un menor rendimiento aumenta el tiempo de residencia y permite que los aditivos se mezclen más a fondo.





