
La mayoría de los problemas de extrusión se deben a la interacción entre las propiedades del material, configuración de los equipos, y las condiciones del proceso. Pequeñas variaciones de temperatura, presión o caudal de alimentación pueden generar defectos que aparecen más adelante en la producción.
Esta guía explica cómo diagnosticar defectos habituales, comprender qué variables del proceso afectan a la producción e identificar las causas principales en los materiales, los equipos o el diseño de la línea.
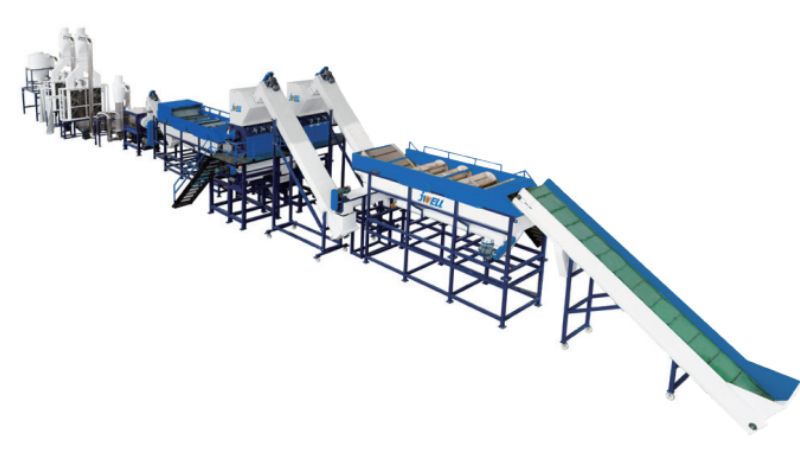
Diagnóstico de defectos habituales de extrusión
Para detectar defectos, no se limite a tratar los síntomas superficiales. Analice cómo interactúan el comportamiento del material, las condiciones del proceso y el diseño de los equipos. La mayoría de los defectos indican desequilibrios concretos de temperatura, presión o flujo del material que se pueden rastrear y corregir.
Variaciones del espesor de pared y desviaciones dimensionales
La variación del espesor se manifiesta en paredes desiguales o piezas cuyas dimensiones quedan fuera de las tolerancias. Suele deberse a una temperatura de fusión desigual en la matriz o a velocidades de enfriamiento inconsistentes. Revise primero el diseño de la matriz. Los desequilibrios de flujo generan zonas gruesas y finas que se repiten siguiendo patrones previsibles. Los gradientes de temperatura en el cilindro también provocan un flujo irregular del material.
Causas habituales:
- Temperaturas desequilibradas en la matriz
- Útiles desgastados o dañados
- Velocidad de línea irregular
- Control deficiente de la temperatura en las zonas de enfriamiento
Las propiedades del material también influyen. Si el MFI varía entre lotes, cambian los caudales aunque los ajustes se mantengan iguales. Con el tiempo, esto provoca desviaciones dimensionales.
Defectos superficiales: fractura de la masa fundida, piel de tiburón y rugosidad
La fractura de la masa fundida genera patrones en espiral u ondulaciones. Se produce cuando la velocidad de la masa fundida supera el límite del polímero.
La piel de tiburón presenta finas estrías longitudinales. Este defecto aparece a la salida de la matriz debido a una tensión superficial excesiva. Normalmente puede corregirse ajustando la temperatura de la matriz o reduciendo la velocidad de extrusión.
Una superficie rugosa sin patrones definidos suele indicar contaminación o una calidad irregular de la masa fundida. La degradación del material por exceso de calor también genera irregularidades superficiales.
Burbujas, marcas de quemado y amarilleamiento
Las burbujas indican humedad o aire atrapados en el material. Compruebe si la resina se almacenó correctamente y si el sistema de desgasificación funciona bien.
El amarilleamiento y las marcas de quemado indican degradación térmica. Esto ocurre cuando el material permanece demasiado tiempo a temperaturas elevadas o debido a puntos calientes en el cilindro. Compruebe el tiempo de residencia y el perfil de temperatura del cilindro.
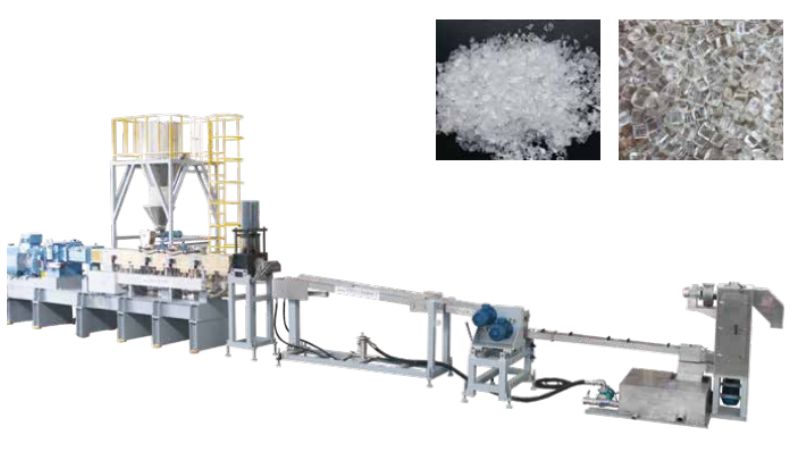
Indicadores clave:
- Puntos oscuros = material degradado
- Tono amarillento = oxidación o sobrecalentamiento
- Transparente burbujas= contenido de humedad
La contaminación del material provoca defectos aleatorios sin un patrón definido. Limpie a fondo los equipos y verifique la calidad del material recibido.
Inestabilidad de la presión y la producción
Las fluctuaciones de presión de la masa fundida generan problemas de calidad en las fases posteriores. Los picos de presión modifican directamente las dimensiones y la calidad superficial.
Controle los manómetros durante la producción. Una presión constante indica un flujo estable. Las oscilaciones o desviaciones de presión apuntan a problemas de alimentación, desequilibrios de temperatura o una obstrucción del paquete de mallas.
Las fluctuaciones de producción desperdician material y generan desechos. Normalmente se deben a alimentación irregular, material contaminado o ajustes incorrectos de la velocidad del husillo en relación con la viscosidad del material.
Variables del proceso y su efecto
Controlar las variables del proceso es lo que marca la diferencia entre una producción fluida y la resolución constante de problemas. Los ajustes de temperatura, el funcionamiento del husillo, equilibrio de refrigeracióny la sincronización interactúan. Determinan la calidad de la película y la estabilidad del proceso.
Control de la temperatura del cilindro y de la masa fundida
Las zonas de temperatura del cilindro deben configurarse cuidadosamente para fundir correctamente el polímero sin degradarlo. Cada zona cumple una función: la zona de alimentación mantiene el flujo de resina, la zona de transición funde el material y la zona de dosificación estabiliza la temperatura de la masa fundida.
La mayoría de las extrusoras modernas utilizan controladores de temperatura con termopares en cada zona del cilindro. Supervise la temperatura real de la masa fundida en la matriz de la extrusora, no solo los valores de consigna del cilindro. Un termopar de masa fundida proporciona información directa sobre lo que ocurre en el interior.
Si la temperatura de la masa fundida es demasiado alta, existe riesgo de degradación del polímero y de propiedades fuera de especificación. Si es demasiado baja, se obtiene una mezcla deficiente y partículas sin fundir.
Efectos de la velocidad del husillo, las rpm y la contrapresión
Las rpm del husillo controlan directamente el caudal de producción. También afectan a la cantidad de energía mecánica que se transfiere a la masa fundida. Una mayor velocidad del husillo aumenta la productividad, pero también eleva la temperatura de la masa fundida debido al calentamiento por cizallamiento.
La contrapresión influye en la calidad de mezclado y en la temperatura de la masa fundida. Se genera por la resistencia de la matriz y la resistencia del sistema de refrigeración.
Equilibrio del sistema de refrigeración y de la temperatura de la matriz
La temperatura de la matriz afecta a la distribución del flujo a lo ancho de la película. Las temperaturas desiguales de la matriz generan variaciones de gramaje y bandas de espesor que aparecen en las fases posteriores.
El sistema de refrigeración debe extraer el calor de forma simétrica para evitar deformaciones o desviaciones dimensionales.
Ajustes del tiempo de residencia, la relación L/D y la velocidad de línea
El tiempo de residencia depende de la relación L/D de la extrusora y de la velocidad de línea. Un tiempo de residencia más largo mejora el mezclado, pero aumenta el riesgo de degradación térmica en los materiales sensibles al calor.
Causas principales: factores relacionados con los materiales, los equipos y el diseño
La mayoría de los problemas de extrusión se deben a tres áreas fundamentales: los materiales utilizados, el funcionamiento de los equipos y la configuración de la línea.
Calidad y contaminación de las materias primas
La calidad de las materias primas afecta directamente al producto final. El material contaminado provoca defectos como ojos de pescado y decoloración en las piezas extruidas. Compruebe siempre si las resinas recibidas contienen partículas extrañas o polímero degradado antes de procesarlas.
La humedad es otro problema importante. Si no seca la resina conforme a las especificaciones del fabricante, aparecerán burbujas y defectos superficiales. Almacene correctamente los materiales para evitar la contaminación por polvo, fragmentos metálicos o polímeros mezclados.
Diseño del husillo y patrones de desgaste
Diseño del husillo debe corresponder al material que se está procesando. Una relación de compresión o una profundidad de canal incorrectas provocan una fusión y un mezclado deficientes. El desgaste del husillo modifica el flujo del material por la extrusora y causa problemas de producción y de calidad.
Revise periódicamente el husillo para detectar patrones de desgaste en los extremos de los filetes y en las superficies del cilindro. Los husillos desgastados reducen la eficiencia de mezclado y generan temperaturas irregulares de la masa fundida.
Alineación de la matriz y configuración de la línea de extrusión
La alineación de la matriz afecta a las dimensiones del producto y a la calidad superficial. Si la matriz no está correctamente centrada respecto al eje del husillo, se obtiene un espesor de pared desigual y piezas deformadas.
El tanque de enfriamiento debe quedar paralelo a la salida de la matriz. Una alineación deficiente genera tensiones internas que provocan deformaciones o desviaciones dimensionales en el producto terminado.
Mezclado, degradación del material y mantenimiento preventivo
Un buen mezclado evita la degradación del material durante el procesamiento. Los tiempos de residencia prolongados en la extrusora provocan la descomposición del polímero y la formación de geles. Reduzca la temperatura de la masa fundida y el tiempo de residencia para proteger la integridad del material.
Establezca un calendario de mantenimiento preventivo para la línea de extrusión. Limpie los equipos antes de cada serie de producción e inspeccione los paquetes de mallas para detectar material degradado. El mantenimiento periódico evita que pequeños problemas se conviertan en grandes incidencias de producción.
Soluciones probadas y buenas prácticas
Las operaciones de extrusión eficaces dependen de un control inteligente del proceso, métodos específicos de resolución de problemas y estrategias para reducir los desperdicios.
Control y optimización del proceso en tiempo real
La supervisión del proceso de extrusión en tiempo real ayuda a detectar los problemas antes de que resulten costosos. Realice un seguimiento de variables clave como la temperatura, la presión y la velocidad del husillo durante toda la producción.
La instalación de sensores digitales en puntos críticos proporciona información inmediata. Si detecta a tiempo picos de temperatura o caídas de presión, podrá realizar ajustes rápidos. Este enfoque reduce los defectos y mantiene una producción uniforme.
Entre los puntos clave de supervisión se incluyen:
- Temperatura y presión de la matriz
- Velocidad y par del husillo
- Estabilidad del caudal de alimentación
- Uniformidad de la temperatura de la masa fundida
Resolución de problemas de extrusión de PVC y aplicaciones especiales
La extrusión de PVC requiere prestar especial atención a la tecnología de procesamiento, ya que el material es sensible a los cambios de temperatura. Hay que vigilar los problemas de alimentación de la mezcla seca que provocan fluctuaciones del par y un mezclado deficiente.
Mantenga estable el sistema de alimentación comprobando periódicamente el nivel de la tolva y garantizando un flujo uniforme del material.
Reducción del tiempo de inactividad y mejora de la eficiencia
La reducción del tiempo de inactividad de la producción comienza con el mantenimiento preventivo. Limpie las mallas y las matrices según lo previsto para evitar paradas imprevistas.
Analice los patrones de consumo energético para identificar ineficiencias.
Prevención del desperdicio de material y mejora del desarrollo de productos
El desperdicio de material reduce los beneficios. Seque la resina conforme a las especificaciones del fabricante para evitar defectos relacionados con la humedad. Realice purgas de color de forma eficiente entre cambios de producto para minimizar los desechos.
Resuelva los problemas de extrusión desde su origen con la experiencia de ingeniería de JWELL
Los defectos de extrusión son señales de problemas más profundos en los materiales, los equipos o el control del proceso. La forma más rápida de mejorar la calidad del producto y reducir el tiempo de inactividad es trabajar con un socio que conozca todo el sistema de extrusión. En Jwellanhui, combinamos maquinaria avanzada con experiencia práctica en ingeniería. Juntos identificaremos la causa principal de sus problemas de extrusión y desarrollaremos soluciones duraderas.
Póngase en contacto con nosotros hoy mismo para recibir asesoramiento experto, recomendaciones de equipos o una solución de extrusión personalizada.
Preguntas frecuentes
¿Cuáles son los defectos de extrusión más habituales y cómo puedo reconocerlos rápidamente?
Defectos habituales: superficie rugosa, estrías, burbujas, deformaciones y espesor desigual. Examine y palpe la textura para detectar rápidamente los defectos.
¿Cómo puedo solucionar la fractura de la masa fundida, la piel de tiburón y la rugosidad superficial en un producto extruido?
Para corregir la fractura de la masa fundida, reduzca la velocidad y aumente la temperatura de la matriz. Para solucionar la piel de tiburón, reduzca la producción o cambie de resina. Si la superficie es rugosa, ajuste el calentamiento.
¿Qué suele causar líneas de matriz, variaciones de espesor e inestabilidad dimensional durante la extrusión?
Una matriz sucia o rayada produce marcas lineales. Un flujo o una velocidad inestables causan un espesor irregular. Un enfriamiento irregular provoca inestabilidad en las dimensiones del producto.
¿Cómo puedo rastrear los problemas de extrusión hasta cuestiones relacionadas con la resina o el material, como humedad, contaminación o una resistencia insuficiente de la masa fundida?
Seque las materias primas húmedas para evitar burbujas. Mantenga los materiales limpios para prevenir manchas. Utilice resina de calidad adecuada para conservar una resistencia estable de la masa fundida.
¿Qué ajustes del proceso (perfil de temperatura, velocidad del husillo, contrapresión, velocidad de arrastre) debería modificar primero cuando empeora la calidad de extrusión?
Ajuste primero la temperatura y, a continuación, la velocidad del husillo y la velocidad de arrastre. Regule la contrapresión como último paso.
¿Qué cambios de ingeniería en el husillo, la matriz o el sistema de enfriamiento/calibración pueden evitar de forma permanente que se repitan los defectos de extrusión?
Optimice la estructura del husillo para mejorar el mezclado. Rediseñe la matriz para lograr un flujo uniforme del material. Mejore los dispositivos de enfriamiento para estabilizar las dimensiones del producto.





