
la rétraction du PVC est la variation dimensionnelle qui se produit lorsque le matériau refroidit et se solidifie après le moulage ou l’extrusion. La température, le type de matériau, les conditions de transformation et même le mode de stockage des produits finis influent sur l’ampleur du retrait du PVC.
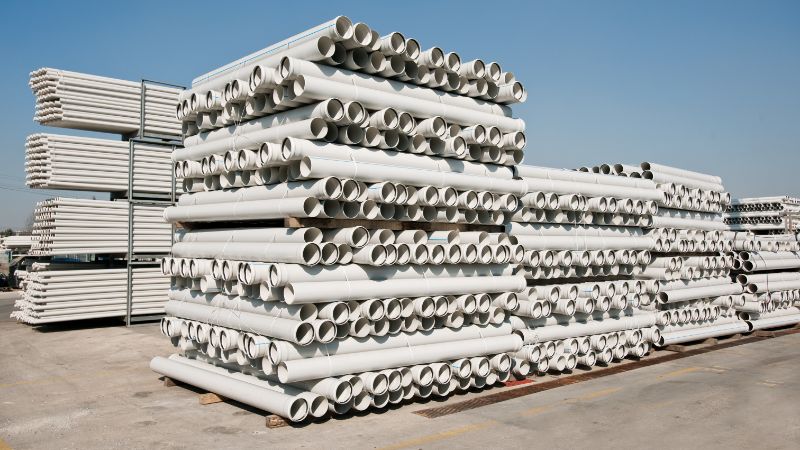
Principes fondamentaux du retrait du PVC
PVC (polychlorure de vinyle) se rétracte en refroidissant après le moulage ou l’extrusion. Si vous ne tenez pas compte du retrait, les pièces risquent de ne pas s’ajuster correctement ou les produits de ne pas respecter les spécifications.
Définition et importance
Le retrait du PVC est la variation dimensionnelle qui se produit lorsque les produits en polychlorure de vinyle refroidissent et se solidifient après leur transformation. Cette variation influe sur la taille et la forme finales des pièces.
Lors du moulage ou de l’extrusion du PVC, le matériau chauffe et se dilate. En refroidissant, il se contracte.
Vue d’ensemble du pourcentage de retrait
Le pourcentage de retrait indique dans quelle mesure une pièce en PVC rétrécit après refroidissement. Il se calcule à l’aide de la formule suivante :
Pourcentage de retrait = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
La plupart des produits en PVC présentent un retrait compris entre 0.2% et 2%, selon la formulation et les conditions de transformation.
Comparaison : PVC et autres plastiques
PVC Le PVC rigide présente généralement un retrait inférieur à celui de nombreux autres plastiques, notamment par rapport aux matériaux amorphes. PP (polypropylène) présente un retrait de 1.5-2.5%, tandis que HDPE présente un retrait de 2-4%. ABS présente un retrait de 0.4-0.8%, similaire à celui du PVC.
Types de PVC : rigide et souple
PVC rigide présente un retrait inférieur à celui des types souples, généralement autour de 0.2-0.6%. PVC souple contient des plastifiants qui portent le retrait à 1-2%.
Facteurs influant sur le retrait du PVC
Le retrait du PVC dépend de sa composition, de son procédé de fabrication, de ses conditions de stockage et de sa conception. Chacun de ces facteurs influe sur le retrait des produits en PVC pendant et après la production.
Composition des matériaux PVC et additifs
Le type de PVC a une incidence importante sur le retrait au moulage. Le PVC rigide rétrécit moins que le PVC souple en raison du procédé de fabrication. L’ajout de plastifiants pour assouplir le PVC augmente son retrait.
La qualité de matières premières a également son importance. Les formulations plus denses (avec une densité relative comprise entre 1.40-1.50) présentent généralement moins de retrait que les versions plus légères. L’ajout de charges peut aider à réduire le retrait.
Les autres plastiques présentent des retraits différents de celui du PVC. Le CPVC, l’acétal et le polypropylène ont chacun leur propre comportement au retrait. Le PLA et le PMMA réagissent également différemment à la température et aux contraintes.
Conditions de transformation et de fabrication
La maîtrise de la température pendant la fabrication influe directement sur les dimensions finales du produit. Si les températures de transformation sont trop élevées ou si le refroidissement est trop rapide, le retrait augmente.
Les réglages de pression sont importants lors du moulage et de l’extrusion. Les pressions de transformation plus faibles entraînent souvent un retrait supérieur à celui des polymères amorphes. La taille de la porte d’injection et la longueur du trajet d’écoulement influent également sur le retrait des pièces.
Conditions environnementales et de stockage
Le stockage influe sur le retrait du PVC. Des températures élevées peuvent entraîner un retrait longitudinal d’environ 0.7% pour les tubes en PVC. L’humidité et les variations de température dans la zone de stockage influent au fil du temps sur le retrait des produits en plastique.
L’exposition aux UV accélère le vieillissement et augmente le retrait. Les produits en PVC doivent être protégés de la lumière directe du soleil et de la chaleur extrême.
Considérations relatives à la conception du produit
Les formes complexes refroidissent de manière inégale, ce qui entraîne un retrait irrégulier. Les conceptions simples offrent généralement de meilleurs résultats, avec moins de contraction et un retrait plus prévisible.
Les contraintes mécaniques en cours d’utilisation peuvent provoquer une déformation. Sous charge, les produits en PVC peuvent se rétracter davantage que prévu.
Mesure et maîtrise du retrait du PVC
Des mesures précises aident à prévoir les dimensions finales des pièces et à adapter en conséquence la conception des moules. Les essais suivent des normes spécifiques et les données de référence guident le choix des matériaux.
Méthodes d’essai et de calcul du retrait &
Des méthodes d’essai normalisées permettent de mesurer le retrait du PVC en suivant les variations dimensionnelles des pièces pendant leur refroidissement. La méthode la plus courante consiste à mouler des éprouvettes, à les mesurer à intervalles déterminés et à calculer le pourcentage de retrait.
ISO 294-4 et ASTM D955 sont les principales normes. Ces méthodes mesurent le retrait linéaire en comparant les dimensions du moule à celles de la pièce après 24 heures. Le pourcentage de retrait se calcule selon la formule : (dimension du moule – dimension de la pièce) / dimension du moule × 100%.
Normes et recommandations sectorielles
ISO 2577 fournit des recommandations pour déterminer les valeurs de retrait linéaire. Pour le PVC et d’autres matériaux comme le PBT, le PET et le PC, ISO 294-3 définit les mesures du retrait après moulage. Ces normes garantissent des conditions d’essai cohérentes, notamment en matière de température, de pression et de durée de refroidissement.
Tableaux de retrait
Les tableaux de référence indiquent les plages de retrait habituelles de différents plastiques. Le PVC présente généralement un retrait de 0.2-2.0%, tandis que des matériaux comme le polyoxyméthylène (POM) et le polybutylène téréphtalate (PBT) affichent des taux plus élevés. Les plastiques techniques tels que le PSU, le PPS et le PC présentent chacun des caractéristiques de retrait propres qu’il convient de vérifier auprès des fournisseurs de matériaux.
Applications, défis et bonnes pratiques
Le retrait du PVC influe sur les performances dans de nombreux secteurs, de la construction aux dispositifs médicaux. La stabilité dimensionnelle est particulièrement importante. La résolution des problèmes de retrait aide à choisir les matériaux et les procédés adaptés à chaque besoin.
Principales utilisations du PVC
Les fabricants de dispositifs médicaux s’appuient sur des tubes et des emballages en PVC dont le retrait peut affecter la stérilité et le fonctionnement. Dans la construction, les profilés en PVC doivent conserver des dimensions exactes pour assurer une bonne étanchéité et leur intégrité structurelle.
Les applications d’isolation électrique nécessitent des dimensions stables pour protéger les composants. Le retrait peut ici exposer les câbles ou créer des risques pour la sécurité. Les emballages doivent également être réguliers : les produits emballés sous film rétractable exigent des taux de retrait prévisibles lors de l’application de chaleur.
Problèmes courants de retrait des matériaux PVC et solutions
La maîtrise de la température constitue le premier défi de la fabrication. Un refroidissement inégal entraîne un retrait irrégulier du produit. Surveillez attentivement les températures d’extrusion ou de moulage et maintenez une vitesse de refroidissement constante.
Les conditions de stockage sont également importantes. Une forte humidité et les variations de température accentuent le retrait au fil du temps. Stockez les produits en PVC dans un espace à température contrôlée, entre 60-80°F.
Les contraintes mécaniques en cours d’utilisation peuvent entraîner un retrait supplémentaire. Ne dépassez pas les limites de charge indiquées pour votre qualité de PVC. L’ajout de stabilisants UV et d’antioxydants à la formulation prévient le retrait lié au vieillissement lorsque les produits sont exposés à l’extérieur.
Choisir le PVC et les matériaux associés pour assurer la stabilité dimensionnelle
Le PVC rigide présente généralement moins de retrait que les formulations souples contenant des plastifiants. Pour les applications nécessitant une stabilité encore supérieure, envisagez des solutions comme l’ABS, dont le retrait est inférieur à celui du PVC standard.
Le polyamide 66 et le sulfure de polyphénylène offrent une stabilité dimensionnelle supérieure à haute température. L’ASA convient aux applications extérieures nécessitant une résistance aux UV sans retrait excessif. Pour les applications souples, le TPE offre souvent un meilleur contrôle dimensionnel que le PVC plastifié.
Comparez vos exigences aux propriétés des matériaux. Le PET offre une excellente stabilité pour les emballages, tandis que le HIPS présente une bonne rigidité et un retrait prévisible. Le PP et l’EVA répondent à des besoins spécialisés. Leurs caractéristiques de retrait spécifiques conviennent aux exigences de chaque application.
Maîtrisez la transformation du PVC et le contrôle du retrait avec Jwell
Questions fréquentes
Quels facteurs peuvent faire qu’une pièce en plastique soit plus petite que prévu après refroidissement ?
Le type de PVC compte : le PVC souple rétrécit davantage que le PVC rigide. Les variations de température pendant le refroidissement jouent également un rôle important.
La manière dont les pièces refroidissent fait une différence. Un refroidissement rapide peut entraîner un retrait différent d’un refroidissement lent. La forme et l’épaisseur de la pièce comptent aussi.
Comment estimer les dimensions finales d’une pièce moulée avant le démarrage de la production ?
Utilisez les données de taux de retrait propres à votre matériau PVC. La plupart des fabricants les fournissent sous forme de pourcentages. Le PVC rigide présente généralement un retrait compris entre 0.2% et 0.6%.
Les essais sur des pièces échantillons donnent les résultats les plus précis. Ils permettent d’ajuster les dimensions du moule avant le lancement de la production complète.
La quantité de plastifiant ou de charge modifie-t-elle le retrait d’une pièce ?
Oui, les additifs modifient les taux de retrait. En général, plus la teneur en plastifiant augmente, plus le retrait est important. Les charges réduisent généralement le retrait du matériau.
Les qualités fortement chargées ayant une densité relative comprise entre 1.40-1.50 présentent moins de retrait que les matériaux non chargés.
Comment les paramètres de transformation, tels que la température de fusion, la température du moule et la pression de compactage, influent-ils sur les dimensions des pièces ?
La maîtrise de la température est essentielle pour obtenir un retrait régulier. Une température de fusion plus élevée peut accentuer le retrait. Une pression de compactage supérieure aide à le réduire en forçant davantage de matière à entrer dans le moule.
La température du moule influe sur la vitesse de refroidissement. Des moules plus chauds ralentissent le refroidissement et peuvent modifier les dimensions finales.
Pourquoi certaines pièces rétrécissent-elles de manière inégale, se déforment-elles ou s’écartent-elles de la forme du moule ?
Un refroidissement inégal entraîne des taux de retrait différents d’une zone à l’autre de la pièce. Les sections épaisses refroidissent plus lentement que les sections minces. Cela crée des contraintes qui provoquent des déformations.
Les formes complexes présentant différentes épaisseurs de paroi sont plus susceptibles de se déformer. L’emplacement et la taille du point d’injection influent également sur l’uniformité de l’écoulement et du refroidissement.
Quelles mesures pratiques permettent de réduire les variations dimensionnelles et de maintenir des tolérances constantes d’un lot à l’autre ?
Surveillez étroitement les paramètres du procédé. Maintenez constantes la température de fusion, la température du moule et la durée du cycle entre les lots.
Utilisez des matières premières de qualité provenant de fournisseurs fiables pour limiter les problèmes de moulage par injection. Testez régulièrement les matériaux afin de détecter rapidement les variations. Stockez le PVC dans un environnement contrôlé, à l’abri des températures extrêmes et de l’humidité.





