
il ritiro del PVC è la variazione dimensionale che si verifica quando il materiale si raffredda e solidifica dopo lo stampaggio o l’estrusione. Temperatura, tipo di materiale, condizioni di lavorazione e persino modalità di stoccaggio dei prodotti finiti influiscono sul ritiro del PVC.
Concetti fondamentali sul ritiro del PVC
PVC (cloruro di polivinile) si ritira raffreddandosi dopo lo stampaggio o l’estrusione. Se non si tiene conto del ritiro, i componenti potrebbero non accoppiarsi correttamente o i prodotti potrebbero non rispettare le specifiche.
Definizione e importanza
Il ritiro del PVC è la variazione dimensionale che si verifica quando i prodotti in cloruro di polivinile si raffreddano e solidificano dopo la lavorazione. È un fenomeno importante perché influisce sulle dimensioni e sulla forma finali dei componenti.
Durante lo stampaggio o l’estrusione, il materiale si riscalda e si espande. Raffreddandosi, si contrae.
Panoramica della percentuale di ritiro
La percentuale di ritiro indica quanto si riduce un componente in PVC dopo il raffreddamento. Si calcola con la formula:
Percentuale di ritiro = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
La maggior parte dei prodotti in PVC si ritira tra 0.2% e 2%, a seconda della formulazione e delle condizioni di lavorazione.
Confronto: PVC e altre materie plastiche
PVC Il PVC rigido in genere si ritira meno di molte altre materie plastiche, soprattutto rispetto ai polimeri amorfi. PP (polipropilene) si ritira del 1.5-2.5%, mentre HDPE si ritira del 2-4%. L’ABS presenta un ritiro del 0.4-0.8%, simile a quello del PVC.
Tipologie di PVC: rigido e flessibile
PVC rigido Il PVC rigido si ritira meno delle tipologie flessibili, in genere di circa 0.2-0.6%. PVC flessibile Il PVC flessibile contiene plastificanti che portano il ritiro all’1-2%.
Fattori che influenzano il ritiro del PVC
Il ritiro del PVC dipende dalla composizione del materiale, dal processo di produzione, dalle condizioni di stoccaggio e dalla progettazione. Ognuno di questi aspetti influisce sulla contrazione dei prodotti in PVC durante e dopo la produzione.
Composizione del materiale plastico e additivi
Il tipo di PVC influisce notevolmente sul ritiro in stampo. Il PVC rigido si ritira meno del PVC flessibile a causa del processo di produzione. L’aggiunta di plastificanti per rendere il PVC più flessibile aumenta il ritiro.
Anche la qualità del materie prime è importante. Le formulazioni più dense (con una densità specifica compresa tra 1.40-1.50) in genere si ritirano meno delle versioni più leggere. L’aggiunta di riempitivi può contribuire a ridurre il ritiro.
Le altre materie plastiche si ritirano diversamente dal PVC. Il cloruro di polivinile clorurato (CPVC), l’acetale e il polipropilene presentano ciascuno un proprio comportamento di ritiro. Anche PLA e PMMA reagiscono in modo diverso a temperatura e sollecitazioni.
Condizioni di processo e produzione
Il controllo della temperatura durante la produzione influisce direttamente sulle dimensioni finali del prodotto. Se le temperature di lavorazione sono troppo elevate o il raffreddamento avviene troppo rapidamente, il ritiro aumenta.
Anche le impostazioni della pressione sono importanti nello stampaggio e nell’estrusione. Pressioni di processo più basse spesso causano un ritiro maggiore rispetto ai polimeri amorfi. Anche la dimensione del punto di iniezione e la lunghezza del percorso di flusso influiscono sul ritiro dei componenti.
Condizioni ambientali e di stoccaggio
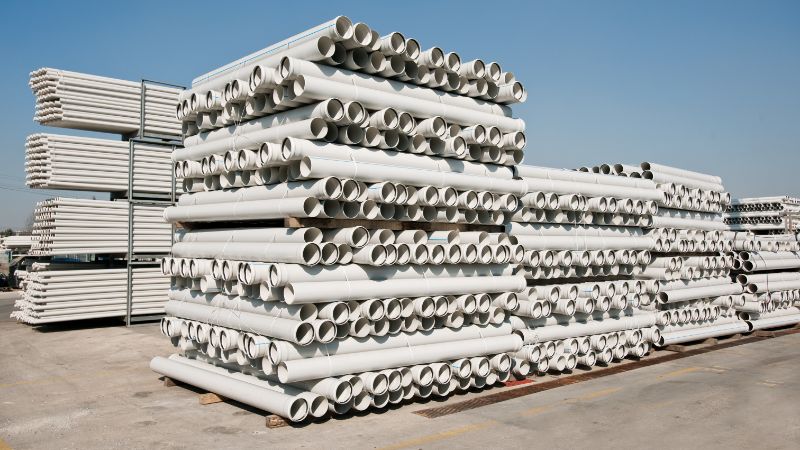
Le condizioni di stoccaggio influiscono sul ritiro del PVC. Temperature elevate possono causare un ritiro in lunghezza di circa 0.7% nei tubi in PVC. Nel tempo, le variazioni di umidità e temperatura nell’area di stoccaggio incidono sul ritiro del materiale plastico dei prodotti.
L’esposizione ai raggi UV provoca invecchiamento e un aumento del ritiro. I prodotti in PVC devono essere protetti dalla luce solare diretta e dal calore estremo.
Considerazioni sulla progettazione del prodotto
Le forme complesse si raffreddano in modo non uniforme, causando un ritiro irregolare. Le geometrie semplici in genere garantiscono prestazioni migliori, con minore contrazione e un ritiro più prevedibile.
Le sollecitazioni meccaniche durante l’uso possono causare deformazioni. Sottoposti a carichi, i prodotti in PVC possono ritirarsi più del previsto.
Misurazione e controllo del ritiro del PVC
Una misurazione accurata aiuta a prevedere le dimensioni finali del componente e a modificare di conseguenza la progettazione dello stampo. Le prove seguono standard specifici e i dati di riferimento guidano la scelta del materiale.
Metodi di prova e calcolo del ritiro &
Il ritiro del PVC può essere misurato con metodi di prova standardizzati, che rilevano le variazioni dimensionali durante il raffreddamento dei componenti. Il metodo più comune prevede il stampaggio di provini, la loro misurazione a intervalli specifici e il calcolo della percentuale di ritiro.
ISO 294-4 e ASTM D955 sono i principali standard. Questi metodi misurano il ritiro lineare confrontando le dimensioni dello stampo con quelle del componente dopo 24 ore. La percentuale di ritiro si calcola con la formula: (dimensione dello stampo – dimensione del componente) / dimensione dello stampo × 100%.
Norme e linee guida di settore
ISO 2577 fornisce linee guida per determinare i valori di ritiro lineare. Per PVC e altri materiali come PBT, PET e PC, ISO 294-3 definisce le misurazioni del ritiro post-stampaggio. Questi standard garantiscono condizioni di prova uniformi, inclusi temperatura, pressione e tempo di raffreddamento.
Grafici del ritiro
I grafici di riferimento mostrano gli intervalli di ritiro tipici delle diverse materie plastiche. Il PVC si ritira in genere dello 0.2-2.0%, mentre materiali come il poliossimetilene (POM) e il polibutilentereftalato (PBT) presentano valori più elevati. Le materie plastiche tecniche come PSU, PPS e PC hanno ciascuna caratteristiche di ritiro specifiche da verificare con i fornitori dei materiali.
Applicazioni, criticità e buone pratiche
Il ritiro del PVC influisce sulle prestazioni in numerosi settori, dall’edilizia ai dispositivi medici. La stabilità dimensionale è fondamentale. Affrontare i problemi di ritiro aiuta a scegliere materiali e processi adatti alle esigenze specifiche.
Impieghi critici del PVC
I produttori di dispositivi medici si affidano a tubi e imballaggi in PVC, nei quali il ritiro influisce sulla sterilità e sul funzionamento. Nell’edilizia, i profili in PVC devono mantenere misure esatte per garantire una corretta tenuta e integrità strutturale.
Le applicazioni di isolamento elettrico richiedono dimensioni stabili per proteggere i componenti. Il ritiro può esporre i cavi o creare rischi per la sicurezza. Anche gli imballaggi richiedono uniformità: i prodotti avvolti in pellicola termoretraibile devono presentare tassi di ritiro prevedibili durante il riscaldamento.
Problemi comuni di ritiro del PVC e relative soluzioni
Il controllo della temperatura durante la produzione è una prima sfida. Un raffreddamento non uniforme provoca un ritiro irregolare nel prodotto. Occorre monitorare attentamente le temperature di estrusione o stampaggio e mantenere costanti le velocità di raffreddamento.
Contano anche le condizioni ambientali di stoccaggio. L’umidità elevata e le oscillazioni termiche aumentano il ritiro nel tempo. Conservare i prodotti in PVC in ambienti climatizzati, tra 60-80°F.
Le sollecitazioni meccaniche durante l’uso possono causare un ulteriore ritiro. Non superare i limiti di carico specificati per il grado di PVC utilizzato. L’aggiunta alla formulazione di stabilizzanti UV e antiossidanti previene il ritiro dovuto all’invecchiamento quando i prodotti sono esposti all’esterno.
Scegliere PVC e materiali correlati per la stabilità dimensionale
Il PVC rigido in genere si ritira meno delle formulazioni flessibili contenenti plastificanti. Per applicazioni che richiedono una stabilità ancora maggiore, valutare alternative come l’ABS, che ha tassi di ritiro inferiori a quelli del PVC standard.
La poliammide 66 e il solfuro di polifenilene offrono un’eccellente stabilità dimensionale ad alte temperature. L’ASA è adatto alle applicazioni esterne che richiedono resistenza ai raggi UV senza un ritiro eccessivo. Per gli impieghi flessibili, il TPE spesso garantisce un controllo dimensionale migliore del PVC plastificato.
Confrontare i requisiti con le proprietà dei materiali. Il PET offre un’eccellente stabilità per gli imballaggi, mentre l’HIPS garantisce buona rigidità e ritiro prevedibile. PP ed EVA rispondono a esigenze specifiche: le loro caratteristiche di ritiro si adattano ai requisiti dell’applicazione.
Padroneggiare la lavorazione del PVC e il controllo del ritiro con Jwell
Domande frequenti
Quali fattori possono far risultare i componenti in plastica più piccoli del previsto dopo il raffreddamento?
Il tipo di PVC è importante: il PVC flessibile si ritira più di quello rigido. Anche le variazioni di temperatura durante il raffreddamento hanno un ruolo rilevante.
Anche il modo in cui i componenti si raffreddano fa la differenza. Un raffreddamento rapido può produrre un ritiro diverso da quello lento. Contano anche forma e spessore del componente.
Come posso stimare le dimensioni finali di un componente stampato prima di avviare la produzione?
Utilizza i dati sul tasso di ritiro specifici del materiale in PVC. La maggior parte dei produttori fornisce questi valori in percentuale. Il PVC rigido in genere si ritira tra 0.2% e 0.6%.
Le prove su campioni forniscono i risultati più accurati e consentono di regolare le dimensioni dello stampo prima della produzione completa.
La quantità di plastificante o di carica modifica il ritiro del componente?
Sì, gli additivi modificano i tassi di ritiro. In genere, più plastificanti comportano un ritiro maggiore. Le cariche di solito riducono il ritiro del materiale.
I gradi con carica elevata e peso specifico compreso tra 1.40-1.50 si ritirano meno dei materiali senza carica.
In che modo le impostazioni di processo, come la temperatura del fuso, la temperatura dello stampo e la pressione di compattazione, influiscono sulle dimensioni del pezzo?
Il controllo della temperatura è fondamentale per ottenere un ritiro uniforme. Temperature del fuso più elevate possono aumentare il ritiro. Una pressione di compattazione maggiore aiuta a ridurlo, spingendo più materiale nello stampo.
La temperatura dello stampo influisce sulla velocità di raffreddamento. Stampi più caldi rallentano il raffreddamento e possono modificare le dimensioni finali.
Perché alcuni componenti si ritirano in modo irregolare, deformandosi o discostandosi dalla forma dello stampo?
Un raffreddamento non uniforme provoca tassi di ritiro diversi nelle varie zone del componente. Le sezioni spesse si raffreddano più lentamente di quelle sottili, generando tensioni che causano deformazioni.
Le forme complesse con pareti di spessore variabile sono più soggette a deformazione. Anche posizione e dimensioni del punto d’iniezione influiscono sull’uniformità del flusso e del raffreddamento del materiale.
Quali metodi pratici aiutano a ridurre le variazioni dimensionali e a mantenere tolleranze uniformi tra i lotti?
Monitora attentamente i parametri di processo. Mantieni costanti, da un lotto all’altro, la temperatura del fuso, la temperatura dello stampo e la durata del ciclo.
Usa materie prime di qualità e fornitori affidabili per ridurre al minimo i problemi di stampaggio a iniezione. Verifica regolarmente i materiali per individuare tempestivamente le variazioni. Conserva il PVC in ambienti controllati, al riparo da temperature estreme e umidità.





