
PVC saraušanās ir izmēru izmaiņas, kas rodas materiālam atdziestot un sacietējot pēc formēšanas vai ekstrūzijas. PVC saraušanos ietekmē temperatūra, materiāla veids, apstrādes apstākļi un pat gatavo izstrādājumu uzglabāšana.
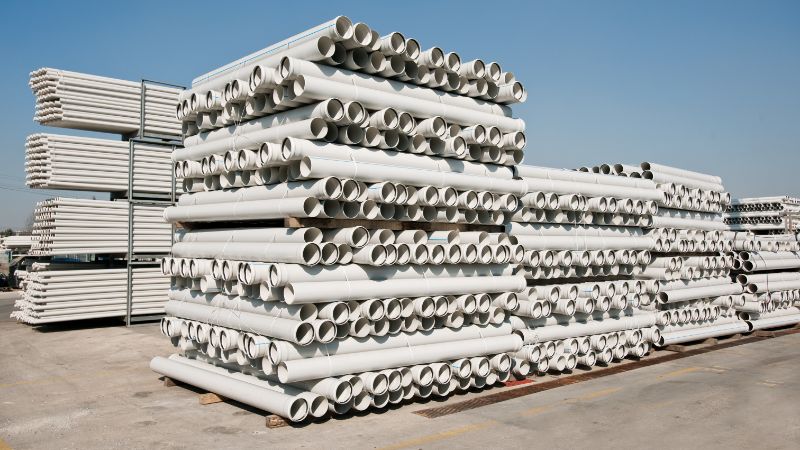
PVC saraušanās pamatjēdzieni
PVC (polivinilhlorīds) saraujas, atdziestot pēc formēšanas vai ekstrūzijas. Ja saraušanos neņem vērā, detaļas var nederēt vai izstrādājumi var neatbilst specifikācijām.
Definīcija un nozīme
PVC saraušanās ir izmēru izmaiņas, kas rodas polivinilhlorīda izstrādājumiem atdziestot un sacietējot pēc apstrādes. Šīs izmaiņas ir svarīgas, jo ietekmē gatavo detaļu galīgo izmēru un formu.
PVC formēšanas vai ekstrūzijas laikā materiāls uzkarst un izplešas. Atdziestot tas saraujas.
Saraušanās procentuālā apjoma pārskats
Saraušanās procentuālais apjoms norāda, cik daudz PVC detaļa pēc atdzišanas kļūst mazāka. To aprēķina, izmantojot šādu formulu:
Saraušanās procentuālais apjoms = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
Lielākā daļa PVC izstrādājumu saraujas par 0.2% līdz 2% atkarībā no sastāva un apstrādes apstākļiem.
Salīdzinājums: PVC un citas plastmasas
PVC Stingrs PVC parasti saraujas mazāk nekā daudzas citas plastmasas, jo īpaši salīdzinājumā ar amorfiem materiāliem. PP (polipropilēns) saraujas par 1.5-2.5%, bet HDPE saraujas par 2-4%. ABS saraujas par 0.4-0.8%, līdzīgi kā PVC.
PVC veidi: stingrs un elastīgs PVC
Cietais PVC saraujas mazāk nekā elastīgie veidi, parasti aptuveni par 0.2-0.6%. Elastīgais PVC satur plastifikatorus, kas palielina saraušanos līdz 1-2%.
PVC saraušanos ietekmējošie faktori
PVC saraušanās ir atkarīga no materiāla sastāva, ražošanas metodes, uzglabāšanas apstākļiem un konstrukcijas. Katrs no šiem faktoriem ietekmē to, cik lielā mērā PVC izstrādājumi saraujas ražošanas laikā un pēc tās.
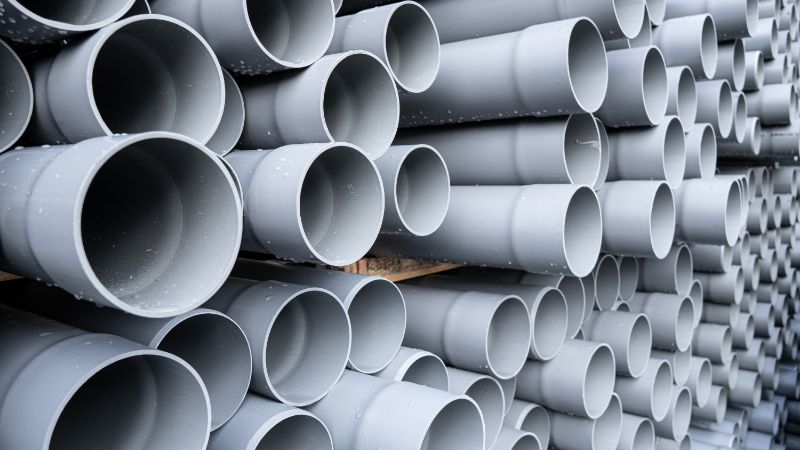
Plastmasas materiāla sastāvs un piedevas
PVC veids būtiski ietekmē veidnē notiekošās saraušanās rādītājus. Stingrs PVC saraujas mazāk nekā elastīgs PVC ražošanas procesa dēļ. Plastifikatoru pievienošana PVC elastības palielināšanai paaugstina saraušanos.
Svarīga ir arī izejmateriāli . Lielāka blīvuma sastāvi (ar īpatnējo svaru no 1.40-1.50) parasti saraujas mazāk nekā vieglāki varianti. Pildvielu pievienošana var palīdzēt samazināt saraušanos.
Citas plastmasas saraujas citādi nekā PVC. CPVC, acetālam un polipropilēnam ir atšķirīgi saraušanās raksturlielumi. Arī PLA un PMMA atšķirīgi reaģē uz temperatūru un spriegumu.
Apstrādes un ražošanas apstākļi
Temperatūras kontrole ražošanas laikā tieši ietekmē gatavā izstrādājuma izmērus. Ja apstrādes temperatūra ir pārāk augsta vai dzesēšana notiek pārāk strauji, saraušanās būs lielāka.
Spiediena iestatījumi ir svarīgi formēšanas un ekstrūzijas laikā. Zemāks apstrādes spiediens bieži izraisa lielāku saraušanos nekā amorfiem polimēriem. Detaļu saraušanos ietekmē arī ieplūdes atveres izmērs un plūsmas ceļa garums.
Vides un uzglabāšanas apstākļi
PVC uzglabāšanas apstākļi ietekmē tā saraušanos. Augsta temperatūra var izraisīt PVC cauruļu garuma samazināšanos par aptuveni 0.7%. Mitruma un temperatūras izmaiņas uzglabāšanas vietā laika gaitā ietekmēs plastmasas materiāla saraušanos izstrādājumos.
UV starojuma iedarbība izraisa novecošanu un palielina saraušanos. PVC izstrādājumi jāsargā no tiešiem saules stariem un pārmērīga karstuma.
Izstrādājuma konstrukcijas apsvērumi
Sarežģītas formas atdziest nevienmērīgi, un tas rada nekonsekventu saraušanos. Vienkāršākām konstrukcijām parasti ir labāka veiktspēja, mazāka saraušanās un prognozējamākas izmēru izmaiņas.
Mehāniskā slodze lietošanas laikā var izraisīt deformāciju. PVC izstrādājumiem pieliktā slodze var radīt lielāku saraušanos, nekā paredzēts.
PVC saraušanās ātruma mērīšana un kontrole
Precīzi mērījumi palīdz prognozēt detaļu galīgos izmērus un attiecīgi koriģēt veidņu konstrukciju attiecīgi. Pārbaudes veic saskaņā ar konkrētiem standartiem, bet atsauces dati palīdz izvēlēties materiālu.
Saraušanās ātruma pārbaudes & aprēķina metodes
PVC saraušanos var izmērīt, izmantojot standartizētas pārbaudes metodes. Tās nosaka detaļu izmēru izmaiņas atdzišanas laikā. Visbiežāk izmanto pārbaudes paraugus, izmēra tos noteiktos intervālos un aprēķina saraušanās procentuālo apjomu.
ISO 294-4 un ASTM D955 ir galvenie standarti. Ar šīm metodēm nosaka lineāro saraušanos, salīdzinot veidnes izmērus ar detaļas izmēriem pēc 24 stundām. Saraušanās procentuālo apjomu aprēķina pēc formulas: (veidnes izmērs – detaļas izmērs) / veidnes izmērs × 100%.
Nozares standarti un vadlīnijas
ISO 2577 sniedz vadlīnijas lineārās saraušanās vērtību noteikšanai. PVC un citiem materiāliem, piemēram, PBT, PET un PC, ISO 294-3 nosaka saraušanās mērījumus pēc formēšanas. Šie standarti nodrošina konsekventus pārbaudes apstākļus, tostarp temperatūru, spiedienu un dzesēšanas laiku.
Saraušanās diagrammas
Atsauces diagrammās parādīti dažādu plastmasu tipiskie saraušanās diapazoni. PVC parasti saraujas par 0.2-2.0%, savukārt tādiem materiāliem kā polioksimetilēns (POM) un polibutilēna tereftalāts (PBT) rādītāji ir lielāki. Inženierplastmasām, piemēram, PSU, PPS un PC, ir atšķirīgi saraušanās raksturlielumi, kas jāpārbauda pie materiālu piegādātājiem.
Pielietojums, problēmas un labākā prakse
PVC saraušanās ietekmē veiktspēju daudzās nozarēs — no būvniecības līdz medicīnas ierīcēm. Vissvarīgākā ir izmēru stabilitāte ir vissvarīgākā. Saraušanās problēmu risināšana palīdz izvēlēties konkrētajām vajadzībām piemērotus materiālus un procesus.
Kritiski svarīgais PVC pielietojums
Medicīnas ierīču ražotāji izmanto PVC caurulītes un iepakojumu, kur saraušanās ietekmē sterilitāti un funkcionalitāti. Būvniecībā PVC profiliem jāsaglabā precīzi izmēri, lai nodrošinātu pareizu blīvējumu un konstrukcijas integritāti.
Elektroizolācijā stabili izmēri aizsargā komponentus. Saraušanās var atsegt vadus vai radīt drošības apdraudējumu. Iepakojuma pielietojumos vajadzīga arī konsekvence, jo saraušanās plēvē iepakotiem produktiem nepieciešams prognozējams saraušanās ātrums karsēšanas laikā.
Biežākās PVC materiālu saraušanās problēmas un risinājumi
Temperatūras kontrole ražošanas laikā ir pirmā problēma. Nevienmērīga dzesēšana izraisa atšķirīgu saraušanos dažādās izstrādājuma vietās. Rūpīgi uzraugiet ekstrūzijas vai formēšanas temperatūru un uzturiet stabilu dzesēšanas ātrumu.
Svarīgi ir arī vides apstākļi uzglabāšanas laikā. Augsts mitrums un temperatūras svārstības palielina saraušanos laika gaitā. Glabājiet PVC izstrādājumus telpās ar kontrolētu klimatu 60-80°F temperatūrā.
Mehāniskā slodze lietošanas laikā var izraisīt papildu saraušanos. Nepārsniedziet attiecīgajai PVC markai noteiktās slodzes robežas. UV stabilizatoru un antioksidantu pievienošana sastāvam novērš novecošanās izraisītu saraušanos, ja izstrādājumi tiek lietoti ārpus telpām.
PVC un saistīto materiālu izvēle izmēru stabilitātei
Stingrs PVC parasti saraujas mazāk nekā elastīgi sastāvi ar plastifikatoriem. Ja vajadzīga vēl lielāka stabilitāte, apsveriet tādas alternatīvas kā ABS, kas saraujas mazāk nekā standarta PVC.
Poliamīds 66 un polifenilēnsulfīds nodrošina izcilu izmēru stabilitāti augstā temperatūrā. ASA ir piemērots lietojumiem ārpus telpām, kur vajadzīga UV noturība bez pārmērīgas saraušanās. Elastīgos pielietojumos TPE bieži nodrošina labāku izmēru kontroli nekā plastificēts PVC.
Salīdziniet prasības ar materiālu īpašībām. PET nodrošina izcilu stabilitāti iepakojumam, savukārt HIPS apvieno labu stingrību ar prognozējamu saraušanos. PP un EVA ir piemēroti specifiskām vajadzībām. To saraušanās īpašības atbilst konkrēto pielietojumu prasībām.
Pilnveidojiet PVC apstrādi un saraušanās kontroli ar Jwell
Biežāk uzdotie jautājumi
Kādi faktori var izraisīt plastmasas detaļu saraušanos pēc atdzišanas?
Svarīgs ir PVC veids — elastīgs PVC saraujas vairāk nekā stingrs. Liela nozīme ir arī temperatūras izmaiņām dzesēšanas laikā.
Atšķirību rada arī detaļu dzesēšanas veids. Strauja dzesēšana var izraisīt citādu saraušanos nekā lēna. Svarīga ir arī detaļas forma un biezums.
Kā pirms ražošanas sākuma varu aprēķināt formētās detaļas galīgos izmērus?
Izmantojiet konkrētajam PVC materiālam paredzētos saraušanās rādītājus. Lielākā daļa ražotāju tos norāda procentos. Stingrs PVC parasti saraujas par 0.2% līdz 0.6%.
Visprecīzākos rezultātus nodrošina paraugu detaļu pārbaude. Tādējādi varat koriģēt veidnes izmērus pirms pilnas ražošanas sākšanas.
Vai plastifikatora vai pildvielas daudzums maina detaļas saraušanos?
Jā, piedevas maina saraušanās rādītājus. Lielāks plastifikatoru daudzums parasti nozīmē lielāku saraušanos, bet pildvielas to parasti samazina.
Materiāli ar lielāku pildvielu saturu un īpatnējo svaru 1.40-1.50 saraujas mazāk nekā nepildīti materiāli.
Kā apstrādes iestatījumi, piemēram, kausējuma un veidnes temperatūra un noturēšanas spiediens, ietekmē detaļas izmērus?
Vienmērīgai saraušanai būtiska ir temperatūras kontrole. Augstāka kausējuma temperatūra var palielināt saraušanos. Augstāks noturēšanas spiediens palīdz to samazināt, iespiežot veidnē vairāk materiāla.
Veidnes temperatūra ietekmē dzesēšanas ātrumu. Siltākas veidnes palēnina dzesēšanu un var mainīt galīgos izmērus.
Kāpēc dažas detaļas saraujas nevienmērīgi un deformējas, atšķiroties no veidnes formas?
Nevienmērīga dzesēšana rada atšķirīgus saraušanās rādītājus dažādās detaļas vietās. Biezas daļas atdziest lēnāk nekā plānas, radot spriegumu, kas izraisa deformāciju.
Sarežģītas formas ar dažādu sienas biezumu deformējas biežāk. Materiāla plūsmas un dzesēšanas vienmērīgumu ietekmē arī ieplūdes atveres novietojums un izmērs.
Kā praktiski samazināt izmēru svārstības un nodrošināt nemainīgas pielaides dažādās partijās?
Rūpīgi uzraugiet procesa parametrus. Dažādās partijās uzturiet nemainīgu kausējuma un veidnes temperatūru, kā arī cikla laiku.
Izmantojiet uzticamu piegādātāju kvalitatīvus izejmateriālus, lai mazinātu iesmidzināšanas formēšanas problēmas. Regulāri pārbaudiet materiālus, lai laikus pamanītu svārstības. Glabājiet PVC kontrolētos apstākļos, sargājot no ekstremālas temperatūras un mitruma.





