
Усадка PVC — це зміна розмірів матеріалу під час охолодження та тверднення після формування або екструзії. На величину усадки PVC впливають температура, тип матеріалу, умови переробки та навіть спосіб зберігання готових виробів.
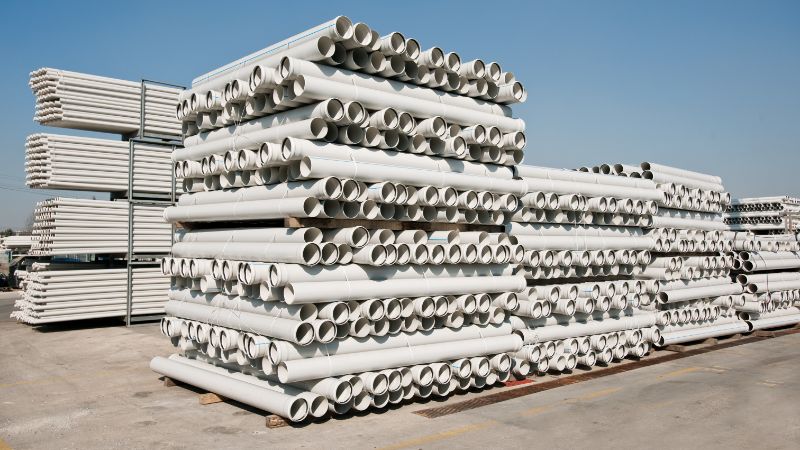
Основні поняття про усадку PVC
PVC (полівінілхлорид) стискається під час охолодження після формування або екструзії. Якщо не врахувати усадку, деталі можуть не стикуватися належним чином або вироби не відповідатимуть специфікаціям.
Визначення та важливість
Усадка PVC — це зміна розмірів виробів із полівінілхлориду під час охолодження та тверднення після переробки. Вона важлива, оскільки впливає на кінцеві розмір і форму готових деталей.
Під час формування або екструзії PVC нагрівається та розширюється. Під час охолодження матеріал стискається.
Огляд відсотка усадки
Відсоток усадки показує, наскільки зменшується деталь із PVC після охолодження. Його обчислюють за формулою:
Відсоток усадки = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
Залежно від рецептури та умов переробки усадка більшості виробів із PVC становить від 0.2% до 2%.
Порівняння: PVC та інші пластмаси
PVC Жорсткий PVC зазвичай усаджується менше за багато інших пластмас, особливо порівняно з аморфними типами. PP (поліпропілен) усаджується на 1.5-2.5%, тоді як HDPE усаджується на 2-4%. ABS має усадку 0.4-0.8%, подібну до PVC.
Типи PVC: жорсткий і гнучкий
Жорсткий PVC усаджується менше за гнучкі типи, зазвичай приблизно на 0.2-0.6%. Гнучкий PVC містить пластифікатори, що збільшують усадку до 1-2%.
Чинники, що впливають на усадку PVC
Усадка PVC залежить від складу матеріалу, способу його виробництва, умов зберігання та конструкції виробу. Кожен із цих чинників впливає на те, наскільки вироби з PVC стискатимуться під час і після виробництва.
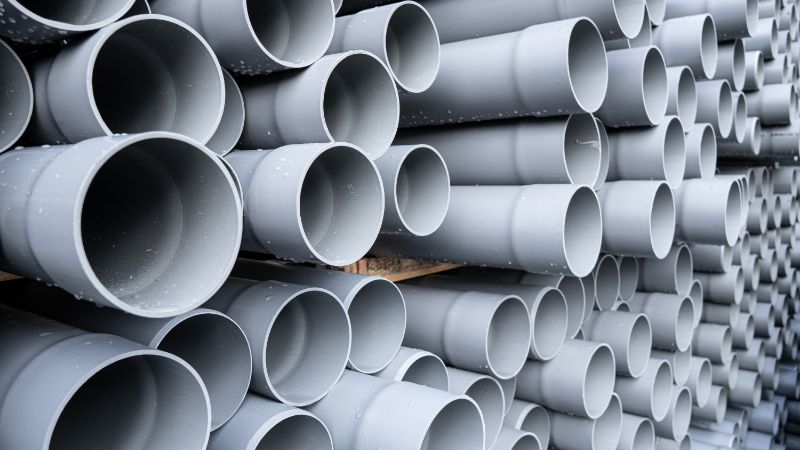
Склад пластикового матеріалу та добавки
Тип PVC суттєво впливає на усадку у формі. Жорсткий PVC усаджується менше за гнучкий PVC через особливості виробничого процесу. Додавання пластифікаторів для підвищення гнучкості PVC збільшує усадку.
Якість сировини також має значення. Рецептури з більшою щільністю (питомою вагою в межах 1.40-1.50) зазвичай усаджуються менше за легші варіанти. Додавання наповнювачів може зменшити усадку.
Інші пластмаси усаджуються інакше, ніж PVC. CPVC, ацеталь і поліпропілен мають власні характеристики усадки. PLA і PMMA також по-різному реагують на температуру та напруження.
Умови переробки та виробництва
Контроль температури під час виробництва безпосередньо впливає на розміри готового виробу. Якщо температура переробки надто високі або охолодження відбувається надто швидко, усадка буде більшою.
Налаштування тиску важливі під час формування й екструзії. За низького тиску переробки усадка часто більша, ніж у аморфних полімерів. На ступінь усадки деталей також впливають розмір литника та довжина шляху потоку.
Умови довкілля та зберігання
На усадку PVC впливають умови зберігання. За високих температур довжина труб PVC може зменшитися приблизно на 0.7%. Вологість і коливання температури в місці зберігання впливають на усадку виробів із часом.
Вплив UV-випромінювання спричиняє старіння та збільшення усадки. Вироби з PVC потрібно захищати від прямого сонячного світла й екстремальної спеки.
Міркування щодо конструкції виробу
Складні форми охолоджуються нерівномірно, що призводить до нестабільної усадки. Прості вироби зазвичай працюють краще: вони менше стискаються, а усадка є передбачуванішою.
Механічне навантаження під час використання може спричинити деформацію. Під дією навантаження вироби з PVC можуть усаджуватися сильніше, ніж очікувалося.
Вимірювання та контроль усадки PVC
Точні вимірювання допомагають прогнозувати кінцеві розміри деталей і відповідно коригувати конструкцію форм відповідно. Випробування проводять за конкретними стандартами, а довідкові дані допомагають вибрати матеріал.
Випробування та розрахунок рівня усадки & методики розрахунку
Усадку PVC можна вимірювати стандартизованими методами випробувань, які відстежують зміну розмірів під час охолодження деталей. Найпоширеніший метод передбачає формування зразків для випробувань, вимірювання їх через визначені проміжки часу та обчислення відсотка усадки.
ISO 294-4 і ASTM D955 — це основні стандарти. Вони визначають лінійну усадку, порівнюючи розміри форми з розмірами деталі через 24 години. Відсоток усадки обчислюють за формулою: (розмір форми – розмір деталі) / розмір форми × 100%.
Галузеві стандарти та рекомендації
ISO 2577 містить рекомендації щодо визначення значень лінійної усадки. Для PVC та інших матеріалів, як-от PBT, PET і PC, ISO 294-3 встановлює методику вимірювання усадки після формування. Ці стандарти гарантують однакові умови випробувань, зокрема температуру, тиск і час охолодження.
Таблиці усадки
У довідкових таблицях наведено типові діапазони усадки різних пластмас. PVC зазвичай усаджується на 0.2-2.0%, тоді як такі матеріали, як поліоксиметилен (POM) і полібутилентерефталат (PBT), мають більші показники. Інженерні пластмаси, зокрема PSU, PPS і PC, мають різні характеристики усадки, які слід уточнювати в постачальників матеріалів.
Застосування, проблеми та найкращі практики
Усадка PVC впливає на експлуатаційні характеристики в багатьох галузях — від будівництва до виробництва медичних виробів. Розмірна стабільність має найбільше значення. Усунення проблем з усадкою допомагає підібрати матеріали та процеси відповідно до потреб конкретного застосування.
Ключові сфери застосування PVC
Виробники медичних виробів використовують трубки та пакування з PVC, де усадка впливає на стерильність і функціональність. У будівництві профілі PVC мають зберігати точні розміри для надійного ущільнення та структурної цілісності.
Застосування для електричної ізоляції потребують стабільних розмірів для захисту компонентів. Усадка може оголити проводку або створити загрозу безпеці. До пакування також висуваються вимоги щодо стабільності: продукція в термоусадковій плівці має передбачувані показники усадки під час нагрівання.
Поширені проблеми усадки матеріалів PVC та способи їх вирішення
Контроль температури — перше важливе завдання у виробництві. Нерівномірне охолодження спричиняє нестабільну усадку виробу. Уважно контролюйте температури екструзії або формування та підтримуйте стабільну швидкість охолодження.
Умови зберігання також важливі. Висока вологість і коливання температури посилюють усадку з часом. Зберігайте вироби з PVC у приміщеннях із контрольованим кліматом за температури 60-80°F.
Механічне навантаження під час використання може посилити усадку. Не перевищуйте граничне навантаження, встановлене для вашої марки PVC. Додавання UV-стабілізаторів і антиоксидантів до рецептури запобігає усадці через старіння виробів, які використовують просто неба.
Вибір PVC та споріднених матеріалів для розмірної стабільності
Жорсткий PVC зазвичай усаджується менше за гнучкі рецептури з пластифікаторами. Якщо потрібна ще вища стабільність, розгляньте такі альтернативи, як ABS, який має меншу усадку, ніж стандартний PVC.
Поліамід 66 і поліфеніленсульфід забезпечують чудову розмірну стабільність за високих температур. ASA добре підходить для зовнішнього застосування, де потрібна стійкість до UV-випромінювання без надмірної усадки. Для гнучких виробів TPE часто забезпечує кращий контроль розмірів, ніж пластифікований PVC.
Порівняйте свої вимоги з властивостями матеріалів. PET має чудову стабільність для пакування, а HIPS забезпечує жорсткість і передбачувану усадку. PP та EVA підходять для спеціалізованих потреб. Їхні характеристики усадки відповідають вимогам конкретних застосувань.
Досконала переробка PVC та контроль усадки з Jwell
Поширені запитання
Через які чинники пластикові деталі після охолодження можуть виявитися меншими, ніж очікувалося?
Тип PVC має значення: гнучкий PVC усаджується сильніше за жорсткий. Велику роль відіграють і зміни температури під час охолодження.
Має значення й спосіб охолодження деталей. Швидке охолодження може призвести до іншої усадки, ніж повільне. Також важливі форма та товщина деталі.
Як оцінити кінцеві розміри формованої деталі до початку виробництва?
Використовуйте дані про усадку конкретного матеріалу PVC. Більшість виробників наводить ці показники у відсотках. Усадка жорсткого PVC зазвичай становить від 0.2% до 0.6%.
Найточніші результати дають випробування зразків. За ними можна скоригувати розміри форми до початку повносерійного виробництва.
Чи змінює кількість пластифікатора або наповнювача ступінь усадки деталі?
Так, добавки змінюють рівень усадки. Більша кількість пластифікатора зазвичай збільшує усадку. Наповнювачі зазвичай її зменшують.
Марки з високим вмістом наповнювача та питомою вагою 1.40-1.50 усаджуються менше, ніж ненаповнені матеріали.
Як параметри процесу — температура розплаву, температура форми й тиск витримки — впливають на розміри деталі?
Контроль температури критично важливий для стабільної усадки. Вища температура розплаву може збільшити усадку. Вищий тиск витримки допомагає її зменшити, оскільки в форму подається більше матеріалу.
Температура форми впливає на швидкість охолодження. Тепліші форми сповільнюють охолодження та можуть змінити кінцеві розміри.
Чому деякі деталі усаджуються нерівномірно, деформуються або відходять від форми?
Нерівномірне охолодження спричиняє різний ступінь усадки в різних частинах виробу. Товсті ділянки охолоджуються повільніше за тонкі. Це створює напруження, що призводить до викривлення.
Складні форми з різною товщиною стінок більш схильні до викривлення. Розташування та розмір литника також впливають на рівномірність руху й охолодження матеріалу.
Як зменшити відхилення розмірів і підтримувати сталі допуски між партіями?
Уважно контролюйте параметри процесу. Підтримуйте однакові температури розплаву й форми та тривалість циклу в різних партіях.
Використовуйте якісну сировину від надійних постачальників, щоб мінімізувати проблеми лиття під тиском. Регулярно перевіряйте матеріали, щоб завчасно виявляти відхилення. Зберігайте PVC в умовах контрольованої температури та вологості.





