
À titre indicatif, prévoyez une surface d'environ 300 à 500 m² pour une petite ligne d'extrusion industrielle , de 450 à 750 m² pour une ligne d'une capacité de 500 kg/h et de 700 à 1 200 m² pour une ligne d'une capacité de 1 000 kg/h, en incluant le stockage des matières premières, des produits finis, les utilités et les allées. La puissance électrique installée se situe généralement entre 150 et 250 kW, entre 250 et 450 kW et entre 450 et 750 kW respectivement, tandis que le personnel d'exploitation direct est souvent de 2 à 4, de 3 à 5 et de 5 à 8 personnes par poste.
Il s'agit de fourchettes budgétaires, et non de garanties ; le produit, la résine, les équipements en aval, l'automatisation et le code du bâtiment local déterminent les besoins finaux.
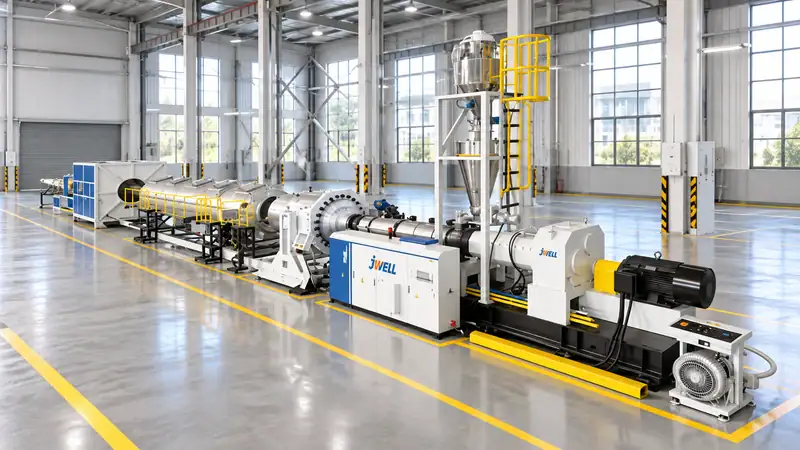
Espace : calculer l'encombrement opérationnel, et pas seulement la longueur de la machine.
Une ligne d'extrusion peut n'occuper qu'un rectangle étroit, mais une usine sécurisée nécessite un espace suffisant autour. Il faut prévoir l'extrudeuse et la filière, les équipements de calibrage ou de refroidissement, le système de tirage, la coupeuse ou l'enrouleuse, les armoires de commande, l'accès opérateur, les zones d'accès pour la maintenance et l'évacuation des produits. Il faut ensuite ajouter le stockage des matières premières, le stockage des produits finis, le contrôle qualité, l'emballage, les utilités et les allées de chariots élévateurs.
| élément de planification | classe 1 000 kg/h | classe 1 000 kg/h | classe 1 000 kg/h |
| Zone de la ligne de production | 120-200m² | 180-300m² | 280-500m² |
| allocation pour les services publics et l'entretien | 40-80m² | 60-120m² | 100-180m² |
| Matériaux, emballage et marge de manœuvre dans les allées | 140-220m² | 210-330m² | 320-520m² |
| Allocation totale pratique de départ | 300-500m² | 450-750m² | 700-1,200m² |
Les longues canalisations nécessitent un tracé rectiligne et un dégagement suffisant aux extrémités de déchargement et de coupe. Les lignes de production de tôles et de profilés requièrent un espace pour l'empilage, le détourage ou l'enroulement. Les lignes de granulation nécessitent un espace pour les silos, l'ensachage et le dépoussiérage. Demandez au fournisseur un plan d'ensemble coté, utilisant les unités métriques et les normes locales d'évacuation incendie.
Hauteur du bâtiment, charge au sol et mouvement
Vérifiez la hauteur libre avant d'approuver un bâtiment. Les chargeurs de trémie, les silos, les filtres à manches, les poutres de levage et les conduits aériens peuvent être plus hauts que l'extrudeuse elle-même. Prévoyez une voie de levage pour les vis, les cylindres, les filières, les refroidisseurs et les réducteurs. Le calcul de la charge au sol doit tenir compte du châssis de la machine, des trémies pleines, des réservoirs d'eau, des silos et des chariots élévateurs ; ne vous fiez pas à une étiquette générique « sol industriel ».
Séparez la circulation des piétons et des chariots élévateurs. Éloignez la réception de la résine de l'entrepôt de produits finis propres et prévoyez une zone de quarantaine pour les matériaux en attente de contrôle qualité. Un espace vide, même réduit, permet souvent d'éviter des pertes importantes lors de l'ajout d'un deuxième alimentateur, d'un refroidisseur plus puissant ou d'une nouvelle machine d'emballage.
Puissance : distinguer la charge connectée de la consommation réelle
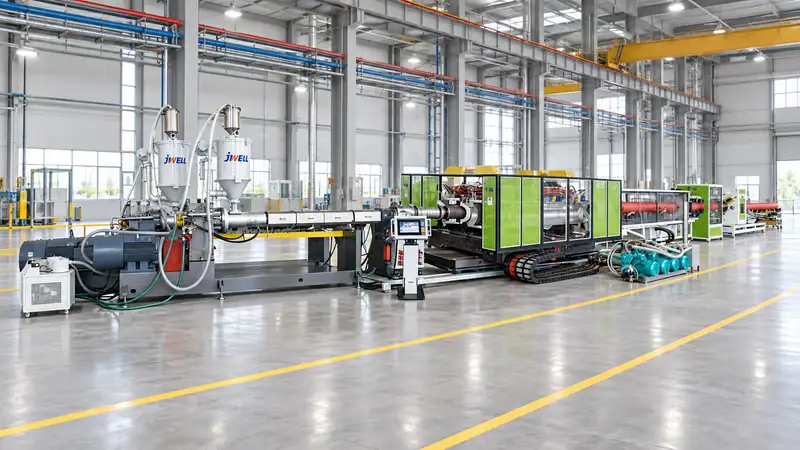
La charge installée ou raccordée du fournisseur correspond à la somme des moteurs, résistances de chauffage, pompes, ventilateurs, refroidisseurs, séchoirs, convoyeurs et systèmes de contrôle. La demande réelle de l'usine est inférieure et varie selon le produit et le cycle de fonctionnement. Une étude des utilités doit inclure :
- Puissance nominale et rendement d'entraînement du moteur de l'extrudeuse ;
- zones de chauffage du canon, de la matrice et de l'adaptateur ;
- pompes à vide, pompes de refroidissement et refroidisseurs ;
- moteurs de traction, de coupe, d'enroulement ou de granulation ;
- séchoirs, chargeurs de matériaux et dépoussiéreurs ;
- éclairage, CVC, laboratoire et air comprimé ;
- courant de démarrage, facteur de puissance et marge du transformateur.
Pour une estimation préliminaire du budget, une extrudeuse d'une capacité de 300 kg/h peut nécessiter une puissance installée de 150 à 250 kW ; une ligne de 500 kg/h, de 250 à 450 kW ; et une ligne de 1 000 kg/h, de 450 à 750 kW. La consommation énergétique spécifique est mieux exprimée en kWh par kilogramme commercialisable. Elle varie en fonction de la résine, du débit, de la température, de la conception de la vis, des besoins en refroidissement et de son utilisation. Veuillez demander la puissance installée maximale ainsi que la puissance de fonctionnement prévue pour votre cadence de production cible.
Ne dimensionnez pas le transformateur exactement selon sa plaque signalétique. Consultez l'ingénieur électricien concernant le facteur de demande, la capacité de réserve, les harmoniques, l'arrêt d'urgence et les exigences du réseau électrique local. Un groupe électrogène ou un système de secours peut assurer la sécurité des commandes et du refroidissement, mais il est possible qu'il ne soit pas dimensionné pour alimenter la totalité de la charge de chauffage et d'entraînement.
Eau, air comprimé et drainage
Les conduites de tuyauterie, de profilés et de tôles nécessitent souvent un refroidissement continu en eau. Il convient de prendre en compte le refroidisseur, la pompe, le réservoir, le système de filtration, l'évacuation de la chaleur et le traitement de l'eau. Un circuit fermé réduit la consommation d'eau, mais requiert néanmoins un appoint et un nettoyage périodique. Il est indispensable de prévoir des siphons de sol et des dispositifs de rétention des déversements afin d'éviter de rejeter les eaux usées de process dans le réseau d'eaux pluviales.
L'air comprimé est utilisé pour les vannes, les outils de coupe, les actionneurs et le nettoyage. Il est important de spécifier les exigences en matière de pression, de débit, de point de rosée et d'absence d'huile plutôt que de se fier uniquement à la puissance indiquée du compresseur. Un réservoir et un réseau de distribution en boucle permettent de stabiliser la pression lorsque plusieurs machines fonctionnent simultanément.
Main-d'œuvre : comptez les rôles, pas seulement les opérateurs
Les effectifs directs dépendent de l'automatisation, de la complexité du produit et du nombre d'équipes. Voici une fourchette indicative pratique par équipe :
| La taille de la ligne | Équipe opérationnelle directe par quart de travail | Rôles typiques |
| classe 1 000 kg/h | 2-4 | Opérateur de ligne, opérateur de matériel/emballage, aide polyvalent |
| classe 1 000 kg/h | 3-5 | opérateur principal, opérateur en aval, opérateur de matériel/emballage, aide polyvalent |
| classe 1 000 kg/h | 5-8 | Opérateur d'extrudeuse, opérateurs en aval, équipe matériaux, emballage et assistance qualité |
Ces chiffres excluent la maintenance, l'ingénierie, la gestion d'entrepôt et les superviseurs travaillant en équipes alternées. Une ligne hautement automatisée peut nécessiter moins de personnel en régime permanent, mais requiert toujours une présence qualifiée pour le démarrage, les changements de grade, les changements de tamis, les alarmes et les contrôles qualité.
Agencement pour une production sûre et stable
Installez l'armoire de commande de manière à ce que l'opérateur puisse voir les zones critiques sans gêner la circulation. Protégez les surfaces chaudes et prévoyez un système de consignation/déconsignation. Assurez-vous que les changeurs de tamis, les couteaux, les matrices, les filtres et les pompes à vide soient accessibles pour la maintenance sans démontage d'équipements non liés. Prévoyez un point de prélèvement pour les contrôles dimensionnels et de qualité de fusion à proximité de la ligne, et non pas uniquement dans un laboratoire distant.
Le flux de matières doit être unidirectionnel : réception, quarantaine, séchage ou mélange, alimentation, extrusion, formage en aval, contrôle, emballage et libération des produits finis. Les croisements de flux augmentent les risques de confusion et d’accidents liés aux chariots élévateurs. Avant la mise en service, signalez les réseaux, les arrêts d’urgence, le matériel de lutte contre l’incendie et les zones de produits chimiques.
Une simple liste de vérification avant commande
Avant de signer un bon de commande, établissez un document d'une page présentant les caractéristiques techniques et l'agencement du bâtiment. Ce document doit inclure les dimensions du produit, les qualités de résine, les capacités de production maximale et normale, les heures de fonctionnement, les dimensions du bâtiment, la capacité du transformateur, la température de l'eau de refroidissement, les données relatives à l'air comprimé, le plan d'effectifs et les hypothèses d'expansion. Transmettez-le au fournisseur d'équipement et à votre bureau d'études local.
Un plan d'usine optimal prévoit des marges pour la maintenance et les modifications futures. Une ligne de production qui tient sur le papier mais qui ne permet pas de retirer une vis, qui ne dispose pas d'espace pour stocker la résine et qui n'a pas de marge pour le transformateur coûtera plus cher que les mètres carrés supplémentaires prévus initialement.
Avant de finaliser un bail commercial ou une commande de transformateur, demandez à Jwell Anhui un plan d'aménagement dimensionné et un calendrier des services publics adaptés à votre produit, à votre production et à votre niveau d'automatisation.
Planifiez votre usine d'extrusion avec Jwell
Avant de signer un bail ou de commander un transformateur, veuillez transmettre à Jwell Anhui les dimensions de votre produit, le débit cible, les qualités de résine et les plans de votre bâtiment . Nos ingénieurs pourront établir un plan d'implantation, un calendrier des utilités et des recommandations concernant le personnel nécessaire à votre projet de ligne d'extrusion de tubes.
QFP
Ces chiffres relatifs à l'espace incluent-ils les entrepôts ?
Elles comprennent une allocation modeste pour les matériaux, l'emballage et les allées, mais pas un grand entrepôt de produits finis ni un entrepôt de matières premières à grande hauteur.
Comment puis-je réduire ma consommation d'énergie ?
Améliorer l'utilisation, utiliser des entraînements et des éléments chauffants efficaces, récupérer la chaleur lorsque cela est possible, contrôler l'eau de refroidissement et éviter de faire fonctionner des équipements surdimensionnés à faible charge.
Un seul opérateur peut-il gérer une ligne complète ?
Parfois en régime permanent, mais un effectif suffisant doit couvrir le démarrage, les contrôles qualité, la manutention des matériaux, les changements de production et les situations d'urgence.
Quelles informations dois-je demander à un fournisseur ?
Demandez un plan d'ensemble, la charge connectée, la consommation d'énergie prévue en kWh/kg, les besoins en eau et en air, les données sur le bruit, les dégagements pour la maintenance et une recommandation en matière de personnel en fonction de votre gamme de produits.





