
Penyusutan PVC adalah perubahan dimensi yang terjadi saat material mendingin dan mengeras setelah pencetakan atau ekstrusi. Suhu, jenis material, kondisi pemrosesan, bahkan cara Anda menyimpan produk jadi, semuanya memengaruhi besarnya penyusutan PVC.
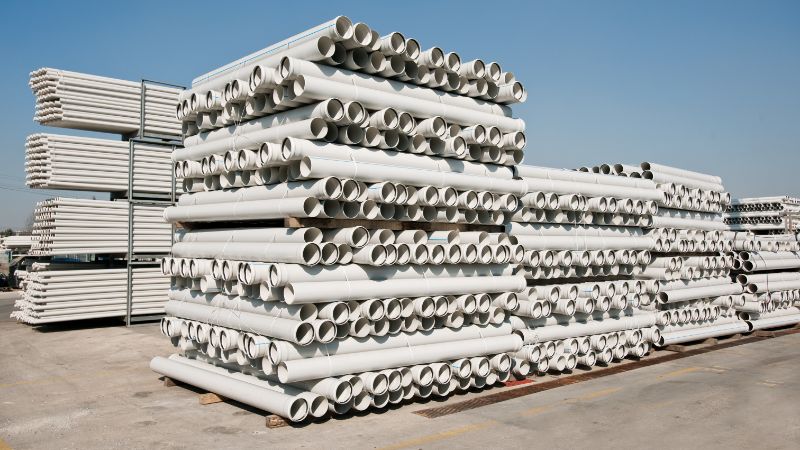
Konsep Inti Penyusutan PVC
PVC (polivinil klorida) menyusut saat mendingin setelah pencetakan atau ekstrusi. Jika penyusutan tidak diperhitungkan, komponen yang dihasilkan mungkin tidak pas atau produk tidak memenuhi spesifikasi.
Definisi dan Pentingnya
Penyusutan PVC adalah perubahan dimensi yang terjadi saat produk polivinil klorida Anda mendingin dan mengeras setelah pemrosesan. Perubahan ini penting karena memengaruhi ukuran dan bentuk akhir komponen yang telah diproduksi.
Saat PVC dicetak atau diekstrusi, material memanas dan mengembang. Ketika mendingin, material menyusut.
Gambaran Umum Persentase Penyusutan
Persentase penyusutan menunjukkan seberapa kecil ukuran komponen PVC setelah mendingin. Anda menghitungnya dengan rumus berikut:
Persentase Penyusutan = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
Sebagian besar produk PVC menyusut antara 0.2% dan 2%, bergantung pada formulasi dan kondisi pemrosesan.
Perbandingan: PVC vs. Plastik Lain
PVC PVC kaku biasanya menyusut lebih sedikit daripada banyak jenis plastik lain, terutama jika dibandingkan dengan jenis amorf. PP (polipropilena) menyusut 1.5-2.5%, sedangkan HDPE menyusut 2-4%. ABS menunjukkan penyusutan 0.4-0.8%, serupa dengan PVC.
Jenis PVC: Kaku vs. Fleksibel
PVC Kaku menyusut lebih sedikit daripada jenis fleksibel, biasanya sekitar 0.2-0.6%. PVC Fleksibel mengandung pemlastis yang meningkatkan penyusutan menjadi 1-2%.
Faktor yang Memengaruhi Penyusutan PVC
Penyusutan PVC bergantung pada komposisi material, proses pembuatannya, lokasi penyimpanan, dan desainnya. Setiap faktor ini memengaruhi besarnya penyusutan produk PVC selama dan setelah produksi.
Komposisi Material Plastik dan Bahan Aditif
Jenis PVC sangat memengaruhi tingkat penyusutan cetakan. PVC kaku menyusut lebih sedikit daripada PVC fleksibel karena proses produksinya. Penambahan pemlastis untuk membuat PVC lebih fleksibel akan meningkatkan penyusutan.
Kualitas bahan baku juga berpengaruh. Formulasi berdensitas lebih tinggi (dengan berat jenis antara 1.40-1.50) biasanya menyusut lebih sedikit daripada versi yang lebih ringan. Penambahan filler dapat membantu mengurangi penyusutan.
Plastik lain menyusut dengan cara berbeda dari PVC. CPVC, asetal, dan polipropilena masing-masing memiliki pola penyusutan sendiri. PLA dan PMMA juga merespons suhu dan tegangan secara berbeda.
Kondisi Pemrosesan dan Manufaktur
Pengendalian suhu selama manufaktur berdampak langsung pada dimensi produk akhir Anda. Jika suhu pemrosesan terlalu tinggi atau pendinginan berlangsung terlalu cepat, penyusutan akan lebih besar.
Pengaturan tekanan penting selama pencetakan dan ekstrusi. Tekanan pemrosesan yang lebih rendah sering menyebabkan penyusutan lebih besar dibandingkan polimer amorf. Ukuran gerbang dan panjang jalur aliran juga memengaruhi besarnya penyusutan komponen.
Kondisi Lingkungan dan Penyimpanan
Tempat penyimpanan PVC memengaruhi penyusutannya. Suhu tinggi dapat menyebabkan panjang pipa PVC menyusut sekitar 0.7%. Kelembapan dan perubahan suhu di area penyimpanan akan memengaruhi penyusutan material plastik pada produk Anda seiring waktu.
Paparan sinar UV menyebabkan penuaan dan peningkatan penyusutan. Produk PVC perlu dilindungi dari sinar matahari langsung dan panas ekstrem.
Pertimbangan Desain Produk
Bentuk yang kompleks mendingin secara tidak merata, sehingga menyebabkan penyusutan yang tidak konsisten. Desain sederhana biasanya memberikan hasil lebih baik dengan kontraksi yang lebih kecil dan penyusutan yang lebih mudah diprediksi.
Tegangan mekanis selama penggunaan dapat menyebabkan deformasi. Ketika produk PVC diberi beban, penyusutannya mungkin lebih besar dari perkiraan.
Pengukuran dan Pengendalian Laju Penyusutan PVC
Pengukuran yang akurat membantu memprediksi dimensi akhir komponen dan menyesuaikan desain cetakan. Pengujian mengikuti standar tertentu, sedangkan data acuan membantu menentukan pilihan material.
Pengujian Laju Penyusutan & Metode Perhitungan
Anda dapat mengukur penyusutan PVC menggunakan metode pengujian terstandardisasi. Metode tersebut melacak perubahan dimensi saat komponen mendingin. Pendekatan yang paling umum mencakup pencetakan spesimen uji, pengukuran pada interval tertentu, dan penghitungan persentase penyusutan.
ISO 294-4 dan ASTM D955 merupakan standar utama. Metode ini mengukur penyusutan linear dengan membandingkan dimensi cetakan dan dimensi komponen setelah 24 jam. Persentase penyusutan dihitung menggunakan rumus: (dimensi cetakan – dimensi komponen) / dimensi cetakan × 100%.
Standar dan Pedoman Industri
ISO 2577 memberikan pedoman untuk menentukan nilai penyusutan linear. Untuk PVC dan material lain seperti PBT, PET, dan PC, ISO 294-3 mengatur pengukuran penyusutan setelah pencetakan. Standar ini memastikan kondisi pengujian yang konsisten, termasuk suhu, tekanan, dan waktu pendinginan.
Bagan Penyusutan
Bagan acuan menunjukkan rentang penyusutan umum untuk berbagai jenis plastik. PVC biasanya menyusut 0.2-2.0%, sedangkan material seperti polioksimetilena (POM) dan polibutilena tereftalat (PBT) menunjukkan tingkat lebih tinggi. Plastik rekayasa seperti PSU, PPS, dan PC masing-masing memiliki karakteristik penyusutan khusus yang perlu Anda verifikasi kepada pemasok material.
Aplikasi, Tantangan, dan Praktik Terbaik
Penyusutan PVC memengaruhi kinerja di berbagai industri, mulai dari konstruksi hingga perangkat medis. Stabilitas dimensi merupakan hal terpenting. Mengatasi masalah penyusutan membantu Anda memilih material dan proses yang tepat untuk kebutuhan spesifik.
Penggunaan Kritis PVC
Produsen perangkat medis mengandalkan tabung dan kemasan PVC, yang penyusutannya dapat memengaruhi sterilitas dan fungsi. Dalam konstruksi, profil PVC harus mempertahankan ukuran yang tepat untuk memastikan penyegelan dan integritas struktural.
Aplikasi insulasi listrik memerlukan dimensi yang stabil untuk melindungi komponen. Penyusutan dapat membuat kabel terbuka atau menimbulkan bahaya keselamatan. Aplikasi kemasan juga menuntut konsistensi, karena produk berbungkus susut memerlukan laju penyusutan yang dapat diprediksi saat dipanaskan.
Masalah Umum Penyusutan Material PVC dan Solusinya
Pengendalian suhu selama manufaktur merupakan tantangan pertama. Pendinginan yang tidak merata menyebabkan penyusutan produk yang tidak konsisten. Pantau suhu ekstrusi atau pencetakan dengan cermat dan pertahankan laju pendinginan yang stabil.
Kondisi penyimpanan lingkungan juga penting. Kelembapan tinggi dan perubahan suhu yang besar meningkatkan penyusutan seiring waktu. Simpan produk PVC di ruang dengan iklim terkendali pada suhu antara 60-80°F.
Tegangan mekanis selama penggunaan dapat memicu penyusutan tambahan. Jangan melampaui batas beban yang ditentukan untuk mutu PVC Anda. Penambahan penstabil UV dan antioksidan ke formulasi mencegah penyusutan akibat penuaan ketika produk digunakan di luar ruangan.
Memilih PVC dan Material Terkait demi Stabilitas Dimensi
PVC kaku biasanya menyusut lebih sedikit daripada formulasi fleksibel yang mengandung pemlastis. Untuk aplikasi yang memerlukan stabilitas lebih tinggi, pertimbangkan alternatif seperti ABS yang tingkat penyusutannya lebih rendah daripada PVC standar.
Poliamida 66 dan polifenilena sulfida memberikan stabilitas dimensi unggul di lingkungan bersuhu tinggi. ASA cocok untuk aplikasi luar ruangan yang memerlukan ketahanan UV tanpa penyusutan berlebihan. Untuk aplikasi fleksibel, TPE sering memberikan kendali dimensi yang lebih baik daripada PVC berplastisizer.
Bandingkan kebutuhan Anda dengan sifat material. PET menawarkan stabilitas sangat baik untuk kemasan, sedangkan HIPS memberikan kekakuan yang baik dengan penyusutan yang dapat diprediksi. PP dan EVA memenuhi kebutuhan khusus. Karakteristik penyusutannya sesuai dengan tuntutan aplikasi masing-masing.
Kuasai Pemrosesan PVC dan Kendali Penyusutan dengan Jwell
Pertanyaan Umum
Faktor apa yang dapat menyebabkan komponen plastik menjadi lebih kecil dari perkiraan setelah mendingin?
Jenis PVC berpengaruh—PVC fleksibel menyusut lebih banyak daripada jenis kaku. Perubahan suhu selama pendinginan juga berperan besar.
Cara komponen mendingin turut memengaruhi hasil. Pendinginan cepat dapat menghasilkan penyusutan yang berbeda dari pendinginan lambat. Bentuk dan ketebalan komponen juga berpengaruh.
Bagaimana cara memperkirakan dimensi akhir komponen cetakan sebelum produksi dimulai?
Gunakan data laju penyusutan untuk material PVC tertentu yang Anda pakai. Sebagian besar produsen menyediakan angka ini dalam bentuk persentase. PVC kaku biasanya menyusut antara 0.2% hingga 0.6%.
Pengujian dengan komponen sampel memberikan hasil paling akurat. Dengan demikian, Anda dapat menyesuaikan dimensi cetakan sebelum produksi penuh.
Apakah jumlah pemlastis atau filler mengubah besarnya penyusutan komponen?
Ya, bahan aditif mengubah laju penyusutan. Pemlastis yang lebih banyak biasanya meningkatkan penyusutan. Filler umumnya mengurangi penyusutan material.
Material bermutu dengan kandungan filler lebih tinggi dan berat jenis antara 1.40-1.50 menyusut lebih sedikit daripada material tanpa filler.
Bagaimana pengaturan pemrosesan seperti suhu leleh, suhu cetakan, dan tekanan pemadatan memengaruhi ukuran komponen?
Pengendalian suhu sangat penting agar penyusutan konsisten. Suhu leleh yang lebih tinggi dapat meningkatkan penyusutan. Tekanan pemadatan lebih tinggi membantu menguranginya dengan mendorong lebih banyak material masuk ke cetakan.
Suhu cetakan memengaruhi laju pendinginan. Cetakan yang lebih hangat memperlambat pendinginan dan dapat mengubah dimensi akhir.
Mengapa beberapa komponen menyusut tidak merata sehingga melengkung atau berubah bentuk dari cetakan?
Pendinginan yang tidak merata menyebabkan laju penyusutan berbeda di bagian-bagian komponen. Bagian tebal mendingin lebih lambat daripada bagian tipis. Hal ini menimbulkan tegangan yang menyebabkan pelengkungan.
Bentuk kompleks dengan ketebalan dinding yang beragam lebih mudah melengkung. Posisi dan ukuran gerbang juga memengaruhi pemerataan aliran dan pendinginan material.
Apa cara praktis untuk mengurangi variasi dimensi dan menjaga toleransi tetap konsisten antarbatch?
Pantau parameter proses dengan cermat. Pertahankan konsistensi suhu leleh, suhu cetakan, dan waktu siklus di antara batch.
Gunakan bahan baku berkualitas dari pemasok tepercaya untuk meminimalkan masalah pencetakan injeksi. Uji material secara berkala agar variasi dapat diketahui sejak dini. Simpan PVC di lingkungan terkendali, jauh dari suhu ekstrem dan kelembapan.





