
Nel riciclo dei rifiuti plastici, il maggior valore netto di pellettizzazione deriva in genere da materie prime pulite, asciutte e costituite da un solo polimero, in particolare scaglie selezionate di bottiglie PET e scarti rigidi in HDPE o PP. Anche film PE/LDPE puliti e sacchi in PP intrecciato possono essere sostenibili se asciutti e poco contaminati. Rifiuti misti multistrato, urbani umidi e contaminati da PVC sono solitamente i meno redditizi, perché i costi di preparazione e le perdite di resa assorbono il valore dei pellet.
“Valore di pellettizzazione” indica il ricavo previsto dai pellet vendibili al netto dei costi di preparazione e lavorazione, non soltanto il prezzo di vendita del polimero. Usa una base di ingresso comune, per esempio una tonne di materia prima, quando confronti i flussi di rifiuti:
Valore netto di pellettizzazione per tonne di ingresso = ricavi dai pellet vendibili − costi di selezione, lavaggio, essiccazione, filtrazione, energia, manodopera e trattamento delle acque reflue
Classifica dei materiali: dai rifiuti di maggior valore a quelli di minor valore
| Flusso di rifiuti | Fascia di valore tipica | Perché si presta alla pellettizzazione | Principale fattore economico limitante |
| Bottiglie PET selezionate o scaglie PET pulite | Alto | Domanda consolidata e obiettivi misurabili di viscosità intrinseca (IV) | Lavaggio, essiccazione, controllo del colore e gestione della storia termica |
| Scarti rigidi HDPE puliti, scarti di tubi o contenitori | Alto | Comportamento stabile del fuso e densità apparente relativamente alta | Separazione del polimero e del colore e rimozione di etichette, metallo e sporco |
| Pezzi rigidi in PP puliti, rafia o sacchi intrecciati | Medio-alto | Ampio impiego in stampaggio a iniezione, estrusione e compound | Cariche, inchiostri, odori e alimentazione affidabile del materiale leggero |
| Film LDPE/LLDPE puliti e film agricoli | Medio-alto | Volume disponibile elevato e buon potenziale di riutilizzo se asciutti | Umidità, sabbia, carta, bassa densità apparente e costi di densificazione |
| Scarti misti di plastiche tecniche | Medio-basso | Può avere valore se una formulazione nota viene mantenuta separata | Compatibilità, filtrazione del fuso e formulazione specifica richiesta dall’acquirente |
| Rifiuti urbani misti o multistrato | Basso, salvo valorizzazione | Il materiale in ingresso può essere economico | Selezione, lavaggio, odori, contaminazione da PVC/PA e resa instabile |
1. Bottiglie PET e scaglie PET
Il PET è spesso un flusso di alto valore quando la materia prima è selezionata per polimero, colore e provenienza. Il suo valore dipende dai limiti di IV, umidità, colore e contaminazione. Il PET è sensibile all’umidità e alla degradazione termica; una linea che riduce l’IV o provoca ingiallimento può generare meno prodotto vendibile di una linea più piccola ma meglio controllata.
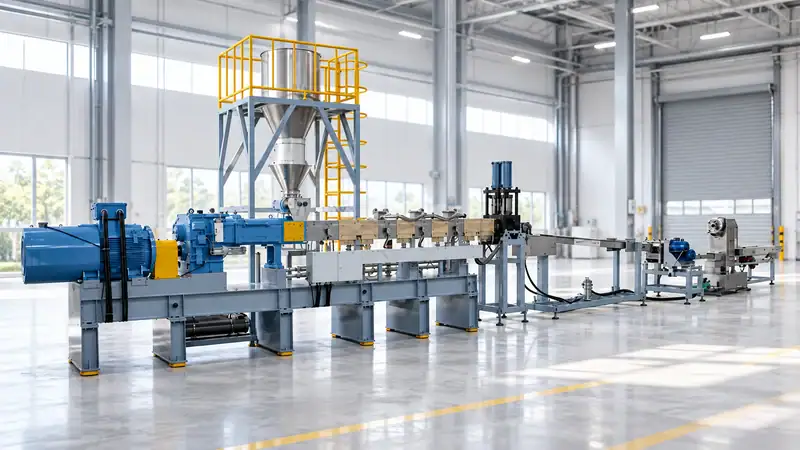
Per il PET, verifica la provenienza delle bottiglie, il contenuto di PVC, i tappi e i residui di etichette, la dimensione delle scaglie, l’umidità dopo il lavaggio e l’intervallo di IV richiesto dall’acquirente. La pagina della linea Jwell per il riciclo delle scaglie di bottiglie PET descrive le opzioni di taglio di fili raffreddati ad acqua e di taglio con immersione in acqua e riporta portate di riferimento da 300 a 2,500 kg/h. Considera questi valori come riferimenti dell’attrezzatura; la produzione effettivamente vendibile dipende dalla materia prima e dalla configurazione.
2. Scarti rigidi e tubi in HDPE
Contenitori, cassette, fusti e scarti di tubi in HDPE puliti sono spesso più facili da stabilizzare rispetto ai film umidi, perché il materiale ha una densità apparente maggiore e un comportamento di trasporto prevedibile. I flussi naturali e di colore chiaro offrono in genere più applicazioni a valle rispetto ai materiali molto pigmentati o che trattengono odori. Tieni l’HDPE separato dal PP quando il cliente richiede densità, fluidità o prestazioni meccaniche costanti.
Misura proporzione dei polimeri, umidità, sporco, metallo e colore su più lotti consegnati. Una gamma di macchine per il riciclo della plastica può combinare triturazione, filtrazione del fuso, degasaggio e taglio dei pellet, ma il dimensionamento deve basarsi sul carico reale di contaminazione, non sul dato di targa del catalogo.
3. Pezzi rigidi in PP, rafia e sacchi intrecciati
I rifiuti in PP possono essere un’ottima materia prima se sono puliti e monomateriale. Canali di stampaggio a iniezione e scarti di produzione sono di solito più facili da trattare rispetto agli imballaggi post-consumo, perché formulazione e contaminazione sono note. Anche sacchi in PP intrecciato e rafia sono riciclabili, ma inchiostro, sabbia, umidità e cariche di carbonato di calcio possono ridurre la qualità dei pellet.
La domanda pratica è se la linea possa alimentare un flusso flessibile e a bassa densità con portata stabile. Triturazione, alimentazione forzata, filtrazione del fuso e degasaggio controllato sono spesso più importanti della semplice scelta di un estrusore più grande. Analizza ceneri, cariche, odore e variazioni della fluidità prima di definire una specifica dei pellet.
4. Film PE e LDPE
Il film PE può avere un buon valore netto se è asciutto, ragionevolmente pulito e disponibile con un grado costante. Diventa meno interessante quando l’alimentazione contiene terra, carta, residui alimentari, prodotti chimici agricoli o umidità eccessiva. Inoltre, il film occupa molto volume per chilogrammo, quindi stoccaggio, compattazione e alimentazione possono incidere in modo determinante sui costi.
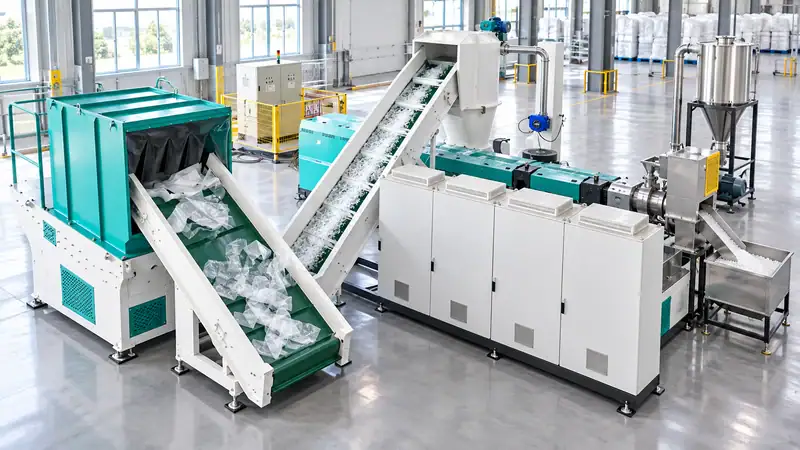
Per questo materiale, confronta il costo di lavaggio ed essiccazione con il valore del pellet finale. La linea integrata Jwell per la granulazione di film PE è presentata con un flusso di triturazione di 1,000 kg/h e un riferimento di produzione PE di 500 kg/h, con ingombro di circa 18 m × 8.5 m × 3.3 m. Sono dati di riferimento della pagina prodotto, non una garanzia per ogni miscela di film.
Perché lo stesso polimero può avere valori molto diversi
L’identificazione del polimero è solo il primo filtro. Prima di approvare il progetto di un impianto, valuta ogni lotto di rifiuti in base a sei variabili:
- Purezza e compatibilità:Una piccola quantità di PVC, PA, PET, metallo o elastomero può causare gel, corrosione, odori o proprietà meccaniche instabili.
- Umidità:L’acqua aumenta il fabbisogno energetico e può provocare idrolisi, schiumatura o pellet di forma scadente. Il PET richiede in genere un controllo dell’umidità più rigoroso rispetto a PE o PP.
- Colore e odore:I flussi naturali e di colore chiaro offrono più opzioni a valle. Colori scuri o odori persistenti possono limitare gli acquirenti anche quando il polimero è tecnicamente recuperabile.
- Storia termica:Esposizioni ripetute al calore modificano IV, fluidità e bilanciamento degli additivi. Richiedi un test di fluidità o IV, invece di presumere un comportamento simile al materiale vergine.
- Densità apparente e alimentazione:Film e rafia possono richiedere compattazione o un alimentatore forzato; il macinato rigido in genere si trasporta più facilmente.
- Costanza della fornitura: valuta la costanza della fornitura insieme al prezzo; balle stagionali o variabili possono modificare la produzione vendibile della linea.
La capacità nominale non equivale alla produzione vendibile
Usa un semplice calcolo di pianificazione per confrontare le linee:
Produzione vendibile (kg/h) = capacità nominale × tempo operativo × resa vendibile
A titolo di pianificazione, una linea da 500 kg/h con tempo operativo dell’85% e resa vendibile del 92% produce circa 391 kg/h. Perdite di processo e cambi di colore riducono il valore finale.
Verifica pratica della materia prima prima dell’acquisto della linea
Raccogli campioni rappresentativi di più lotti consegnati e registra:
- ripartizione per peso di polimero e colore;
- umidità prima e dopo lo stoccaggio;
- carta, metallo, terra, sostanze organiche, PVC, PA e altri contaminanti non desiderati;
- densità apparente e dimensione media delle particelle o del film;
- indice di fluidità per PE/PP oppure dati di IV e colore per PET;
- applicazione prevista del pellet e limiti di accettazione dell’acquirente;
- ore di esercizio, utenze, superficie disponibile e vincoli sulle acque reflue.
Esegui quindi una prova controllata. Confronta qualità dei pellet, frequenza di cambio del filtro, resa, energia e manodopera, non soltanto i chilogrammi all’ora. Se la materia prima varia con la stagione o il fornitore, progetta per il lotto normale peggiore e definisci una specifica di accettazione per il materiale in ingresso.
Domande frequenti
Il PET è sempre il rifiuto più prezioso da pellettizzare?
No. Il PET pulito può soddisfare specifiche di alto valore, ma PET umido o contaminato può perdere valore rapidamente. Un flusso stabile di HDPE o PP può dare un risultato netto migliore se i costi di preparazione sono inferiori.
Vale la pena pellettizzare film PE sporchi?
Solo quando il valore del pellet recuperato copre lavaggio, essiccazione, acque reflue e perdite di resa. Preleva un campione rappresentativo e confronta il costo di valorizzazione del film con il prezzo di un grado pulito di pellet.
È possibile pellettizzare insieme PE e PP misti?
Possono essere lavorati insieme in alcune applicazioni, ma il risultato è solitamente meno uniforme rispetto a un flusso separato. Se l’utilizzatore finale necessita di fluidità o prestazioni meccaniche prevedibili, separa PE e PP prima dell’estrusione.
Cosa devo inviare per un preventivo di una linea di riciclo?
Invia foto o video della materia prima, dati su polimeri e contaminazione, umidità, densità apparente, portata obiettivo, ore di esercizio, applicazione desiderata dei pellet, dimensioni dello stabilimento ed eventuali campioni disponibili. In questo modo il fornitore può dimensionare insieme triturazione, lavaggio, essiccazione, alimentazione, filtrazione, degasaggio e pellettizzazione.
Trasforma il tuo flusso di rifiuti in un piano per pellet vendibili
Fai valutare un campione prima di scegliere la macchina. Invia a Jwell Anhui foto del materiale, miscela di polimeri, dati su umidità e contaminazione, specifica obiettivo dei pellet, kg/h previsti, calendario di esercizio e disegni dello stabilimento tramite Contatti la pagina.
Per il PET, includi obiettivi di IV e colore; per film PE o sacchi in PP intrecciato, indica densità apparente, requisiti di lavaggio e livelli di sabbia, carta e cariche. Jwell potrà così consigliare un percorso di processo adeguato ai tuoi rifiuti reali, non soltanto all’etichetta del polimero nel catalogo.





