
Come regola preliminare di pianificazione, prevedi circa 300–500 m² per una piccola linea di estrusione, 450–750 m² per una linea della classe 500 kg/h e 700–1,200 m² per una linea della classe 1,000 kg/h, includendo stoccaggio delle materie prime, prodotti finiti, utenze e corsie. Il carico elettrico installato rientra comunemente negli ampi intervalli rispettivi di 150–250 kW, 250–450 kW e 450–750 kW; la manodopera diretta è spesso di circa 2–4, 3–5 e 5–8 persone per turno.
Sono intervalli per la pianificazione del budget, non garanzie: prodotto, resina, attrezzature a valle, automazione e norme edilizie locali determinano il requisito finale.
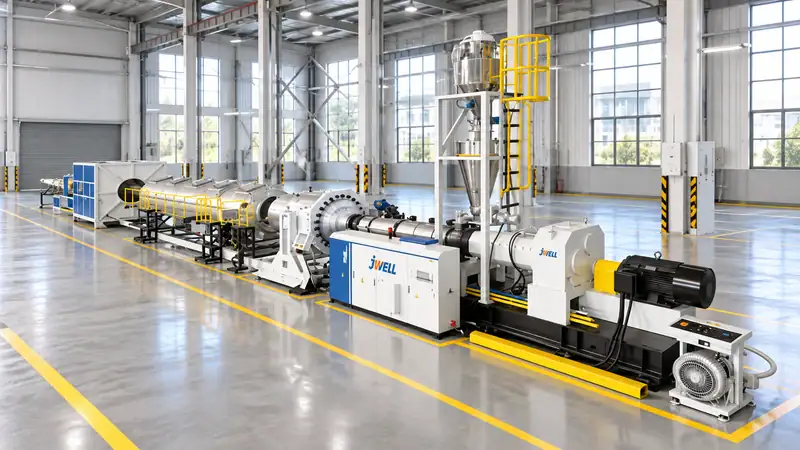
Spazio: calcola l’area operativa, non solo la lunghezza della macchina
Una linea di estrusione può occupare un rettangolo stretto, ma uno stabilimento sicuro richiede spazio attorno. Includi estrusore e filiera, attrezzature di calibrazione o raffreddamento, traino, taglierina o avvolgitore, quadri di controllo, accesso per gli operatori, zone di estrazione per la manutenzione e scarico del prodotto. Aggiungi poi aree per preparazione materiali, stoccaggio dei prodotti finiti, controllo qualità, imballaggio, utenze e corsie per carrelli elevatori.
| Voce di pianificazione | Classe 300 kg/h | Classe 500 kg/h | Classe 1,000 kg/h |
| Area della linea di processo | 120–200 m² | 180–300 m² | 280–500 m² |
| Margine per utenze e manutenzione | 40–80 m² | 60–120 m² | 100–180 m² |
| Margine per materiali, imballaggio e corsie | 140–220 m² | 210–330 m² | 320–520 m² |
| Margine iniziale pratico complessivo | 300–500 m² | 450–750 m² | 700–1,200 m² |
Le linee per tubi lunghi richiedono un percorso rettilineo e spazio sufficiente all’estremità del traino e del taglio. Le linee per lastre e profili necessitano di spazio per impilamento, rifilatura dei bordi o avvolgimento. Le linee di pellettizzazione richiedono spazio per silos, insacchettamento e raccolta delle polveri. Chiedi al fornitore un disegno quotato di layout generale con convenzioni sia metriche sia locali per le vie di fuga antincendio.
Altezza dell’edificio, carico del pavimento e movimentazione
Verifica l’altezza libera prima di approvare un edificio. Caricatori a tramoggia, silos, filtri a maniche, travi di sollevamento e condotti sopraelevati possono essere più alti dell’estrusore. Prevedi un percorso di sollevamento per viti, cilindri, filiere, refrigeratori e riduttori. Il carico del pavimento deve considerare telaio della macchina, tramogge piene, serbatoi d’acqua, silos e carrelli elevatori; non affidarti a una generica indicazione di “pavimento industriale”.
Separa i percorsi pedonali da quelli dei carrelli elevatori. Tieni la ricezione della resina lontana dallo stoccaggio pulito dei prodotti finiti e riserva un’area di quarantena per il materiale in attesa del rilascio qualità. Una piccola quantità di spazio vuoto pianificato evita spesso perdite rilevanti quando si aggiunge un secondo alimentatore, un refrigeratore più grande o una nuova macchina di confezionamento.
Potenza: distinguere il carico collegato dal consumo effettivo
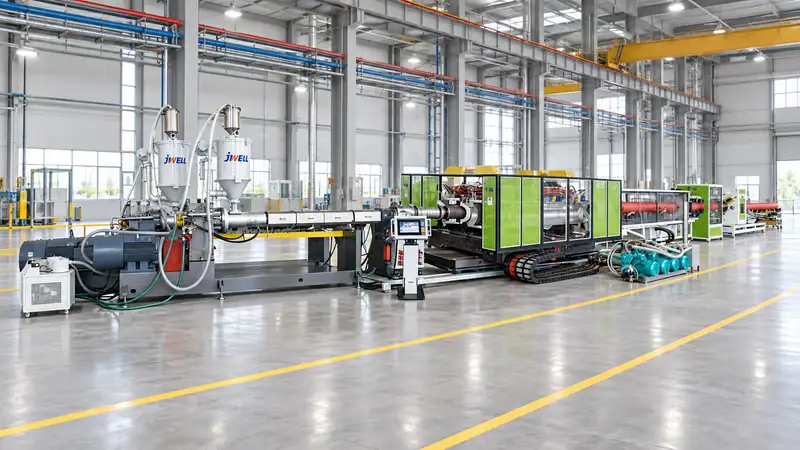
Il carico installato o collegato indicato dal fornitore è la somma di motori, riscaldatori, pompe, ventole, refrigeratori, essiccatori, trasportatori e controlli. La richiesta effettiva dello stabilimento è inferiore e varia con prodotto e ciclo di lavoro. Uno studio delle utenze dovrebbe includere:
- potenza del motore dell’estrusore ed efficienza dell’azionamento;
- zone di riscaldamento del cilindro, della filiera e dell’adattatore;
- pompe del vuoto, pompe di raffreddamento e refrigeratori;
- motori di traino, taglierina, avvolgitore o pellettizzatore;
- essiccatori, caricatori di materiale e raccolta delle polveri;
- illuminazione, HVAC, laboratorio e aria compressa;
- corrente di avviamento, fattore di potenza e margine del trasformatore.
Per una stima preliminare del budget, una macchina di estrusione della classe 300 kg/h può richiedere un carico collegato di 150–250 kW; una linea della classe 500 kg/h può richiedere 250–450 kW e una della classe 1,000 kg/h 450–750 kW. Il consumo energetico specifico si esprime meglio in kWh per chilogrammo vendibile. Varia con resina, portata, temperatura, progetto della vite, richiesta di raffreddamento e utilizzo. Richiedi sia il carico collegato massimo sia il carico operativo previsto alla portata obiettivo.
Non dimensionare il trasformatore esattamente sul dato di targa. Coordìnati con l’ingegnere elettrico per fattore di domanda, capacità di riserva, armoniche, arresto di emergenza e requisiti della rete locale. Un generatore o sistema di riserva può mantenere sicuri controlli e raffreddamento, ma potrebbe non essere dimensionato per alimentare l’intero carico di riscaldamento e azionamento.
Acqua, aria compressa e drenaggio
Le linee per tubi, profili e lastre spesso necessitano di acqua di raffreddamento continua. Includi requisiti di refrigeratore, pompa, serbatoio, filtrazione, smaltimento del calore e trattamento dell’acqua. Il circuito chiuso riduce i consumi, ma necessita comunque di rabbocchi e pulizie periodiche. Prevedi scarichi a pavimento e contenimento delle fuoriuscite senza convogliare l’acqua di processo sporca nel sistema di drenaggio delle acque meteoriche pulite.
L’aria compressa serve per valvole, taglierine, attuatori e pulizia. Specifica pressione, portata, punto di rugiada e requisiti oil-free, invece di installare soltanto un compressore con un’elevata potenza dichiarata. Un serbatoio e una rete ad anello possono stabilizzare la pressione quando più macchine operano contemporaneamente.
Manodopera: conta le mansioni, non solo gli operatori
Il personale diretto dipende da automazione, complessità del prodotto e numero di turni. Un intervallo iniziale pratico per turno è:
| Dimensione della linea | Personale operativo diretto per turno | Mansioni tipiche |
| Classe 300 kg/h | 2–4 | Operatore di linea, addetto a materiale/imballaggio, supporto condiviso |
| Classe 500 kg/h | 3–5 | Capo operatore, addetto alle fasi a valle, addetto a materiale/imballaggio, supporto condiviso |
| Classe 1,000 kg/h | 5–8 | Operatore estrusore, operatori a valle, team materiali, supporto imballaggio e qualità |
Queste cifre escludono manutenzione, ingegneria, gestione del magazzino e supervisori condivisi tra turni. Una linea altamente automatizzata può richiedere meno personale a regime, ma deve comunque disporre di persone formate per avviamento, cambi di grado, cambi filtro, allarmi e controlli qualità.
Layout per una produzione sicura e stabile
Posiziona il quadro di controllo dove l’operatore possa vedere le zone critiche senza sostare in un’area di transito. Proteggi le superfici calde e garantisci l’accesso per blocco ed etichettatura. Rendi accessibili per la manutenzione cambiafiltri, lame, filiere, filtri e pompe del vuoto senza smontare attrezzature non correlate. Prevedi un punto di campionamento per i controlli dimensionali e della qualità del fuso vicino alla linea, non soltanto in un laboratorio remoto.
Il flusso dei materiali dovrebbe essere unidirezionale: ricezione, quarantena, essiccazione o miscelazione, alimentazione, estrusione, formatura a valle, ispezione, imballaggio e rilascio dei prodotti finiti. I flussi incrociati aumentano gli errori di miscela e i rischi legati ai carrelli elevatori. Contrassegna utenze, arresti di emergenza, attrezzature antincendio e aree chimiche prima della messa in servizio.
Una semplice lista di controllo prima dell’ordine
Prima di firmare un ordine di acquisto, prepara una scheda di una pagina con layout e utenze, contenente dimensioni del prodotto, gradi delle resine, portata massima e normale, ore di esercizio, dimensioni dell’edificio, capacità del trasformatore, temperatura dell’acqua di raffreddamento, dati dell’aria compressa, piano del personale e ipotesi di espansione. Inviala al fornitore delle attrezzature e al tuo appaltatore tecnico locale.
Il miglior progetto dello stabilimento lascia spazio alla manutenzione e ai cambiamenti futuri. Una linea che entra sulla carta ma non consente di estrarre una vite, non ha spazio per stoccare la resina e non lascia margine al trasformatore costerà più dei metri quadrati aggiuntivi previsti all’inizio.
Prima di finalizzare un contratto di locazione o l’ordine del trasformatore, chiedi a Jwell Anhui un layout quotato e un piano utenze legati al prodotto, alla portata e al livello di automazione esatti.
Pianifica il tuo stabilimento per l’estrusione con Jwell
Prima di firmare un contratto di locazione o ordinare un trasformatore, invia dimensioni del prodotto, portata obiettivo, gradi delle resine e disegni dell’edificio a Jwell Anhui. I nostri tecnici possono preparare un layout della linea, un piano utenze e una raccomandazione sul personale per il tuo specifico progetto di linea di estrusione per tubi.
Domande frequenti
Questi dati di spazio includono i magazzini?
Includono un margine limitato per materiali, imballaggio e corsie, ma non un grande magazzino di prodotti finiti o uno stoccaggio di materie prime a scaffalature alte.
Come posso ridurre la richiesta di potenza?
Migliora l’utilizzo, impiega azionamenti e riscaldatori efficienti, recupera il calore quando pratico, controlla l’acqua di raffreddamento ed evita di far funzionare attrezzature sovradimensionate a basso carico.
Un solo operatore può gestire un’intera linea?
A volte a regime, ma il personale deve coprire in sicurezza avviamento, controlli qualità, movimentazione dei materiali, cambi produzione ed emergenze.
Quali informazioni dovrei chiedere al fornitore?
Richiedi un disegno di layout generale, carico collegato, kWh/kg previsti, requisiti di acqua e aria, dati acustici, spazi per la manutenzione e una raccomandazione sul personale basata sulla tua miscela di prodotti.





