
PVCの収縮 とは、成形または押出後に材料が冷却・固化する際に生じる寸法変化です。 PVCの収縮量には、温度、材料の種類、加工条件、完成品の保管方法まで、さまざまな要因が影響します。
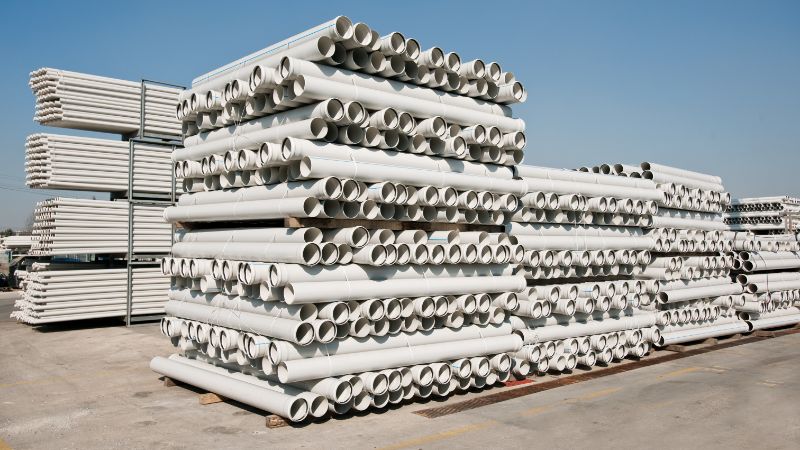
PVC収縮の基本概念
PVC(ポリ塩化ビニル)は、成形または押出後の冷却に伴って収縮します。収縮を考慮しないと、部品が正しく適合しなかったり、製品が仕様を満たさなかったりする可能性があります。
定義と重要性
PVCの収縮とは、加工後にポリ塩化ビニル製品が冷却・固化する際に起きる寸法変化です。この変化は、完成部品の最終的なサイズと形状に影響するため重要です。
PVCを成形または押出すると、材料は加熱されて膨張します。冷却すると収縮します。
収縮率の概要
収縮率は、冷却後にPVC部品がどれだけ小さくなるかを示します。次の式で計算します:
収縮率 = [(Initial Dimension – Final Dimension) / Initial Dimension] × 100
配合や加工条件によりますが、ほとんどのPVC製品の収縮率は0.2%~2%です。
PVCと他のプラスチックの比較
PVC 硬質PVCは一般に、多くの他のプラスチックより収縮が小さく、特に非晶性樹脂と比べるとその傾向があります。 PP (ポリプロピレン)は1.5-2.5%収縮しますが、 HDPE は2-4%収縮します。 ABS の収縮率は0.4-0.8%で、PVCと同程度です。
PVCの種類:硬質と軟質
硬質PVC 硬質PVCは軟質タイプより収縮が小さく、通常は0.2-0.6%程度です。 軟質PVC 可塑剤を含む軟質PVCは収縮率が1-2%に高まります。
PVCの収縮に影響する要因
PVCの収縮は、材料の組成、製造方法、保管場所、設計によって異なります。これらの要因はそれぞれ、生産中および生産後にPVC製品がどれだけ収縮するかに影響します。
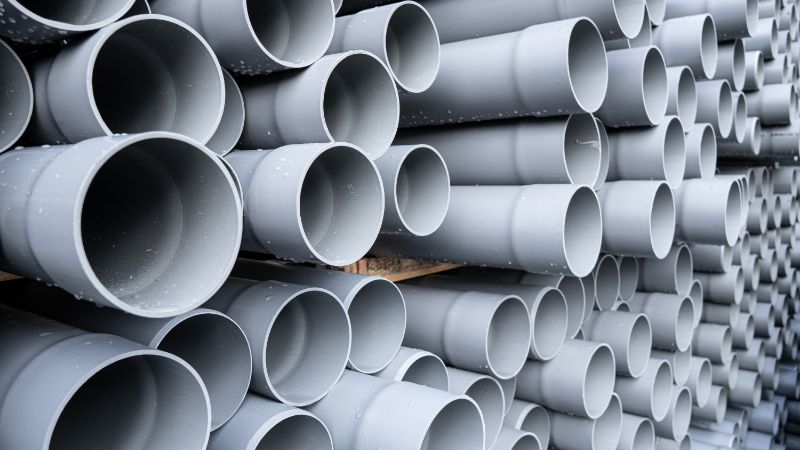
プラスチック材料の組成と添加剤
PVCの種類によって、金型収縮率は大きく異なります。硬質PVCは、 軟質PVC より収縮が小さいのは、製造工程の違いによるものです。PVCを柔軟にするために可塑剤を加えると、収縮が大きくなります。
原料の品質も 原材料から 重要です。比重が1.40-1.50の高密度配合は、一般に密度の低い配合より収縮が小さくなります。充填剤の添加も収縮の抑制に役立ちます。
PVC以外のプラスチックも、それぞれ異なる収縮特性を示します。CPVC、アセタール、ポリプロピレンには各々固有の収縮傾向があります。PLAとPMMAも、温度や応力に対して異なる反応を示します。
加工・製造条件
製造時の温度制御は、完成品の寸法に直接影響します。 加工温度 が高すぎたり、冷却が速すぎたりすると、収縮が大きくなります。
成形・押出時の圧力設定も重要です。加工圧力が低いと、非晶性ポリマーより収縮が大きくなることがよくあります。ゲートのサイズと流路の長さも、部品の収縮量に影響します。
環境・保管条件
PVCの保管場所も収縮に影響します。高温では、PVCパイプの長さが約0.7%収縮することがあります。保管場所の湿度や温度変化も、時間の経過に伴う製品の収縮に影響します。
紫外線への曝露 は劣化と収縮の増加を招きます。PVC製品は直射日光や極端な高温から保護してください。
製品設計で考慮すべき点
複雑な形状は冷却が不均一になり、収縮のばらつきにつながります。一般に、シンプルな設計のほうが収縮を抑えやすく、予測もしやすくなります。
使用時の機械的応力によって変形が生じることがあります。PVC製品に荷重がかかると、予想以上に収縮する場合があります。
PVC収縮の測定と制御
正確な測定により、最終部品の寸法を予測し、それに応じて 金型設計 を調整できます。試験は特定の規格に従って行い、基準データを材料選定に活用します。
収縮率の試験・計算方法 &
標準化された試験方法でPVCの収縮を測定できます。部品の冷却に伴う寸法変化を追跡します。最も一般的な方法では、まず 試験片を成形し、所定の間隔で寸法を測定して、収縮率を計算します。
ISO 294-4 および ASTM D955 が主な規格です。これらの方法では、金型寸法と成形から24時間後の部品寸法を比較して線収縮率を測定します。収縮率は次の式で計算します:(金型寸法 – 部品寸法)/ 金型寸法 × 100%。
業界規格とガイドライン
ISO 2577 は線収縮率の測定に関するガイドラインを定めています。PVCや、PBT、PET、PCなどの材料については、 ISO 294-3 が成形後の収縮測定を規定しています。これらの規格により、温度、圧力、冷却時間を含む試験条件を統一できます。
収縮率チャート
参考チャートには、各種プラスチックの一般的な収縮率範囲が示されています。PVCの収縮率は通常0.2-2.0%ですが、ポリオキシメチレン(POM)やポリブチレンテレフタレート(PBT)などはより高い値を示します。PSU、PPS、PCなどのエンジニアリングプラスチックにもそれぞれ固有の収縮特性があるため、材料サプライヤーに確認してください。
用途、課題、ベストプラクティス
PVCの収縮は、建設から医療機器まで、さまざまな業界の製品性能に影響します。寸法安定性 が特に重要です。収縮の問題に対処することで、用途に適した材料と工程を選びやすくなります。
PVCの主な用途
医療機器メーカーはPVCチューブや包装材を使用しますが、収縮は無菌性や機能に影響します。建築分野では、PVC異形材が正確な寸法を維持し、 適切な密閉 と構造健全性を確保する必要があります。
電気絶縁用途では、部品を保護するために 安定した寸法 が求められます。収縮によって配線が露出したり、安全上の危険が生じたりすることがあります。包装用途でも一貫性が重要です。熱を加えて収縮包装する製品では、加熱時の 収縮率 を予測できなければなりません。
PVC材料によくある収縮の問題と対策
製造時の温度管理は、まず取り組むべき課題です。冷却が不均一だと、製品内で収縮にばらつきが生じます。押出または成形温度を注意深く監視し、冷却速度を一定に保ってください。
保管時の環境条件も重要です。高湿度や大きな温度変動は、時間の経過とともに収縮を増加させます。PVC製品は温度・湿度が管理された場所で、60-80°Fの範囲に保管してください。
使用時の機械的応力も、さらなる収縮を引き起こすことがあります。PVCグレードに指定された荷重限度を超えないようにしてください。屋外で使用する製品には、配合にUV安定剤と酸化防止剤を加えると、劣化に伴う収縮を防げます。
寸法安定性を重視したPVCおよび関連材料の選定
硬質PVCは一般に、可塑剤を含む軟質配合より収縮が小さくなります。さらに高い安定性が求められる用途では、標準PVCより収縮率が低いABSなどの代替材料を検討してください。
ポリアミド66やポリフェニレンサルファイドは、高温環境で優れた寸法安定性を発揮します。ASAは、過度な収縮を避けながら耐UV性を必要とする屋外用途に適しています。柔軟性が求められる用途では、可塑剤入りPVCよりTPEのほうが寸法を管理しやすいことがあります。
要件と材料特性を照らし合わせてください。PETは包装用途で優れた安定性を発揮し、HIPSは予測しやすい収縮と良好な剛性を備えています。PPとEVAは特殊なニーズに対応します。それぞれの収縮特性が用途の要件に適合します。
JwellとともにPVC加工と収縮制御を最適化
よくある質問
冷却後にプラスチック部品が予想より小さくなる原因は何ですか?
PVCの種類が影響します。軟質PVCは硬質PVCより収縮が大きくなります。冷却時の温度変化も大きな要因です。
部品の冷却方法も影響します。急速冷却と緩慢冷却では収縮の仕方が異なることがあります。部品の形状や厚さも関係します。
生産開始前に、成形品の最終寸法をどのように見積もれますか?
使用するPVC材料固有の収縮率データを参照してください。多くのメーカーが割合でデータを提供しています。硬質PVCの収縮率は通常0.2%~0.6%です。
試作品による試験が最も正確な結果につながります。その結果をもとに、本生産の前に金型寸法を調整できます。
可塑剤や充填剤の量によって、部品の収縮量は変わりますか?
はい。添加剤は収縮率を変化させます。可塑剤が多いほど、通常は収縮も大きくなります。充填剤は一般に材料の収縮を抑えます。
充填剤を多く含み、比重が1.40-1.50のグレードは、充填剤を含まない材料より収縮が小さくなります。
溶融温度、金型温度、保圧などの加工設定は、部品寸法にどのような影響を与えますか?
収縮を一定に保つには温度管理が重要です。溶融温度が高いと、収縮が大きくなることがあります。保圧を高めると金型内へ材料を押し込めるため、収縮を抑えやすくなります。
金型温度は冷却速度に影響します。金型温度が高いと冷却が遅くなり、最終寸法が変わることがあります。
部品によって収縮が不均一になり、反りや金型形状からの変形が生じるのはなぜですか?
冷却が不均一だと、部品の各部で収縮率が異なります。厚肉部は薄肉部より冷却が遅くなり、反りにつながる応力が生じます。
肉厚がさまざまな複雑形状は、反りが生じやすくなります。ゲートの位置とサイズも、材料の流れと冷却の均一性に影響します。
寸法のばらつきを抑え、ロット間で公差を一定に保つには、どのような方法が有効ですか?
工程パラメーターを注意深く監視してください。ロット間で溶融温度、金型温度、サイクル時間を一定に保ちます。
射出成形の問題を最小限に抑えるため、信頼できるサプライヤーから高品質な原材料を調達してください。材料を定期的に試験して、ばらつきを早期に検出します。PVCは温度の極端な変化や湿度を避け、管理された環境で保管してください。





