
熱間押出は難加工合金や複雑形状に対応します。冷間押出は、より厳しい公差と優れた表面仕上げを実現し、エネルギー使用量も低く抑えられることがあります。 大型で成形が難しい金属や複雑形状には熱間押出を、精度、表面品質、加工硬化による強度が重要な場合には冷間押出を選びます。
この記事では両工程を明確に定義し、加工原理とトレードオフを比較したうえで、材料、形状、コスト、生産規模に基づく選定方法を解説します。
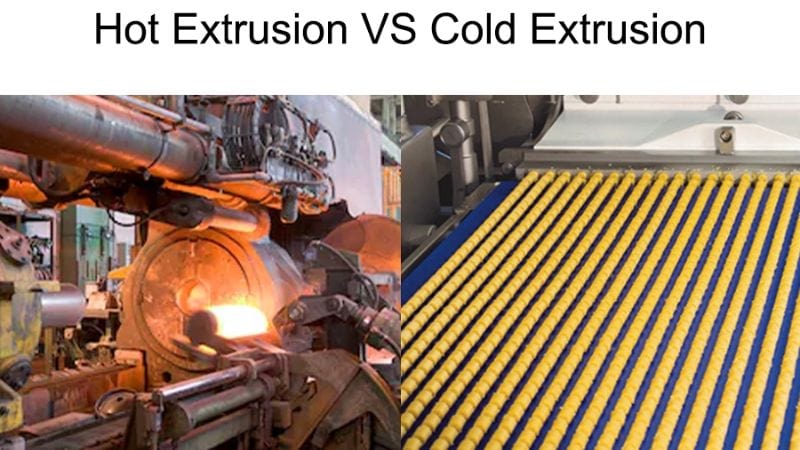
定義:熱間押出と冷間押出とは?
二つの工程は、温度、材料の挙動、金型要件、一般的な用途が異なります。機械特性、表面仕上げ、生産規模にも違いがあります。
熱間押出
- 工程原理: 金属を再結晶温度以上に加熱し、ダイから押し出します。
- 加熱による主な効果: 金属の変形抵抗を低下させ、鋼やチタンなどの難加工合金を小さい力で成形できます。
- 材料組織: 結晶粒が粗大化します。延性は向上しますが、冷間加工品と比べて強度が低下する場合があります。
- 金型への影響: 高温によって摩耗や酸化が進み、金型寿命が短くなる場合があります。
冷間押出:
- 工程原理: 室温付近で大幅に高い圧力を用いて、金属をダイから押し出します。かじりを防ぎ、優れた表面品質を実現するには、潤滑油とリン酸塩皮膜を組み合わせるなど、専用の潤滑工程が不可欠です。
- 材料特性: この工程では冷間加工硬化が起こり、材料の降伏強度と疲労耐性が高まります。締結部品や歯車などの部品に特に有効です。
- 金型 & 潤滑の要件: 金型は極めて高い応力に耐える必要があります。加熱サイクルがないため寸法安定性を高めやすい一方、摩擦を抑え、摩耗を減らし、部品の仕上がりと金型寿命を確保するには、リン酸塩皮膜と油を組み合わせた効果的な潤滑が重要です。
熱間押出と冷間押出の違いとは?
熱間押出は高温で金属を軟化させ、成形力を低減します。冷間押出は温度を室温付近に保ち、強度と表面仕上げを維持します。それぞれ材料の流動、金型応力、公差、後加工の要件が異なります。
投入材料の違い:ビレットの状態、エネルギーの種類(熱・機械)
熱間押出ではビレットを加熱するため、大きな熱エネルギーが必要です。予熱によって材料が軟らかくなり、変形しやすくなります。一方、冷間押出は室温のビレットから始め、強い機械力(圧力)のみで変形させます。そのため、冷間加工性を慎重に考慮して材料を選ぶ必要があります。
製品の違い:プレス直後の部品特性
熱間押出品は、所望の機械特性を得るために後工程で熱処理が必要になることが多く、表面が粗くなりやすいため追加切削も必要です。冷間押出品は表面仕上げが向上し、加工硬化によって引張強度や硬度などの機械特性も高まり、寸法公差もより厳しくできます。多くの場合、追加仕上げを減らすか省略できます。
速度 & 生産規模:生産速度と一般的な部品サイズの比較
特に大型異形材の熱間押出は、連続生産を速く進められる場合があり、長時間の生産や大型構造部品に適しています。冷間押出は高い成形力を要するため、一工程当たりの速度が遅い場合もありますが、精度と一貫性が重要な、小型で複雑な部品の大量生産に優れています。
工程フローの比較
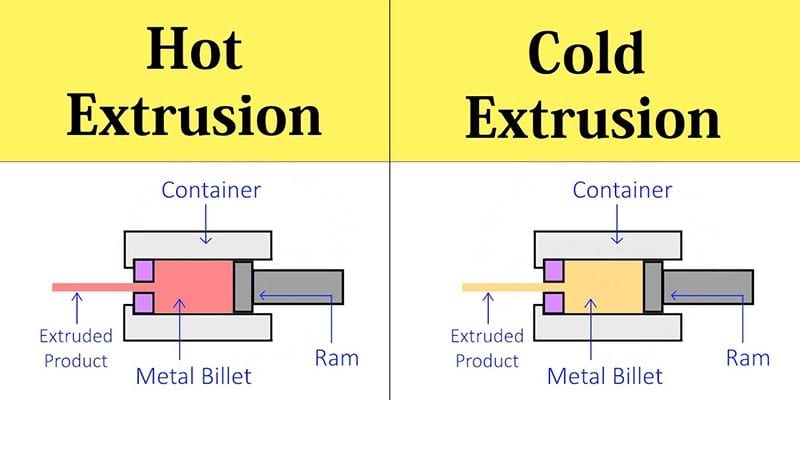
熱間押出 は、ビレットを加熱してから(アルミニウムでは通常300–600°C、鋼ではそれ以上)ダイから押し出します。加熱により降伏強度が下がり、延性が高まるため、材料強度に対するラム速度を高め、プレス荷重を低くできます。温度の均一性とビレットの酸化を制御する必要があります。
冷間押出 は室温またはやや温かいビレットから始まり、より高い成形圧力を利用します。表面損傷を抑えるため、潤滑と厳しい金型公差のもと、複数工程(前方、後方、複合)で成形することがよくあります。
熱間押出後は通常、結晶粒の粗大化や表面スケールを修正するため、焼なまし、酸洗い、または切削加工が必要です。冷間押出品は切削を減らせる一方、高い力に耐える頑丈な金型とプレスが必要です。
メリット & 制約:バランスの取れた評価
熱間押出 は、高温で変形抵抗を下げるため、難加工合金を成形しやすくします。プレス荷重と金型摩耗を抑え、複雑な異形材、薄肉形状、多穴中空形状をより安定して製造できます。
ただし、表面仕上げと寸法精度は低くなります。 熱間押出品は 厳しい公差と表面要件を満たすため、追加切削または熱処理が必要になることがよくあります。
冷間押出 はダイを出た時点で厳しい公差と滑らかな表面を実現します。加工硬化で強度が向上するため、高強度の小型部品や一貫した部品の高速生産に適しています。
冷間加工では、より大きな成形荷重と高強度の金型が必要です。室温で成形できる合金が限られ、亀裂を防ぐには潤滑と慎重な取り扱いが欠かせません。
ニーズに合う工程を選ぶため、次の比較表をご覧ください:
| 要素 | 熱間押出 | 冷間押出 |
| 難加工合金の成形性 | 優れた | 限定的 |
| 金型応力/プレス荷重 | 低い | 高い |
| 表面仕上げ & 公差 | 劣ることが多く、仕上げ加工が必要 | 優れており、より厳しい公差に対応 |
| 強度への影響 | 熱処理が必要になる場合がある | 加工硬化により強度が向上 |
| 主な用途 | 大型で複雑な異形材 | 高精度の小型部品 |
JWELLと次の一歩へ
熱間押出は堅牢な合金から複雑な異形材を成形するのに適しており、冷間押出は高精度で加工硬化した部品の大量生産に優れています。JWELLは、こうした製造要件を信頼性の高い高品質な押出成形ソリューションへとつなぐパートナーです。
お客様に合わせた押出成形ソリューションの全容をぜひご覧ください。 製品ページ で詳細な製品仕様、用途事例、 お問い合わせください 詳細については、こちらをご覧ください。





