
Kurangkan lendutan parison dengan menggunakan gred HDPE yang mempunyai kekuatan leburan mencukupi, mengawal suhu leburan sebenar, memendekkan tempoh penggantungan tanpa sokongan dan memprogramkan ketebalan dinding tambahan di bahagian yang paling banyak mengalami penarikan. Bagi dram, tangki dan bahagian teknikal yang besar, kepala akumulator sering menjadi pilihan peralatan penentu kerana ia mengeluarkan satu suntikan dengan cepat, bukannya membiarkan parison panjang dan panas tergantung semasa penyemperitan berterusan.
Jangan mulakan dengan menambah berat bahagian atau mengubah banyak titik program. Stabilkan resin, suhu leburan dan urutan mesin terlebih dahulu. Kemudian ukur parison pengacuan tiup dari semasa ke semasa dan laraskan satu pemboleh ubah pada satu-satu masa.
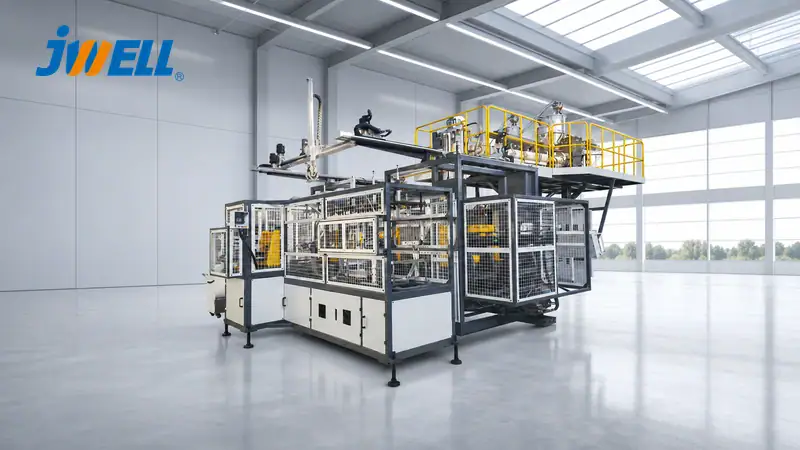
Apakah Lendutan Parison?
Parison ialah tiub berongga panas yang ditersemperit sebelum acuan menutupinya. Semasa tergantung tanpa sokongan, graviti meregangkan leburan. Pemanjangan yang berubah mengikut masa ini juga dipanggil penarikan parison. Keadaan ini boleh menghasilkan bahagian atas atau bahu yang nipis, berat berlebihan di bahagian bawah, penutupan cubitan yang tidak konsisten dan taburan dinding yang buruk.
Lendutan tidak sama dengan pengembangan acuan. Lendutan ialah ubah bentuk akibat graviti selepas leburan keluar daripada acuan; pengembangan acuan ialah pemulihan anjal yang meningkatkan dimensi parison. Kedua-duanya mempengaruhi panjang, diameter dan ketebalan dinding, serta berubah apabila resin, suhu, jurang acuan atau kadar penyemperitan berubah.
1. Gunakan Gred HDPE dengan Kekuatan Leburan yang Mencukupi
Pengacuan tiup HDPE untuk bahagian besar lazimnya memerlukan gred pengacuan tiup bermolekul tinggi yang mampu menyokong parison berat. Indeks leburan berguna untuk membandingkan bahan dalam keadaan ujian yang ditetapkan, tetapi tidak menerangkan sepenuhnya kelikatan regangan, taburan berat molekul, pengembangan acuan atau tingkah laku lendutan jangka panjang.
Bandingkan resin calon pada suhu leburan, berat suntikan dan masa pengeluaran yang sama. Minta pembekal resin memberikan saranan pengacuan tiup, data pengembangan dan lendutan, ketahanan terhadap retakan tegasan persekitaran serta sebarang had kandungan bahan kitar semula.
Jika bahan kisar semula digunakan, kawal sumber, saiz zarah, pencemaran, kelembapan dan nisbah campuran. Reologi bahan kisar semula yang berubah-ubah boleh menyebabkan program parison yang sebelum ini stabil hanyut antara kelompok. Jangan masukkan pengubah yang tidak diketahui semata-mata untuk mengurangkan lendutan tanpa mengesahkan semula kekuatan hentaman, rintangan kimia, kekuatan kimpalan dan kesesuaian kawal selia.
2. Kawal Suhu Leburan Sebenar
HDPE yang lebih panas lazimnya mempunyai kelikatan leburan lebih rendah dan lebih cepat melendut. Kurangkan beban haba yang tidak diperlukan sambil mengekalkan peleburan lengkap, tekanan stabil dan kualiti permukaan yang boleh diterima. Nilai yang relevan ialah suhu polimer ketika keluar dari kepala, bukan hanya tetapan pengawal silinder.
Periksa:
- Suhu leburan sebenar menggunakan kaedah pengukuran yang sesuai
- Kestabilan zon silinder, penyesuai dan kepala
- Kedudukan dan kalibrasi termogandingan
- Sentuhan dan penebatan jalur pemanas
- Kelajuan skru, beban motor dan pemanasan ricihan
- Masa rendaman selepas perubahan suhu besar
Zon panas di sekeliling lilitan boleh menyebabkan satu sisi menjadi nipis dan kelihatan seperti lendutan umum. Betulkan ketidakseimbangan pemanas atau aliran sebelum mengubah pengaturcaraan parison paksi. Elakkan menurunkan semua zon sehingga bahan tidak cair, beban motor tinggi, rekahan leburan atau kimpalan lemah muncul. Sasarannya ialah keadaan haba paling rendah yang masih stabil, bukan tetapan serendah mungkin.
3. Minimumkan Masa Tergantung Tanpa Sokongan
Lendutan bergantung pada suhu dan masa. Catat sela masa dari leburan pertama keluar daripada acuan hingga parison ditangkap atau dicubit oleh acuan. Penyemperitan perlahan, pergerakan gerabak, penutupan acuan dan kelewatan urutan kawalan semuanya menambah masa penarikan.
Bagi bahagian lebih kecil yang ditersemperit secara berterusan, peningkatan output terkawal mungkin memendekkan sela masa. Namun, peningkatan kelajuan skru boleh menambahkan haba ricihan dan memburukkan hasil. Produk besar memerlukan suntikan berat, maka seni bina peralatan menjadi lebih penting.
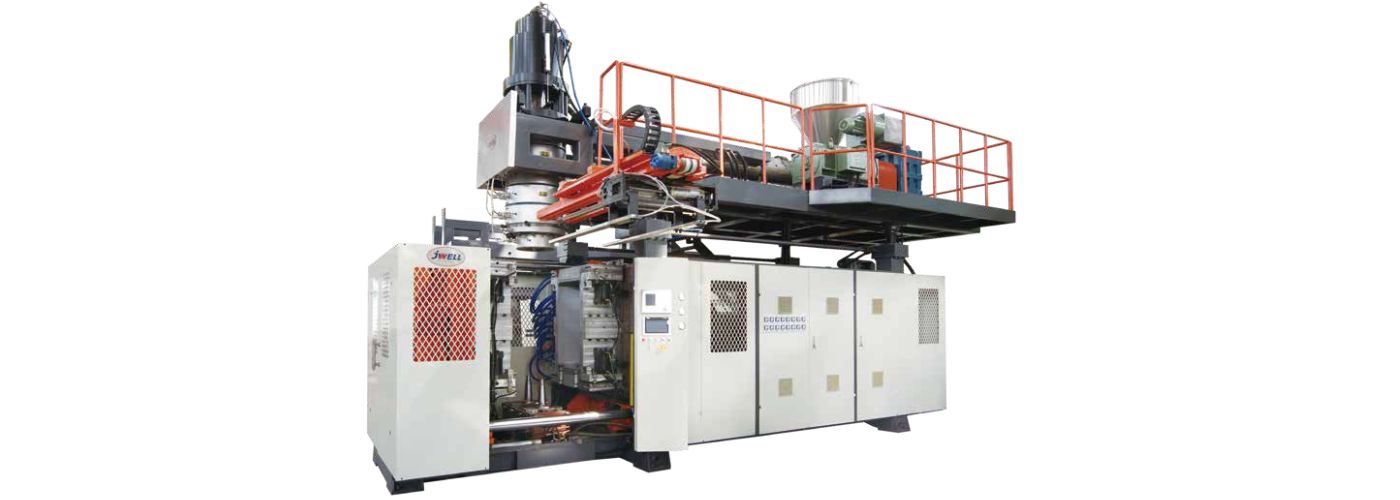
Kepala akumulator memplastikkan bahan semasa bahagian lain dalam kitaran berlangsung, kemudian mengeluarkan suntikan tersimpan dengan cepat melalui acuan. Mesin Mesin pengacuan tiup JWELL JWZ-BM160/230 menggunakan kepala akumulator untuk bekas industri besar.
4. Ukur Penarikan Parison Sebelum Melaraskannya
Jalankan ujian lendutan yang boleh diulang dalam keadaan pengeluaran stabil:
- Gunakan lot resin, nisbah bahan kisar semula dan berat suntikan yang sama.
- Tandakan titik rujukan tetap di bawah acuan.
- Catat panjang parison pada sela masa yang sama.
- Catat jumlah masa pengeluaran dan masa parison ditangkap oleh acuan.
- Ukur diameter parison bahagian atas, tengah dan bawah atau lebar rata jika praktikal.
- Bentuk bahagian dan petakan ketebalan dinding pada lokasi tetap.
Perbandingan yang berguna ialah perubahan panjang parison bagi setiap unit masa. Video dengan rujukan masa yang kelihatan dapat menunjukkan bila pemanjangan bertambah pantas, bila tiub berayun atau sama ada gerakan acuan menyebabkan kelewatan yang boleh dielakkan. Ulangi ukuran yang sama selepas setiap perubahan besar pada resin, suhu atau kepala.
5. Gunakan Pengaturcaraan Ketebalan Dinding Parison
Pengaturcaraan parison mengubah jurang acuan semasa suntikan. Pengaturcaraan ini menambahkan bahan pada kawasan yang akan lebih banyak meregang dalam acuan atau kehilangan ketebalan akibat penarikan, dan mengurangkan bahan berlebihan pada kawasan yang kurang meregang.
Bina program berdasarkan ukuran bahagian siap:
- Mulakan dengan profil hampir seragam yang konservatif.
- Biarkan proses mencapai keseimbangan terma.
- Petakan ketebalan dinding minimum dan purata pada titik yang boleh diulang.
- Hubungkan setiap lokasi bahagian dengan masa parison yang sepadan.
- Laraskan hanya kumpulan kecil titik program.
- Gunakan peralihan yang lancar dan ulangi percubaan.
Perubahan langkah yang agresif boleh menyebabkan ketidakstabilan aliran, lipatan atau peralihan ketebalan yang kelihatan. Sahkan bahawa penggerak jurang acuan mengikut arahannya di bawah tekanan kepala sebenar. Untuk pemeriksaan berkaitan, lihat panduan JWELL tentang keseragaman ketebalan dinding dalam pengacuan tiup.
6. Seimbangkan Jurang Acuan, Diameter dan Berat Suntikan
Jurang acuan yang lebih lebar menghasilkan parison lebih tebal, tetapi turut meningkatkan berat suntikan dan beban graviti pada bahagian atas. Jurang sempit meningkatkan ricihan dan boleh mengubah pengembangan acuan. Oleh itu, jurang acuan bukan pelarasan lendutan yang berdiri sendiri.
Diameter acuan perlu menyediakan lilitan yang mencukupi untuk acuan tanpa pengembangan atau lebihan kilat berlebihan. Pusatkan mandrel, periksa permukaan acuan dan sahkan pemanasan sekata. Jika satu sisi kekal nipis, betulkan pemusatan acuan, suhu atau taburan aliran sebelum cuba menyembunyikan kecacatan dengan program paksi.
7. Selaraskan Pemasaan Acuan dan Mesin
Acuan perlu menangkap parison pada panjang dan kedudukan yang boleh diulang. Periksa kelajuan penutupan acuan, pemasaan gerabak, peranti prapicit, gerakan pin tiup dan ekzos. Aliran udara boleh mengayunkan parison panjang; pelindung mungkin membantu jika tidak menyebabkan pengumpulan haba yang tidak selamat.
Pratiup boleh mengekalkan tiub terbuka, tetapi tekanan berlebihan atau pemasaan yang buruk boleh mengubah bentuknya. Bahagian yang sangat panjang atau tidak simetri mungkin memerlukan sokongan parison, pengendalian robot, prabentuk sedutan atau pengacuan tiup tiga dimensi, bukannya parison menegak yang tergantung bebas.
Jadual Penyelesaian Masalah Lendutan Parison
| Gejala | Periksa dahulu | Elakkan sebagai tindak balas pertama |
|---|---|---|
| Parison menjadi terlalu panjang | Suhu leburan, gred resin, masa pengeluaran | Menambah jumlah berat suntikan |
| Dinding atas nipis, bahagian bawah berat | Masa penarikan, pemasaan program | Mengubah setiap titik program |
| Satu sisi sentiasa lebih nipis | Pemusatan acuan, keseragaman pemanas | Pampasan paksi |
| Variasi antara suntikan | Bahan kisar semula, suhu leburan, kawalan akumulator | Menaikkan kelajuan skru tanpa pertimbangan |
| Lipatan semasa penutupan | Diameter, pengembangan, pemasaan acuan, pratiup | Menurunkan semua suhu |
| Hanya sudut acuan yang nipis | Nisbah regangan setempat dan program | Menganggapnya sebagai lendutan semata-mata |
Soalan Lazim
Adakah suhu leburan yang lebih rendah sentiasa mengurangkan lendutan parison?
Biasanya, tetapi hanya dalam julat pemprosesan yang stabil. Suhu yang terlalu rendah boleh menyebabkan peleburan yang buruk, beban motor tinggi, permukaan kasar dan garisan kimpalan yang lemah.
Bolehkah pengaturcaraan parison mengimbangi kekuatan leburan yang lemah sepenuhnya?
Tidak. Pengaturcaraan mengagihkan semula bahan; ia tidak menghapuskan ketidakstabilan akibat resin yang tidak sesuai, suhu leburan berlebihan atau suntikan perlahan.
Adakah kepala akumulator diperlukan untuk setiap produk HDPE?
Tidak. Kepala ini paling berguna apabila suntikan besar perlu dikeluarkan lebih pantas daripada yang boleh dihasilkan oleh skru penyemperitan berterusan tanpa masa tergantung yang berlebihan.
Konfigurasikan Proses Mengikut Produk
Kawalan parison yang boleh diharap menggabungkan reologi resin, peleburan sekata, pengeluaran suntikan pantas, geometri kepala yang betul, pemasaan acuan yang boleh diulang dan pengaturcaraan berasaskan bukti. Rujuk Rangkaian mesin pengacuan tiup JWELL atau hubungi JWELL dengan lukisan produk, gred HDPE, nisbah resin dara/bahan kisar semula, berat sasaran, dimensi, peta ketebalan dinding dan sasaran masa kitaran. Input ini membolehkan kepala, kapasiti akumulator dan sistem kawalan ditentukan mengikut produk sebenar.





